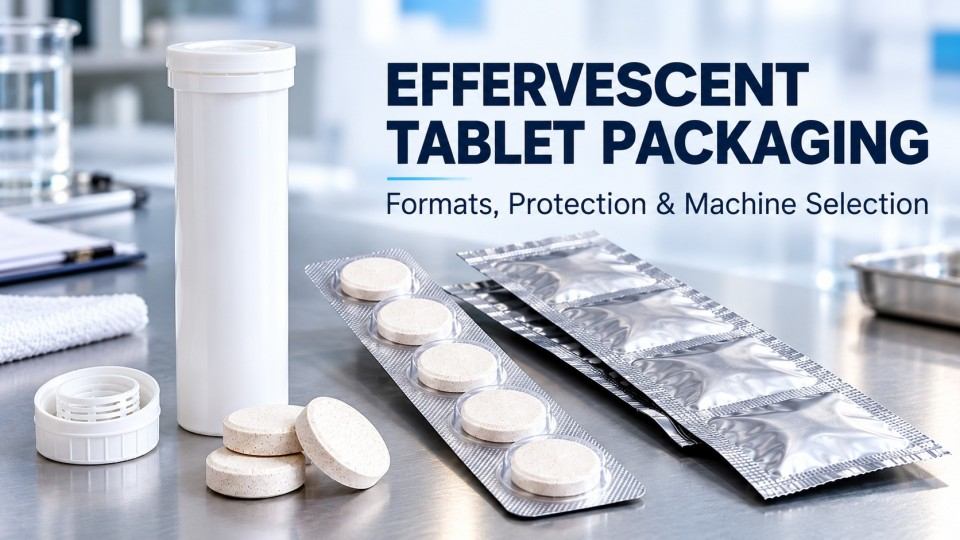
発泡錠剤の包装には厳しい仕事が 1 つあります: 使用前に反応を始める可能性がある錠剤から湿気を遠ざける. また、取り扱いや輸送中に欠けたり破損したりしないように保護する必要もあります。. 乾燥剤キャップ付きチューブ, ブリスターパック, ホイル ストリップ パックはこれらのリスクに別の方法で対処します. それらの適合性は錠剤の処方によって異なります, 梱包材, シールの品質, 消費者が製品をどのように使用するか.
パッケージ形式の選択は決定の半分に過ぎません. マシンはタブレットのサイズと壊れやすさに対応する必要があります, 必要な出力を達成する, 一貫したシールを生成します. このガイドでは真空管を比較します, 水ぶくれ, そしてストリップ, 対応するマシンがどのように動作するかを説明します, 機器選択の背後にある実際的な要因を特定します. また、一般的な包装の問題と、実際の錠剤と包装材料を使用して機械をテストするときに確認すべき点についても説明します。. 最後までに, 配合に適したフォーマットとマシンを最終候補に挙げる方法がわかります。.
発泡性錠剤に特別な包装が必要な理由?
従来のタブレットとは異なり、, 発泡錠剤 水にさらされると反応する酸と炭酸塩または重炭酸塩を含む, 二酸化炭素を放出する (CO₂). この反応により、錠剤がコップ一杯の水に溶けたときにおなじみのシュワシュワという音が発生します。. しかし, 梱包時に吸収した湿気, ストレージ, または、配布により反応が時期尚早に開始される可能性があります, タブレットの安定性に影響を与える, 崩壊, 溶解性能.
効果的なパッケージングは 3 つのリスクを制御し、1 つの結果を提供する必要があります:
- 湿気からの保護: 水蒸気は包装材を通過する可能性があります, 一般的に水蒸気透過率を使用して評価されます (WVTR), または密閉性の低い閉鎖部から侵入する. 材料 WVTR だけでは、完成したパッケージの防湿性を説明できません。. 湿気への曝露が限られている場合でも、錠剤が軟化する可能性があります, うねる, または使用前に反応し始める. 密閉パック内にガスが溜まる場所, 早期の CO₂ 放出も目に見える腫れを引き起こす可能性があります; これは湿気の侵入を示す信頼性の高い、または普遍的な指標ではありません。. ハイバリア素材, 適切に密封されたホイル, 乾燥剤の密閉はこのリスクの制御に役立ちます.
- タブレットの完全性: すべてのタブレットは機械的損傷に対して脆弱ですが、, 一部の発泡製品は比較的大きいか砕けやすいです. 実際の強度は配合と圧縮条件によって異なります, したがって、特定のタブレットの取り扱いリスクを評価する必要があります. 欠ける可能性があります, 割れ目, または給餌中に粉末が生成されます, 充填, と交通. 梱包は適切な物理的保護を提供する必要があります, 機器は衝撃を最小限に抑える必要がありますが、, 摩擦, そして過剰な圧縮.
- 開封後の保護: マルチタブレットチューブを開けると、残りのタブレットが周囲の空気にさらされる. 適切に取り付けられた乾燥剤キャップは、使用間の湿気の管理に役立ちます. 個別に密封されたブリスターまたはストリップ パックにより、消費者がパッケージを再密封する必要がなく、未開封の用量を保護します.
重要なのは、湿気への曝露と物理的損傷の両方を制御することです. 最適な包装の選択は製剤の感度によって異なります, 必要な保存期間, 製品の保管方法と使用方法.
発泡錠剤の包装の主な種類は何ですか?
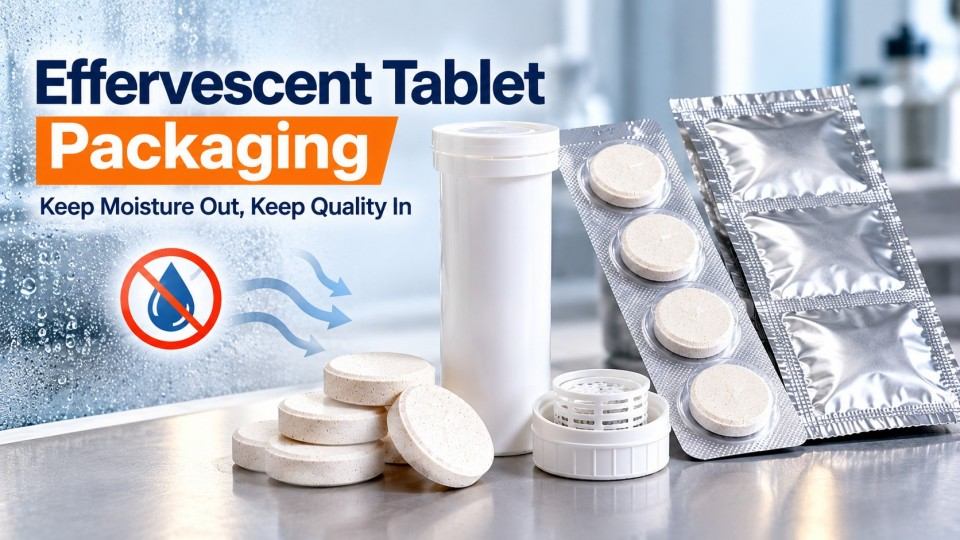
発泡性錠剤は通常チューブに包装されています, ブリスターパック, またはホイルストリップパック. Each format protects the tablets differently and requires a different packaging process.
1. チューブ包装
Tube packaging holds multiple tablets inside a rigid plastic container, 通常はポリプロピレン (PP). Many systems use a tightly fitted cap with an integrated desiccant—commonly silica gel or molecular sieve—to absorb moisture inside the tube. Alternative tube materials may be used, but suitability depends on the complete container-and-closure system.
Its main advantage is convenient multi-tablet storage. Consumers can remove one tablet and close the tube again, making it suitable for products such as vitamin C and electrolyte supplements.
しかし, repeated opening introduces humid air. チューブ径, キャップフィット, 乾燥剤の容量, and closure integrity all influence protection throughout use. また、硬質チューブは、一部の柔軟な代替品よりも多くの保管および輸送スペースを占有します。.
2. ブリスター包装
ブリスター包装 錠剤を蓋材で密閉された個々の空洞に置きます, 通常はアルミホイル. 2 つの一般的な材料構造は次のとおりです。:
- PVC/PVDC-Alu ブリスター: 熱成形プラスチックキャビティにより製品の視認性が向上. PVDC コーティングは、コーティングされていない PVC と比較して耐湿性を向上させます。, ただし、保護力は材料のグレードと厚さによって異なります。.
- Alu-Aluブリスター: 冷間成形されたアルミニウム ラミネート キャビティは、湿気と光に対する高いバリアを提供します。, 製剤により強力な環境保護が必要な場合に特に有用です. 過剰な成形ひずみ, 不適切な工具, またはラミネートの欠陥により亀裂が生じたり、 ピンホール, 特に激しく形成されたエリアの近く. したがって、成形深さとキャビティ形状には適切な設計とパッケージの完全性チェックが必要です.
主な利点は個別線量の保護です. 1 つのキャビティを開けると、残りの密封された錠剤はその開口部の影響を受けません。.
トレードオフには材料費が含まれます, 成形要件, そして梱包サイズ. 冷間成形アルミニウムは通常、同等のキャビティ寸法を得るために熱成形プラスチックよりも多くの成形スペースを必要とします。.
3. ストリップ包装
錠剤ストリップの包装 個々の錠剤または小さな錠剤グループを 2 つの柔軟な層の間に密閉します。, ヒートシール可能な包装材料.
ブリスターパックとは異なります, 従来のストリップパックは、事前に形成された硬いキャビティを必要としません. フィルムは錠剤の周りに集められ、密封されて個別のコンパートメントが作成されます。. アルミホイルラミネートは、材料構造とシールが適切であれば、効果的な湿気保護を提供できます。.
ストリップパックはコンパクトで個別投与に便利です. しかし, フィルムの位置決め, タブレットのクリアランス, 錠剤の損傷や不完全なシールを防ぐために、シール圧力を慎重に制御する必要があります。.
重要なこと, 錠剤のストリップ包装は、粉末または顆粒に使用されるスティック包装とは異なります。. マシンを交換可能なものとして扱ってはなりません.
チューブ vs. ブリスター vs. ストリップ包装: 重要な違い
| 要素 | チューブ包装 | ブリスター包装 | ストリップ包装 |
|---|---|---|---|
| 包装構造 | 硬質マルチタブレットコンテナー | 個別に形成された空洞 | 柔軟な密閉コンパートメント |
| 代表的な材質 | PPチューブ, 乾燥剤の閉鎖 | PVC/PVDC-Al または Al-Al | ヒートシール可能なホイルラミネート |
| 防湿 | 密閉シールと乾燥剤システム | ウェブと蓋のバリアの形成 | フィルムバリアとヒートシールの品質 |
| 開封後 | 残りの錠剤が一時的に暴露される | 他の空洞は密閉されたままです | 他のコンパートメントは密閉されたままです |
| 消費者の利便性 | 再密閉可能, マルチタブレットの使用 | 個別の線量アクセス | 持ち運び可能な個別のポーション |
| 主要設備 | 錠剤チューブ充填機 | ブリスター包装機 | 錠剤ストリップ包装機 |
| 主な制限事項 | 繰り返し開く; キャップと乾燥剤の容量 | 工具費; スペースの形成とピンホールのリスク | フィルム登録; シールクリアランス |
自動的に優れたパッケージ形式はありません. 適切に設計された乾燥剤チューブは、低バリアのブリスターよりも優れた性能を発揮する可能性があります。, 一方、個別線量の保護が不可欠な場合には、Alu-Alu ブリスターの方が好ましい場合があります。. 実際の性能はパッケージングと安定性テストを通じて実証する必要があります.
発泡錠剤の包装に使用される機械?
パッケージ形式を選択したら, 次の決断は機械だ. 3 つの主要な機器カテゴリは、錠剤の供給方法が異なります。, パッケージを形成またはロードする, そして閉鎖を完了します.
発泡錠チューブ充填機
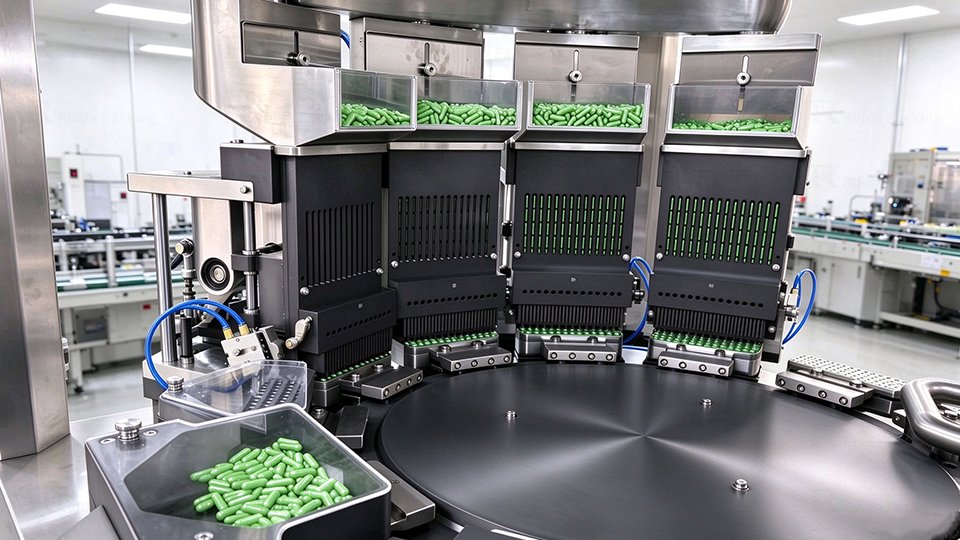
アン 発泡錠チューブ充填機 タブレットを自動的に配置します, 必要な量をチューブに充填します, そしてクロージャーを適用します. 代表的な機能にはタブレットの供給などがあります。, カウントとロード, チューブの取り扱い, 互換性のある乾燥剤クロージャーを使用したキャッピング. Its suitability depends on tablet diameter, 厚さ, tube dimensions, tablet count, and feeding stability.
Tablet Blister Packaging Machine
あ 錠剤ブリスター包装機 forms cavities, feeds tablets into them, applies lidding material, seals the packs, and cuts them into finished units. Different configurations support thermoformed plastic blisters or cold-formed aluminum packaging. Cavity dimensions and feeding accuracy are particularly important for effervescent tablets, especially when the tablets are large or easily damaged.
Tablet Strip Packing Machine
あ tablet strip packing machine places tablets between flexible packaging webs and seals the material around them. Depending on the equipment design, the process can produce individual packs or connected strips containing multiple compartments. The machine must maintain accurate tablet positioning and sufficient clearance between the product and sealing areas.
Machine compatibility cannot be determined by packaging format alone. Actual tablet and packaging-material samples are needed to confirm whether a specific machine can process the product reliably.
How Do Effervescent Tablet Packaging Machines Work?
Although these machines use different mechanisms, they share three essential tasks: controlled tablet feeding, accurate product placement, and reliable package closure.
なんと 発泡錠チューブ充填機 Works
A typical automatic tube filling process involves:
- 錠剤の供給: Tablets enter a feeding system that arranges them for transfer.
- Counting or Grouping: The required quantity is separated according to the machine’s feeding and counting design.
- チューブのロード: The grouped tablets are transferred into an empty tube.
- キャップの配置: 互換性のあるキャップを配置し、所定の位置に押し込むかねじ込みます。, クロージャーのデザインに応じて.
- 放電: 充填されたチューブは検査とその後の梱包のために機械から排出されます.
タブレットの向きと読み込みの影響は重要です. 供給経路が不安定なため、錠剤が傾く可能性があります, ジャム, またはチューブに入る前に壊れます. 乾燥剤の蓋が正しく取り付けられていないと湿気からの保護が損なわれる可能性があるため、キャッピング ステーションも同様に重要です。.
ブリスター包装機の仕組み
ブリスターマシンは通常 5 つの段階を経ます:
成形→錠剤供給→蓋・シール→コーディング→切断
熱成形において, 成形フィルムは加熱され、適切な成形装置を使用してキャビティに成形されます。. 冷間成形 Alu-Alu パッケージングでは、代わりにアルミニウム ラミネートの機械成形を使用します。. 次に錠剤を空洞に入れます. 完成したブリスターシートを切断する前に、互換性のある蓋ホイルを成形材料に貼り付けてヒートシールします。.
シール温度, プレッシャー, 滞留時間は梱包材と一致する必要があります. 設定が悪いとシールが弱くなる可能性があります, 傷ついたフィルム, またはパッケージの品質が一貫していない.
錠剤ストリップ包装機の仕組み
従来の錠剤ストリップ包装では 2 つの柔軟な包装ウェブを使用します. 機械が材料を供給します, 間にタブレットを配置する, 加熱されたシールコンポーネントを通じてウェブを結合します. シールされたストリップは、必要な配置に切断または穿孔されます。.
シール領域に錠剤やルースパウダーが挟まるとシールの形成が妨げられる可能性があるため、錠剤の位置決めは重要です.
これらのプロセスは、包装機ごとに異なる供給機構が必要な理由を説明しています。, ツーリング, そして品質チェック, 同じ発泡錠剤を扱う場合でも.
適切な発泡錠包装機の選び方
発泡錠剤包装機の選択は、製品とその目的の包装から始まります, マシンが宣伝している最高速度ではありません.
次の表を使用して、 候補者リスト フォーマットと対応マシン, 次に、パッケージの安定性研究と機器のトライアルで選択を確認します。.
| 製品要件 | 評価する形式 | 対応機種 | なぜ検討するのか / 何を確認するか |
|---|---|---|---|
| 湿気に非常に敏感, 単回投与, 長い保存期間 | アルアルブリスター | ブリスター包装機 | 未開封の服用に対する強力なバリア; 成形品質を確認する, シールの完全性, そして安定性 |
| 毎日複数錠使用し、開封を繰り返す | 乾燥剤キャップチューブ | 発泡錠剤チューブ充填機 | アクティブな湿気管理を備えた再密閉可能なストレージ; 閉鎖と使用中の暴露を検証する |
| 携帯用の単回投与, 中程度の湿気過敏症 | ホイルストリップパック | 錠剤ストリップ包装機 | コンパクトな個々の部分; ラミネートバリアとシールクリアランスを確認する |
次の要因は、最終的な機器の適合性に最も大きな影響を与えます。.
1. 包装形態と防湿性
必要なレベルの保護から始めましょう. 毎日繰り返し使用する場合, 乾燥剤のキャップが付いたチューブは保管に便利です. 個別線量の保護が重要な場合, ブリスターパックまたはホイルストリップパックの方が適している場合があります. 選択では、配合物の感湿性を考慮する必要があります, バリア特性, クロージャーの品質, 配布条件, および意図された保存期間.
2. タブレットのサイズ, 形, そして脆弱性
錠剤の寸法により、供給と包装の適合性が決まります. チューブ充填用, 錠剤の直径はチューブの内寸と供給機構に一致する必要があります. 過剰な隙間があると、タブレットが動いたり傾いたりする可能性があります, クリアランスが不十分な場合は詰まりが発生する可能性があります. ブリスター包装用, キャビティの寸法は、タブレットが過度の接触や動きをすることなく収容できる必要があります。. ストリップ包装用, 製品を潰さずに確実なシールを形成するには、各錠剤の周囲に十分なスペースが必要です. 壊れやすい錠剤の場合は、供給高さに特に注意が必要です, 影響を与える, 摩擦, そしてマシンの加速.
3. 生産能力と稼働速度
宣伝されている機械速度だけではなく、実際の生産高を比較してください。. 発泡錠剤チューブ充填機の生産量は、製造されるチューブの数と各チューブに充填される錠剤の数の両方によって決まります。. ブリスター出力はキャビティの配置に依存します, マシンサイクル, 完成パックあたりの錠剤. ストリップの梱包能力は梱包レーンとコンパートメントによって異なります. また、機械は、必要な動作速度で許容可能な錠剤の完全性と包装品質を維持する必要があります。.
4. 包装材料とシールの適合性
マシンは選択されたもので動作する必要があります 梱包材, 単に意図されたパッケージ形式ではない. ブリスター包装およびストリップ包装用, 膜厚をチェックする, 材料構造, シール温度, およびシール圧力要件. チューブ包装用, チューブの寸法を確認する, キャップの互換性, クロージャーの一貫性. 梱包材を変更すると、異なるツールや操作設定が必要になる場合があります. 似ているように見える材料でも、成形時や封止時に異なる挙動を示す場合があります。.
5. 設備費, 切り替え, とラインの統合
購入価格は梱包費の一部にすぎません. チューブを検討してください, キャップ, 膜, とフォイルの消費, 労働と一緒に, メンテナンス, ツーリング, 無駄, そしてダウンタイム.
頻繁な製品変更により、 切り替え 柔らかさ 重要. 大規模な工具調整が必要な機械は、多くの錠剤サイズや包装仕様を扱う施設にはあまり適していない可能性があります。. 選択した機械は下流の検査にも効果的に接続する必要があります, ラベリング, 箱詰め, またはケース梱包システム.
最良のマシンとは、必要な出力と運用コストで許容可能なパッケージを一貫して生産するマシンです。. タブレットが損傷した場合、理論上の速度が高くても役に立ちません, シールが悪い, または頻繁に停止すると、使用可能な出力が減少します.
どの形式が配合に適しているかわからない? タブレットの寸法を送信してください, 梱包材, 私たちのチームへの目標出力 — 私たちのチームは適切な機器のオプションを検討し、包装のトライアルについて話し合うことができます.
発泡性錠剤の包装で最も一般的な問題は何ですか?
適切な機械であっても、錠剤の特性に応じて包装上の欠陥が発生する可能性があります。, 梱包材, または動作条件が変化する.
- 割れたり欠けたりした錠剤: 過度の振動, 不安定な給餌, 鋭い乗り換えポイント, クリアランスが不十分な場合、壊れやすい錠剤が損傷する可能性があります. 機械の速度を上げる前に、供給経路と転送ポイントを検査してください.
- 間違った錠剤数: タブレットが重なる可能性がある, ジャム, または不規則にカウントシステムを通過する. 給餌の一貫性をチェックする, センサーの状態, そしてカウントの仕組み. 代表的なサンプリングを通じて完成したパックの内容を確認します.
- チューブキャップが正しく取り付けられていない: キャップの位置がずれている, チューブの寸法が間違っている, 挿入力が一貫していない場合、適切な閉鎖が妨げられる可能性があります。. チューブとキャップの適合性を検査する, コンポーネントの位置決め, そしてキャッピング機構.
- ブリスターまたはストリップシールが弱い: シール温度が間違っている, プレッシャー, 滞在時間, または、互換性のない材料により生成される可能性があります。 不完全なシール. 製品の粉塵や錠剤がシール領域に誤って配置されていると、さらなる欠陥が発生する可能性があります.
- 湿気による劣化: 柔らかくなる錠剤, 膨らみ, または保管中に反応する場合は、梱包前に過度の湿気にさらされたことを示す可能性があります, 不十分な障壁, または閉鎖の欠陥. 機械だけが原因であると考えるのではなく、環境条件とパッケージの完全性の両方を調査してください.
繰り返される欠陥はその原因を調査する必要があります. シール温度を上げてもシール表面の汚染は修復されません, 送り速度を上げてもタブレットの向きが不安定になるのと同じように.
購入前に発泡錠剤包装機をテストする方法
標準サンプル錠剤を使用した機械デモンストレーションでは、異なる発泡性製剤との互換性を完全には確立できません.
有意義なトライアルでは、実際の製品タブレットを使用する必要があります, 対象となる梱包材, および代表的な動作条件. The following checks help identify potential problems before equipment acceptance.
| Test Item | 確認すべきこと | How to Verify |
|---|---|---|
| Tablet feeding | Smooth movement without frequent jams | Observe feeding at the intended speed |
| Tablet integrity | チッピング, ひび割れ, and powder generation | Inspect representative finished samples |
| 計数精度 | Correct quantity per tube or pack | Manually verify sampled packages |
| Closure or seal quality | Proper cap fit or consistent heat seals | Perform appropriate inspection and package tests |
| Actual output | Acceptable packages produced per hour | Record good output and rejected packages |
| Continuous operation | Stability during sustained production | Record stoppages, faults, and rejected products |
| Changeover and cleaning | Accessibility and adjustment requirements | Perform representative changeover and cleaning tasks |
For reclosable multi-tablet tubes, 包装システムの検証では、実際の使用状況と湿度条件下での繰り返しの開閉も考慮する必要があります。. これは機械の受け入れ試験とは別の質問であり、製品の安定性とパッケージングの検証計画に従う必要があります。.
マシントライアルの成功を決めるもの?
製品の品質: 完成した錠剤は、メーカーが定めた品質要件内に留まらなければなりません. 亀裂や粉末の発生が繰り返される場合は、不適切な供給条件または過剰な機械的ストレスを示している可能性があります。.
パッケージの完全性: チューブクロージャーは正しくフィットする必要があります, 一方、ブリスターシールとストリップシールには適切な検査とテストが必要です. ASTM F88/F88M-23 は、フレキシブルシール強度を評価する方法を提供します, しかし、シール強度だけでは漏れのないパッケージを確立することはできません.
生産実績: 機械は代表的な動作中に必要な許容可能な出力を達成する必要があります. 実際の生産性には、拒否されたパッケージと停止を考慮する必要があります, 機械的なサイクル速度だけではありません.
合格基準: 計数精度, タブレットの許容可能な損傷, シール性能, 試用期間についてはテスト前に合意する必要があります. すべての発泡錠剤および包装構成に適した単一の普遍的な許容閾値はありません。.
試験が成功すると、マシンが実行できるかどうか以上のことが実証されます。. かどうかを示します。 タブレットの完全な組み合わせ, 梱包材, 一貫した生産が可能な設備, 許容可能なパッケージ.
結論: 適切な発泡錠剤包装ソリューションの選択
適切な発泡錠剤パッケージは湿気保護を兼ね備えています, タブレットの完全性, 消費者の利便性, 信頼性の高い機械性能. チューブ, 水ぶくれ, とストリップパックにはそれぞれ利点があります, ただし、その適合性は実際の製品と生産要件によって異なります。.
ルイーダの梱包特典 医薬品包装機器 チューブ充填用, ブリスター包装, およびタブレットストリップの梱包, GMP準拠の生産をサポートするように設計されています, リクエストに応じて資格書類を入手可能. これらのオプションを評価しているメーカーは、タブレットの寸法を共有できます, 梱包材, 目標出力, 機械の互換性について話し合い、適切なパッケージングのトライアルを手配するための製品サンプルと.
よくある質問
メーカーは発泡錠剤の包装の湿気保護をどのように検証できるか?
マテリアルバリアデータから始める, ただし、完成したパッケージも評価します. フォーマットに応じて, 試験は水蒸気の透過に対処する可能性がある, 閉鎖またはシールの完全性, 意図された保管条件での安定性. WVTR の結果が低いだけでは、製品の保存期間は確立されません。.
発泡錠剤の包装は製造中に湿度管理が必要ですか??
密封前に湿気にさらされると、敏感な配合物に影響を与える可能性があります, したがって、メーカーは環境条件と錠剤が包装されていない時間を管理する必要があります. 適切な湿度制限は、製品の安定性データと検証された製造プロセスによって異なります。; すべての配合物に対して単一の RH 制限はありません.
1 台の機械で異なるサイズの発泡錠剤を包装できますか?
多くの包装機は、調整可能なコンポーネントやツールの変更により、さまざまな錠剤の寸法をサポートしています。. しかし, 互換性は機械の動作範囲によって異なります, 送り機構, および梱包仕様. 適合性を確認する前に、実際のサンプルをテストする必要があります.
発泡錠剤包装機のトライアルに必要なもの?
代表的なタブレットの寸法と取り扱い特性を提供します, 対象となるチューブまたはフィルムとクロージャ, パック数またはレイアウト, と目標出力. 破損の確認に同意する, 数える, シールまたはキャップの品質, トライアルを実行する前に許容可能な出力を確認する.
錠剤のストリップ包装とスティックパック包装の違いは何ですか?
錠剤ストリップパッキンは、柔軟な包装材料の層の間に錠剤をシールします。, 個別に密閉されたコンパートメントを作成することが多い. スティックパック機は通常、粉末用の狭い袋を形成します, 顆粒, または液体. 供給と包装のメカニズムが異なります, したがって、あるフォーマット用に設計された機器が自動的に他のフォーマットにも適しているとみなされるべきではありません。.
参考文献
1. 私たち. 食品医薬品局 (FDA). ヒト用医薬品および生物製剤を包装するための容器閉鎖システム: 業界向けのガイダンス.
2. 米国薬局方. 米国薬局 <671> コンテナ - パフォーマンス テスト.
3. 国際調和評議会 (私). 質問1A(R2): 新原薬および新製品の安定性試験.
4. ASTMインターナショナル. ASTM F88/F88M-23: フレキシブルバリア材料のシール強度の標準試験方法.
5. 欧州アルミニウム箔協会 (EAFA). 医薬品包装用アルフォイル. 技術ウェブページ.