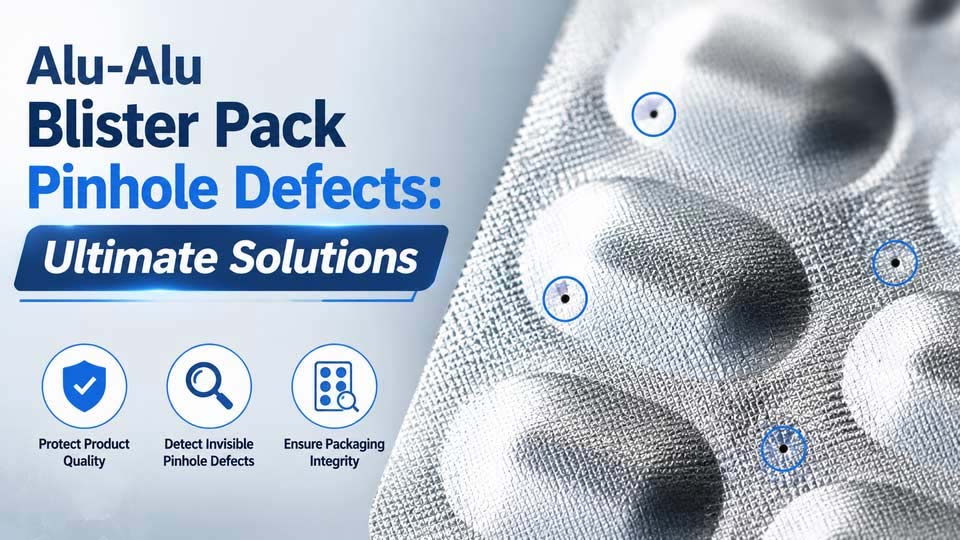
Les défauts de sténopé sont des problèmes courants dans les blisters Alu-Alu
Introduction
Le blister Alu-Alu est largement utilisé pour les comprimés et les gélules dans la production pharmaceutique. La structure utilise une couche de papier d'aluminium pour protéger les produits de l'humidité, oxygène, et exposition à la lumière. Cette performance barrière rend Emballage blister Alu-Alu convient aux médicaments qui nécessitent une protection stable pendant le stockage et le transport.
Avez-vous remarqué de petits points noirs ou des taches sombres sur les surfaces en aluminium lors de l'inspection de la production? Dans l'industrie de l'emballage, ces défauts sont appelés défauts de sténopé.
Pour les fabricants, ces petits trous dans la couche barrière en aluminium peuvent augmenter la pression d'inspection de l'assurance qualité, créer des risques de rejet de lots, et nécessitent un dépannage supplémentaire pendant la production. Pour les consommateurs, une barrière de protection endommagée peut exposer les médicaments à l'humidité, oxygène, ou de la lumière, ce qui peut affecter la stabilité du produit et sa durée de conservation.
Cet article explique ce que sont les défauts de sténopé du blister Alu-Alu., comment ils se forment pendant la production, comment les systèmes de détection de sténopé les identifient, et comment les fabricants de produits pharmaceutiques peuvent prévenir et résoudre ces problèmes.
Principaux enseignements
- Les défauts de sténopé sont de petites cassures dans la couche barrière en aluminium d'un blister Alu-Alu.. Ils peuvent affaiblir la capacité de l’emballage à bloquer l’humidité., oxygène, et lumière extérieure.
- Les trous d'épingle dans la feuille d'aluminium peuvent provenir de défauts de matières premières, problèmes de fabrication de feuilles, contrainte de formage à froid, usure des outillages, et un mauvais contrôle de la tension.
- La qualité des emballages blister Alu-Alu dépend de l'inspection des matériaux, réglage des paramètres de formage, et entretien régulier de la machine de conditionnement sous blister.
- Les systèmes de détection de sténopé utilisent la transmission optique ou des signaux électriques pour identifier les zones de film endommagées avant que les emballages défectueux n'entrent sur le marché..
- Contrôler défauts d'emballage blister prend en charge les exigences de production BPF et aide les fabricants à réduire les risques de qualité lors des opérations d'emballage pharmaceutique.
1.Quels sont les défauts de sténopé dans la feuille de blister Alu-Alu
Définition et structure des couches barrières en aluminium
Les défauts de sténopé du blister Alu-Alu font référence à des trous microscopiques qui pénètrent dans la couche d'aluminium à l'intérieur d'un blister Alu-Alu. Un trou d'épingle est différent d'une tache de surface ou d'une marque de poussière.. Il s'agit d'un défaut structurel à l'intérieur de la couche de papier d'aluminium.
Une structure typique d'emballage blister Alu-Alu contient trois couches principales. La couche externe PA offre une protection mécanique, la couche centrale de papier d'aluminium crée la barrière principale, et la couche intérieure en PVC fournit la surface d'étanchéité pour les produits pharmaceutiques.
La structure normale fonctionne comme un système de barrière complet:
Couche PA
↓
Couche de papier d'aluminium
↓
Couche d'étanchéité en PVC
↓
Tablette ou capsule
Lorsque des trous d’épingle dans la feuille d’aluminium apparaissent, la couche d'aluminium a un petit point de pénétration. Humidité, oxygène, ou la lumière peut traverser cette zone endommagée et atteindre le produit à l'intérieur de l'emballage.
La taille de ces défauts peut être très petite. Pendant l'inspection normale de la production, les opérateurs peuvent ne pas les voir directement. Cependant, ces défauts d'épingle peuvent devenir préoccupants lors des contrôles de qualité des emballages pharmaceutiques car ils affectent l'intégrité de la couche barrière.
Différents types d’apparence de défauts de sténopé
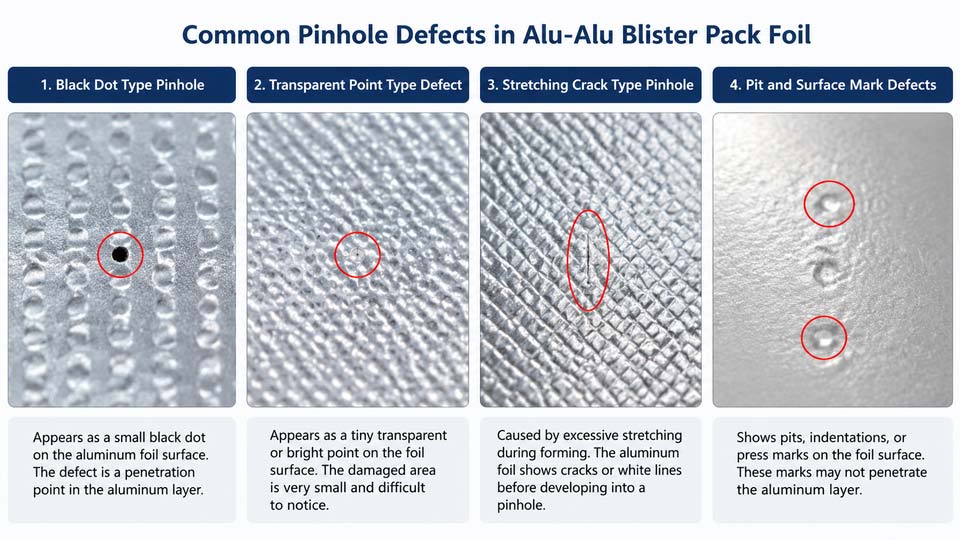
Défauts courants de sténopé dans les feuilles de blister Alu-Alu
Les trous d'épingle dans la feuille d'aluminium peuvent apparaître sous différentes formes en fonction de la source du dommage et de l'état de formation..
1. Sténopé de type point noir
Le type de point noir est l'apparition la plus courante de défauts de sténopé sur les surfaces de feuilles d'aluminium.. Il apparaît comme un petit point sombre sur la feuille, qui peut ressembler à de la poussière ou à une tache de surface.
Contrairement à une contamination normale, cette marque provient d'un dommage à l'intérieur de la couche d'aluminium. La position du défaut peut avoir une petite zone de pénétration où la barrière en aluminium n'est plus continue.
2. Défaut de type point transparent
Certains défauts de sténopé du blister Alu-Alu apparaissent sous forme de petits points transparents sur la surface du film.. Ces points sont difficiles à remarquer car la zone endommagée est très petite.
Le défaut peut ressembler à un petit point clair ou à une petite zone lumineuse dans des conditions de visualisation appropriées..
3. Sténopé de type fissure d'étirement
Certains défauts de sténopé de la feuille blister Alu-Alu se développent à cause d'un étirement excessif pendant le processus de formage.. La feuille d'aluminium peut présenter de fines fissures ou des lignes blanches avant que les dommages ne deviennent un point de pénétration..
4. Défauts de piqûres et de marques de surface
Certaines usines utilisent le terme « trous de sable » pour décrire de petites piqûres ou des marques inégales sur les surfaces de papier d'aluminium.. Cependant, ces marques ne sont pas toujours de véritables défauts de sténopé.
La principale différence est de savoir si la couche d'aluminium a été pénétrée.. Un véritable trou d'épingle crée une cassure dans la couche barrière, tandis qu'une piqûre de surface ou une marque de presse ne peut affecter que l'apparence.
| Type de défaut | Couche d'aluminium pénétrée | Apparence typique |
| Sténopé | ✅ Oui | Point noir ou point lumineux |
| Marque de fosse | ❌ Pas toujours | Petite dépression superficielle |
| Appuyez sur la marque | ❌ Généralement pas | Indentation superficielle |
2.Pourquoi les défauts dus aux sténopés sont importants dans les emballages pharmaceutiques
L'emballage blister Alu-Alu repose sur la couche d'aluminium pour protéger les comprimés et les gélules de l'humidité., oxygène, et exposition à la lumière. Lorsque des défauts de sténopé apparaissent, la couche barrière en aluminium peut perdre sa capacité de protection d'origine au niveau de la zone endommagée.
Pour les fabricants de produits pharmaceutiques, les trous d'épingle dans la feuille d'aluminium peuvent créer des risques de qualité pendant la production. Les packs défectueux peuvent nécessiter une inspection supplémentaire, évaluation par lots, ou dépannage avant la sortie. Ces actions augmentent la charge de travail d'assurance qualité et peuvent affecter les calendriers de production..
Pour les consommateurs, une barrière de protection endommagée peut réduire la stabilité du médicament emballé. Humidité, oxygène, ou la lumière pénétrant par la zone défectueuse peut influencer la qualité du produit pendant le stockage.
Donc, le contrôle des défauts de sténopé est un élément important du respect des exigences de fabrication BPF et de la garantie de la qualité du blister Alu-Alu final.
3.Pourquoi des trous d'épingle dans le papier d'aluminium se produisent pendant la production
Comprendre pourquoi les trous d'épingle dans les feuilles d'aluminium se produisent pendant la production nécessite de vérifier l'ensemble du processus de fabrication d'un blister Alu-Alu.. Ces défauts peuvent se développer avant que le matériau n'atteigne la machine d'emballage ou lors d'étapes ultérieures de traitement..
Les principales causes de défauts de sténopé dans les emballages blister Alu-Alu incluent la fabrication du papier d'aluminium., laminage, formage à froid, et manutention externe. Différentes étapes créent différentes conditions de contrainte sur la couche d'aluminium.
1. Étape de fabrication du papier d'aluminium
L’étape de fabrication du papier d’aluminium est l’une des principales sources de trous d’épingle dans le papier d’aluminium.. Pendant la production de papier d'aluminium, le matériau subit plusieurs étapes de laminage avant d'être utilisé dans un blister Alu-Alu. Ces processus contrôlent l'épaisseur de la feuille et la résistance mécanique.
Une cause vient des impuretés à l’intérieur du matériau en aluminium. Particules métalliques, particules d'oxyde, ou des inclusions non métalliques peuvent rester à l'intérieur de la structure en aluminium pendant la production du matériau.
Pendant le roulage, ces impuretés créent des zones faibles locales. La structure en aluminium environnante ne peut pas offrir la même résistance dans ces positions. Après avoir roulé plusieurs fois, ces zones faibles peuvent devenir des sections extrêmement minces.
Un autre facteur important est l'épaisseur inégale de la feuille.. Pendant le processus de laminage, une pression instable ou des conditions d'équipement peuvent créer une variation d'épaisseur sur la surface de la feuille.
Les zones d'épaisseur réduite ont une résistance à la traction inférieure et une capacité de déformation moindre. Pendant la formation du blister Alu-Alu, ces sections minces subissent des contraintes plus élevées que les zones normales.
Ceci explique l'une des causes courantes de trous d'épingle dans les matériaux des blisters Alu-Alu.. Le défaut commence par une structure matérielle inégale et se développe au cours du traitement ultérieur..
2. Problèmes de processus de stratification
Un blister Alu-Alu n’est pas fabriqué uniquement à partir de papier d’aluminium. Le matériau contient normalement une couche externe en PA, couche barrière en papier d'aluminium, et couche d'étanchéité en PVC.
Les couches individuelles sont combinées par un processus de stratification pour former la structure composite finale. La qualité du collage affecte l'état de support de la couche d'aluminium avant qu'elle n'entre dans le processus de conditionnement blister Alu-Alu..
Si le revêtement adhésif est irrégulier, certaines zones peuvent avoir une liaison insuffisante entre les couches. Si la pression du rouleau de plastification est anormale, de petites bulles d'air ou des espaces vides peuvent se former entre les couches.
À ces endroits, la feuille d'aluminium ne reçoit pas suffisamment de soutien du matériau environnant. La couche d'aluminium devient partiellement suspendue entre les couches combinées.
Lors du formage ultérieur du blister Alu-Alu, ces zones non soutenues subissent une contrainte d'étirement plus élevée. La feuille d'aluminium dans ces positions est plus facile à déformer et à craquer.
Il s'agit d'une autre cause courante de défauts de sténopé dans les emballages blister Alu-Alu.. Le problème ne vient pas de la machine de formage elle-même mais des zones faibles créées lors du laminage du matériau..
3. Étape de formation des blisters Alu-Alu
De nombreux fabricants étudient comment les trous d'épingle se forment lors du formage à froid, car le processus de formage applique directement une force mécanique à la couche d'aluminium..
Contrairement aux emballages blister en PVC, l'emballage blister formé à froid ne chauffe pas la feuille avant le façonnage. La feuille d'aluminium change de forme sous l'effet de la pression et de la déformation plastique.
Pendant le processus de formage, la feuille s'étire autour de la forme de la cavité. La déformation requise dépend de la profondeur de la cavité, épaisseur de la feuille, et conception des cavités.
Pour la production de blisters pharmaceutiques Alu-Alu, la déformation de la feuille d'aluminium est généralement d'environ 20 à 40 %, en fonction de la structure du blister et de la profondeur de formation. Les cavités plus profondes nécessitent un plus grand étirement du matériau.
Lorsque la déformation dépasse la capacité de formage de la feuille, la couche d'aluminium devient plus fine dans les zones à fortes contraintes. De petites fissures peuvent apparaître et se transformer progressivement en défauts de sténopé.
La pression de formation affecte également la répartition des contraintes. Une pression excessive peut concentrer la force sur des zones spécifiques de la feuille d'aluminium et augmenter le risque de dommages locaux..
L’état de l’outillage est un autre facteur. Rayures, bavures, ou des particules étrangères sur les composants en formation peuvent créer des points de contact pointus. Pendant le fonctionnement continu du Machine d'emballage sous blister Alu-Alu, ces points peuvent endommager la couche d'aluminium.
4. Étape de stockage et de transport
Bien que la plupart des trous d'épingle dans les feuilles d'aluminium soient liés aux matériaux et aux processus de production, une manipulation externe peut également créer des dommages une fois le blister Alu-Alu terminé.
Pendant le stockage ou le transport, objets pointus, pression excessive, ou une mauvaise manipulation peut créer une contrainte locale sur la surface en aluminium.
4.Comment les systèmes de détection de sténopé identifient les défauts de la feuille d'aluminium
Lorsque des défauts de sténopé apparaissent dans la production de blisters Alu-Alu, les fabricants choisissent souvent d'installer des systèmes de détection de sténopé pour identifier les zones de film défectueuses sans modifier la structure originale de la ligne d'emballage..
De nombreux fournisseurs de machines d'emballage pharmaceutique proposent des solutions d'inspection de feuilles d'aluminium pour les applications d'emballage blister.. Des entreprises telles que Emballage Ruida, Systèmes Uhlmann Pac, Technologie Syntégon, et IMA Pharma sont des fournisseurs reconnus dans les domaines des équipements d'emballage pharmaceutique et proposent différentes solutions pour le contrôle qualité de la production.
Différents systèmes de détection de sténopé utilisent différents principes de fonctionnement pour identifier les zones endommagées dans la couche d'aluminium.. Les deux méthodes courantes sont la détection électrique et l'inspection de la transmission lumineuse.. Les deux méthodes se concentrent sur la détection des différences entre une feuille d'aluminium intacte et les zones où la structure en aluminium a été endommagée..
1. Méthode de détection de transmission de la lumière
La méthode de transmission de la lumière identifie les défauts de sténopé en observant si la lumière peut traverser les zones endommagées de la couche d'aluminium..
Le principe de détection est basé sur le contraste entre une feuille intacte et une feuille endommagée.. Une couche normale de papier d’aluminium bloque la lumière. Une couche complète d'aluminium bloque la lumière, tandis qu'un point de pénétration permet la transmission de la lumière.
La taille et la position du défaut peuvent affecter le signal visible. Les défauts plus petits nécessitent des conditions d'inspection plus sensibles pour être identifiés..
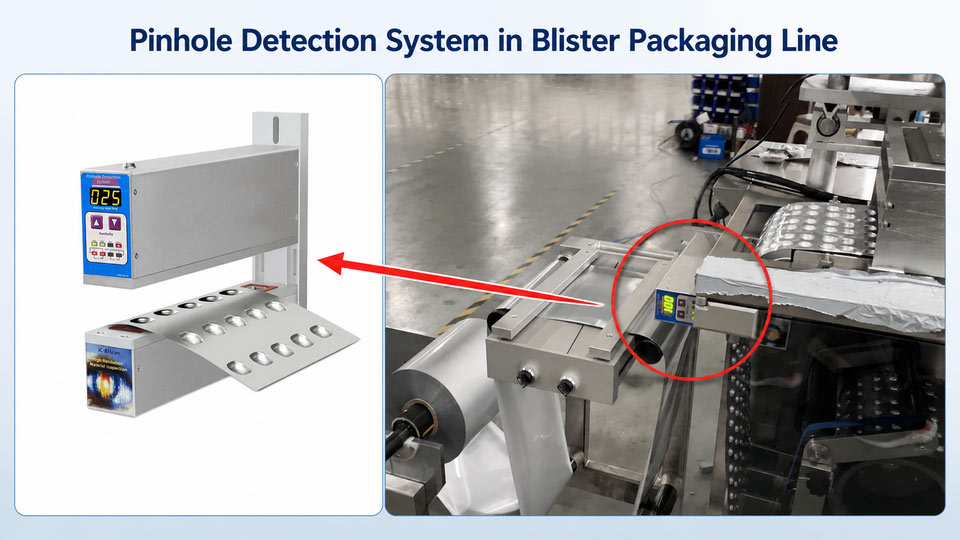
Système de détection de sténopé dans une ligne de conditionnement sous blister
Voir le fonctionnement du détecteur de sténopé Ruida Packing
2. Méthode de détection de sténopé électrique
La méthode de détection électrique identifie les trous d'épingle dans la feuille d'aluminium en vérifiant la continuité électrique de la couche d'aluminium..
Une couche de papier d'aluminium normale a une conductivité métallique continue. Lorsque la feuille contient un trou d'épingle, la zone endommagée crée une cassure dans la structure métallique.
Pendant l'inspection, le système applique un signal électrique sur la surface de la feuille. Si le signal change à une position spécifique, l'équipement reconnaît une éventuelle zone défectueuse.
Comparaison entre deux méthodes de détection de sténopé
| Méthode de détection | Principe de fonctionnement | Fonction de détection principale |
| Détection électrique | Détecte les changements de conductivité de l'aluminium | Identifie les ruptures de continuité métallique |
| Détection de transmission de lumière | Détecte la lumière traversant les zones endommagées | Identifie les points transparents ou les changements optiques |
Pour les fabricants utilisant une machine de conditionnement sous blister Alu-Alu, la sélection d'une méthode d'inspection appropriée dépend des exigences de production, structure matérielle, et procédures de contrôle qualité.
Conclusion
La qualité des blisters Alu-Alu dépend de l’intégrité de la couche de papier d’aluminium. Bien que les défauts liés aux piqûres soient extrêmement petits et difficiles à remarquer lors d’une inspection de routine, ils peuvent créer de sérieux risques de qualité pour les emballages pharmaceutiques.
Des trous d'épingle dans la feuille d'aluminium peuvent se développer à différentes étapes de la production, y compris la fabrication de feuilles, laminage, formage à froid, et processus de manipulation. Impuretés matérielles, épaisseur de feuille inégale, conditions de stratification instables, contrainte de formage excessive, et les problèmes d'outillage peuvent tous contribuer à la formation de défauts de sténopé dans la feuille de blister Alu-Alu..
Pour les fabricants de produits pharmaceutiques, comprendre les causes des défauts de piqûre aide les équipes de production à identifier les risques potentiels pendant le processus d'emballage. Révision des conditions matérielles, paramètres de la machine, et les opérations de formage fournissent une direction plus claire pour le contrôle qualité.
Lorsque les fabricants doivent identifier les zones de film endommagées, les systèmes de détection de sténopé fournissent une méthode d'inspection qui peut être intégrée aux lignes de conditionnement existantes. La détection électrique et l'inspection de la transmission lumineuse utilisent différents principes pour identifier les zones anormales dans la couche d'aluminium..
Les fournisseurs de machines d'emballage tels que Ruida Packing et d'autres fabricants internationaux proposent différentes solutions d'équipement en fonction des exigences de production..
FAQ
1. Que sont les défauts de piqûre dans un blister Alu-Alu?
Les défauts de sténopé sont des trous microscopiques qui pénètrent dans la couche d'aluminium à l'intérieur d'un blister Alu-Alu.. Contrairement aux taches de surface ou aux traces de poussière, un véritable trou d'épingle brise la structure continue de la couche de papier d'aluminium.
Ces défauts peuvent apparaître sous forme de points noirs, points transparents, ou petites fissures selon la façon dont les dommages se forment.
2. Les trous de sable et les défauts de sténopé sont-ils la même chose ??
Pas toujours. Certaines usines utilisent le terme « trous de sable » pour décrire de petites piqûres ou marques sur les surfaces en aluminium..
Un véritable défaut de sténopé signifie que la couche d'aluminium a été pénétrée. Une piqûre ou une indentation en surface ne peut affecter que l'apparence sans créer un trou complet.
3. L'installation d'un système de détection de sténopé nécessite-t-elle de modifier la ligne de conditionnement existante?
De nombreux systèmes de détection de sténopé sont conçus pour s'intégrer aux processus d'emballage pharmaceutique existants.
Les fabricants peuvent sélectionner l'équipement d'inspection approprié en fonction de la structure de leur emballage blister Alu-Alu., exigences de production, et procédures de contrôle qualité.
4. Quelle est la différence entre la détection électrique et l'inspection de la transmission lumineuse?
La détection électrique vérifie si la couche d'aluminium maintient une conductivité électrique continue. Une zone endommagée peut créer une modification du signal électrique.
L'inspection de la transmission lumineuse identifie les défauts en vérifiant si la lumière traverse la feuille d'aluminium. Une couche complète d'aluminium bloque la lumière, tandis qu'un point de pénétration permet la transmission de la lumière.
Références
1. NOUS. Administration des aliments et des médicaments (FDA) – Bonnes pratiques de fabrication actuelles (CGMP)
https://www.fda.gov/drugs/pharmaceutical-quality-resources/drugs/current-good-manufacturing-practice-cgmp-regulations
2. Agence européenne des médicaments (EMA) – Bonnes pratiques de fabrication (BPF)
https://www.ema.europa.eu/en/human-regulatory/overview/pharmaceutical-quality/good-manufacturing-practice
3. Pharmacopée des États-Unis (USP) – Exigences d’emballage et de stockage
https://www.usp.org
4. OIN 15378 – Matériaux d’emballage primaires pour produits médicaux
https://www.iso.org/standard/70795.html