Comment pouvez-vous garantir que vos blisters alu-alu offrent une protection fiable de vos produits?
Les comprimés et gélules sensibles à l'humidité ou à la lumière nécessitent un emballage doté de fortes propriétés barrières.. Par rapport aux options à base de PVC, L'emballage blister alu alu peut offrir une protection renforcée contre l'exposition environnementale. Cependant, défauts tels que des trous d'épingle, cavités déformées, et des joints défectueux peuvent réduire ses performances de protection. Cet article explore les défauts courants des ampoules, exigences pertinentes des BPFc de la FDA et des BPF de l'UE, et des fonctionnalités de la machine qui aident à maintenir l'intégrité des emballages. Sous blister pharmaceutique, protéger la qualité des produits grâce à une intégrité constante de l'emballage est tout aussi important que d'atteindre des vitesses de production élevées.
Principaux enseignements
- Comment adapter les formats Alu-Alu et PVC aux besoins du produit.
- Pourquoi former, alignement, et des défauts d'étanchéité se produisent.
- Comment les exigences de la FDA et de l'UE sont liées aux contrôles des emballages.
- Quelles fonctionnalités et tests de la machine prennent en charge l'intégrité des packages.
1.Pourquoi l’intégrité des joints est importante dans les emballages blister Alu-Alu
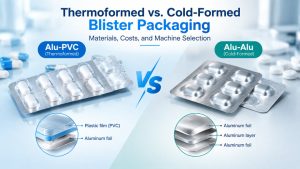
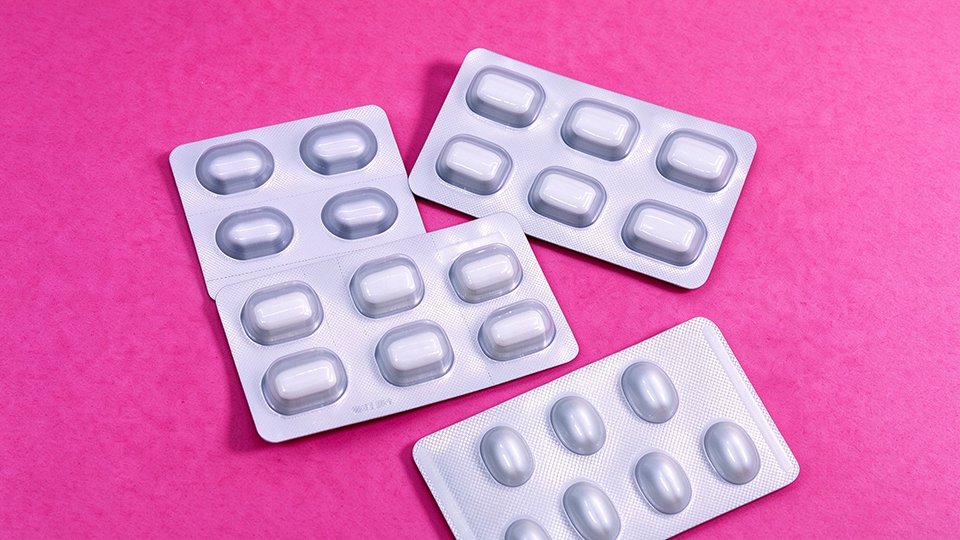
Tous les comprimés n'ont pas besoin de la même barrière. Certains produits peuvent être stables dans Emballage blister en PVC, tandis que les médicaments sensibles à l'humidité ou à la lumière nécessitent plus de protection. Emballage blister Alu Alu combine une bande inférieure en aluminium formé à froid avec une feuille de couvercle en aluminium. L'emballage blister en aluminium est opaque et peut constituer une barrière efficace lorsque les matériaux et le processus sont adaptés..
Une étude a révélé qu'après six mois à 40°C et 75% humidité relative, blisters testés en aluminium moulé à froid conservés 100% de principe actif versus 84% sous blister PVC. La perméation de l'humidité était 0.001 mg par blister par jour pour l'aluminium moulé à froid et 0.259 mg pour le PVC. Ces résultats sont spécifiques à une formulation et à une conception de pack., mais montrez la valeur des preuves de stabilité.
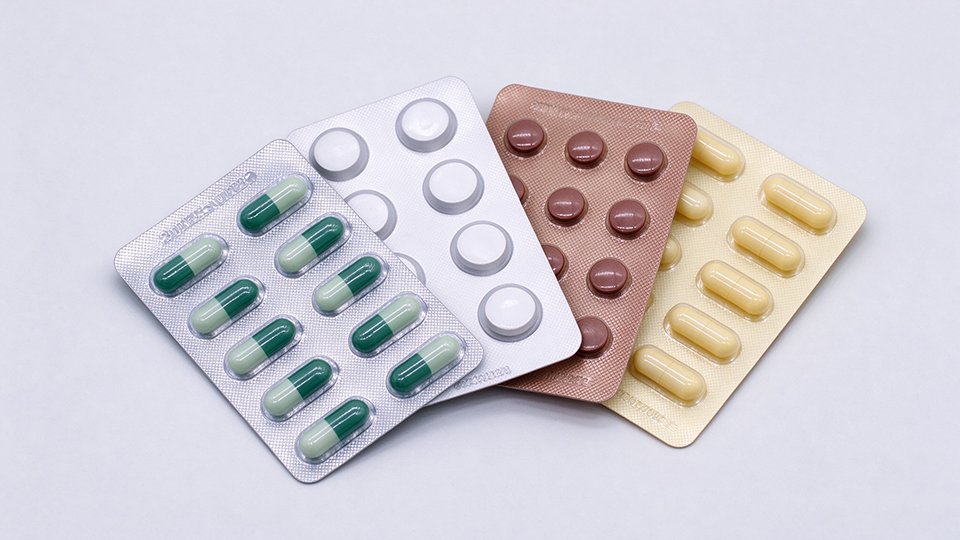
Même la feuille d'aluminium à haute barrière peut ne pas protéger les comprimés et les gélules si le blister fini présente des trous d'épingle ou des joints défectueux.. Les directives de l'OMS soulignent que l'emballage pharmaceutique doit « protéger contre toutes les influences extérieures néfastes susceptibles d'altérer les propriétés du produit ».," y compris l'humidité, lumière, oxygène, et les changements de température. Cela signifie que la sélection du bon matériau de barrière n'est qu'une partie de la solution.. Sous blister pharmaceutique, l'intégrité de la cavité et la qualité de l'étanchéité jouent également un rôle essentiel dans le maintien de la protection du produit tout au long du stockage et de la distribution..
2.Quelles sont les causes des défauts d’étanchéité et de formage dans les emballages blister Alu-Alu?
Les défauts peuvent commencer par le matériau, apparaissent lors du formage, ou développer à la station de scellage. Les principales causes incluent une feuille d'operculage inadaptée; force de formage inégale ou mauvaise géométrie de l'outillage; mouvement latéral de la toile; température de scellage, pression, ou temps de séjour qui ne conviennent pas au matériau; et désalignement des rouleaux ou fragments de produit dans la zone de scellage.
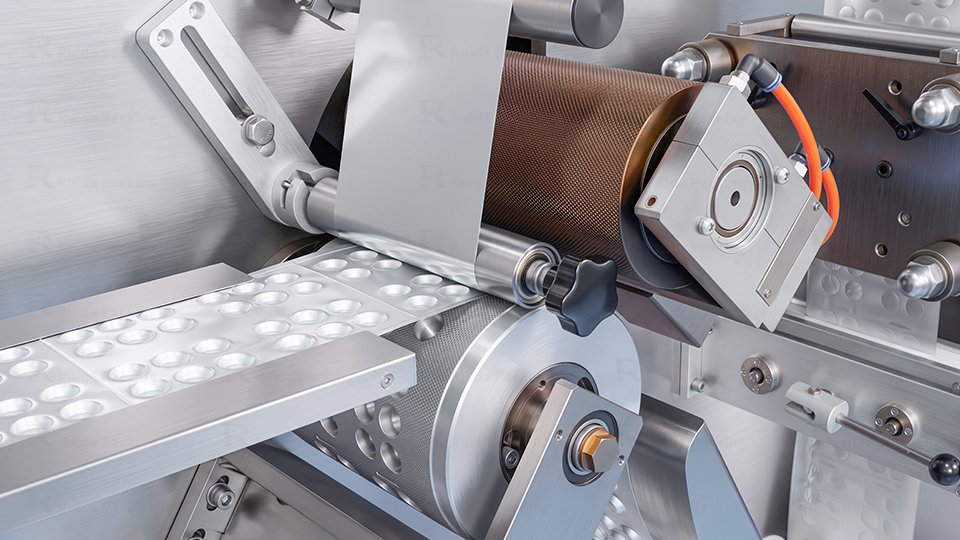
Le formage et le scellement sont liés mais distincts. Un trou d'épingle peut exister avant le couvercle, tandis qu'une autre fuite peut se former au niveau du joint final. Enquêter défauts d'emballage blister par cause. Une bonne qualité de scellage des blisters commence par trouver où commence l'erreur, pas simplement augmenter la chaleur; évaluer le processus de scellage des blisters en utilisant le format réel du film et du produit. Enregistrer les défauts récurrents des emballages blister par leur cause probable.
3.Qu’attendent les BPF cGMP de la FDA et les BPF de l’UE des contrôles des emballages pharmaceutiques?
Les règles se concentrent sur un emballage approprié, matériaux contrôlés, procédures écrites, et des preuves, pas une disposition obligatoire de la machine.
FDA 21 CFR 211.94: Protection des conteneurs et des fermetures
FDA 21 CFR 211.94 exige que l'emballage pharmaceutique protège les produits contre les dommages et la contamination causés par des facteurs externes. Cela nécessite également des spécifications écrites et des méthodes de test. Cela signifie que choisir le bon film ne suffit pas. Les blisters finis doivent également être testés pour garantir qu'ils offrent une protection adéquate..
FDA 21 CFR 211.122: Contrôle des matériaux d'emballage
FDA 21 CFR 211.122 exige des procédures écrites pour vérifier les matériaux d’emballage et d’étiquetage. Ces contrôles peuvent comprendre un échantillonnage, inspection, et tester, avec des enregistrements indiquant si les matériaux sont acceptés ou rejetés. Cela permet d'éviter l'utilisation de matériaux inappropriés dans la production.. Aux États-Unis, les compléments alimentaires suivent généralement 21 Partie CFR 111, plutôt que la partie 211.
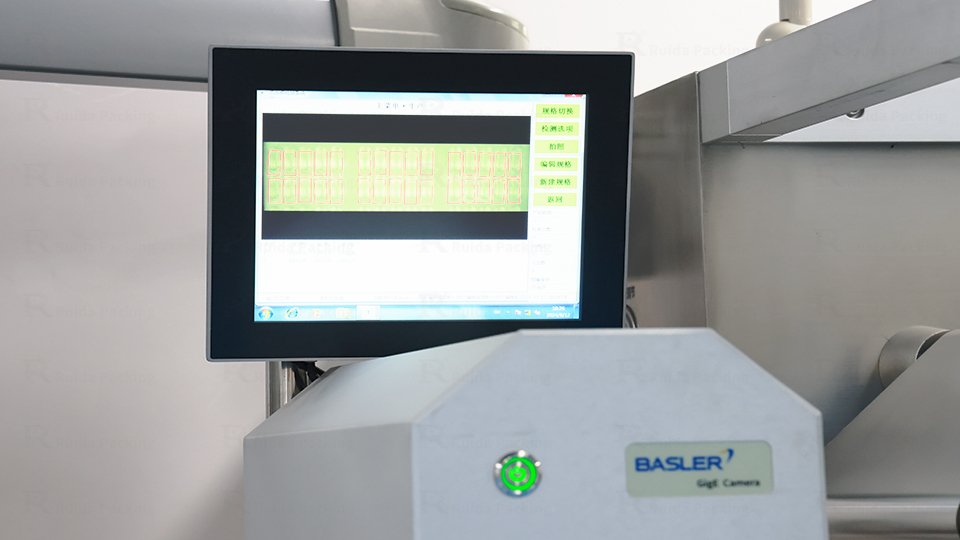
Emballage pharmaceutique UE GMP: Contrôle et qualification de la production
Les contrôles des emballages pharmaceutiques BPF de l'UE sont abordés dans le volume EudraLex 4, y compris le chapitre 5 et Annexe BPF de l'UE 15 sur la qualification et la validation. L'applicabilité dépend du produit et du risque. Une fonctionnalité de la machine ne garantit pas la conformité; document validation des emballages pharmaceutiques et appliquer l'Annexe BPF de l'UE 15 le cas échéant.
4.Comment une machine de conditionnement sous blister Alu-Alu peut-elle maintenir une qualité de formage et de scellage constante?
ET machine d'emballage pharmaceutique sous blister devrait être jugé par les résultats des essais, pas de réclamations dans la brochure. Une machine de conditionnement sous blister pour l'industrie pharmaceutique doit contrôler le formage, alignement, traction, et l'étanchéité. Pour les projets d’emballage blister pharmaceutique, les contrôles reproductibles comptent plus qu'une revendication de vitesse maximale.
Pression de formage stable pour des cavités cohérentes
Un double arbre, mécanisme à double came, là où il est installé, prend en charge une force de formage reproductible. DPH-190Ultra, le modèle de machine d'emballage sous blister alu alu conçu pour une production à moyenne échelle, est spécifié avec jusqu'à 11 tonnes de force de formage avec servocommande. Mais confirmez la qualité de la cavité en utilisant emballage blister à froid essais avec le film réel, outillage, et dimensions du produit.
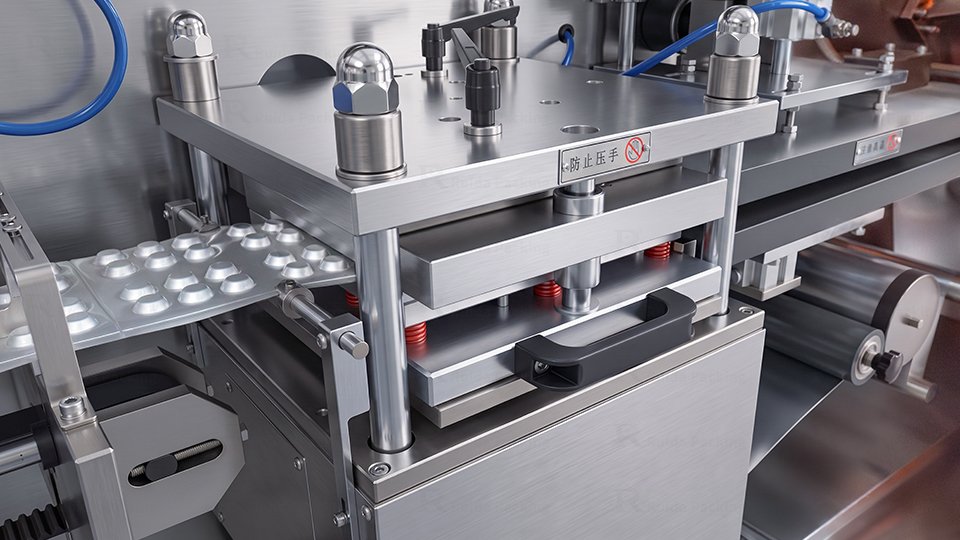
Guidage Web automatique pour éviter tout désalignement
Le guidage automatique de la bande peut corriger le mouvement latéral dans le PVC supporté, PTP, ou toiles CFF. L'enregistrement aide les cavités à rencontrer les zones d'étanchéité, mais placement du capteur, tension, et la configuration compte toujours. Demandez un essai avec votre matériel.
Traction servo pour un positionnement précis
La servo traction indexe chaque carte à la station de scellage. Une traction et un guidage coordonnés peuvent réduire les cavités écrasées, distorsion de la carte, et contact incohérent. Revérifiez le processus de scellage des blisters après les changements de format.
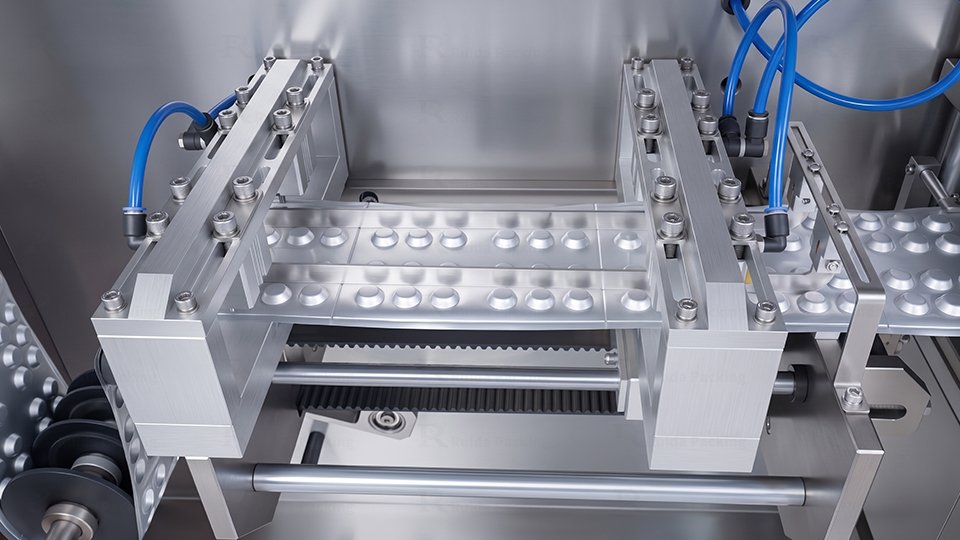
Thermoscellage à rouleaux avec contrôle IHM
L'engagement des rouleaux contrôlé par IHM peut simplifier la configuration, mais cela ne prouve pas la qualité du joint. Vérifier l'alignement des rouleaux, pression de contact, compatibilité du film, et réglages grâce à des essais spécifiques au matériau. Suivez la qualité du scellage des blisters lors de cycles répétés. Pour le scellage de blisters Alu-Alu, enregistrer les contrôles d'installation et d'acceptation.
Qing Yu Zeng, Doctorat, souligne également la nécessité d'utiliser des composants d'emballage compatibles et de configurer correctement le processus de scellage. Bien que son article traite d'autres types de systèmes de fermeture de conteneurs, le même principe s'applique aux emballages blister: les matériaux et les conditions de scellage affectent l'intégrité de l'emballage.
Contrôle de température PID pour les stations de thermoformage applicables
Le contrôle PID peut stabiliser le chauffage sur les stations de thermoformage de PVC applicables. Le formage à froid Alu-Alu est différent; si un emballage blister en PVC et un emballage blister à froid sont nécessaires, confirmer où le PID s'applique et comment les paramètres sont vérifiés.
5.Comment détecter les défauts de formage et vérifier l'intégrité du joint blister Alu-Alu
L'inspection doit correspondre au défaut. Un contrôle avant scellement ne peut pas prouver tous les aspects de l’emballage fini.
Détection de sténopé en option pour la bande d'aluminium formée
La détection optionnelle de sténopé sous vide peut identifier certains trous dans la bande d'aluminium formée avant l'operculage. Ce inspection des blisters ne prouve pas que le pack fini est sans fuite; la sensibilité dépend de la taille du défaut, structure en feuille, et critères de test.
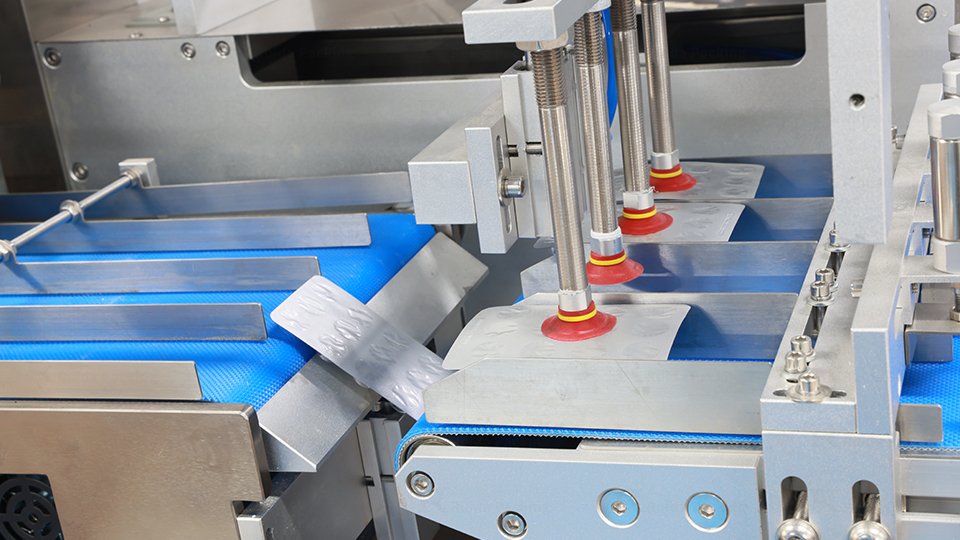
Test des blisters finis
L'inspection visuelle peut révéler des défauts visibles, mais des tests de résistance du joint et d'étanchéité sont nécessaires pour vérifier d'autres aspects de la qualité de l'emballage.. ASTM F3169-16(2024) décrit un test de déflexion sous vide pour un emballage approprié. La méthode a été évaluée sur quatre modèles d'emballage en utilisant des mesures de défauts 15 µm et 50 µm. Cependant, les résultats des tests peuvent varier en fonction de la conception de l'emballage, le même niveau de détection ne peut donc pas être supposé pour chaque paquet.
Chercheur de l'Université d'Ulster, Dr. Dorian Dixon a souligné la « nature non subjective » des tests de blisters au laser, une observation spécifique à la méthode pour évaluer les besoins de chaque pack. Test d’intégrité des blisters nécessite des critères définis et un suivi après les échecs; La FDA et les BPF de l'UE n'imposent pas une méthode universelle.
6.Que devez-vous vérifier lors du choix d'une machine de conditionnement sous blister pharmaceutique?
Pour une machine de conditionnement sous blister pour l'industrie pharmaceutique, vérifier la compatibilité du film, profondeur de la cavité, formation, guidage Web, indexation des servos, scellage, et inspection. Sélectionnez une machine de conditionnement sous blister pharmaceutique sur la base d'essais, pas de réclamations de vitesse. Comparez la production réelle, déchets, temps de changement, FAT/SAT, entraînement, et pièces de rechange. La validation des emballages pharmaceutiques et les tests d’intégrité des blisters doivent correspondre à l’utilisation prévue.
Une ligne peut être configurée pour 120 à 250 cartes par minute, mais le résultat dépend de la mise en page, taille du produit, et conditions. Essayez le film prévu. La sérialisation des blisters est distincte des tests d'intégrité; les tests d'acceptation doivent définir les défauts que l'inspection peut détecter. Pour emballage blister pharmaceutique, utiliser les données d'essai et les résultats de l'inspection des blisters plutôt que les seules allégations de rapidité.
7.Solutions d'emballage sous blister Alu-Alu de Ruida Packing
Ruida Packing fournit des équipements de production et d'emballage, y compris les solutions d'emballage blister Alu-Alu et le DPH-190Ultra pour les applications de formage à froid de taille moyenne avec une plage de capacité comprise entre 120 et 250 feuilles/min. Formation, traction, et la coupe utilise une commande servocommandée; les configurations sélectionnées peuvent ajouter une alimentation automatique, guidage Web pour PVC/PTP/CFF pris en charge, Chauffage PID pour les stations de thermoformage applicables, et inspection des sténopés par caméra.
Pour les projets d’emballage pharmaceutique UE GMP, les clients doivent confirmer la configuration de la machine avant de commander, y compris les pièces de contact SUS 316L, verrouillages de sécurité, accès nettoyage, et tout MES/OEE ou 21 Fonctions de données liées au CFR Part 11 requises. Le projet devrait également évaluer si l'Annexe BPF de l'UE 15 s’applique à la qualification ou à la validation des équipements. Les documents CE applicables peuvent être fournis, mais le marquage CE ne remplace pas la qualification GMP ou le contrôle des processus. Pour emballage blister Alu-Alu, il est également important de confirmer la feuille Alu-Alu, Format blister Alu Alu, et les exigences de sérialisation des blisters à l'avance.
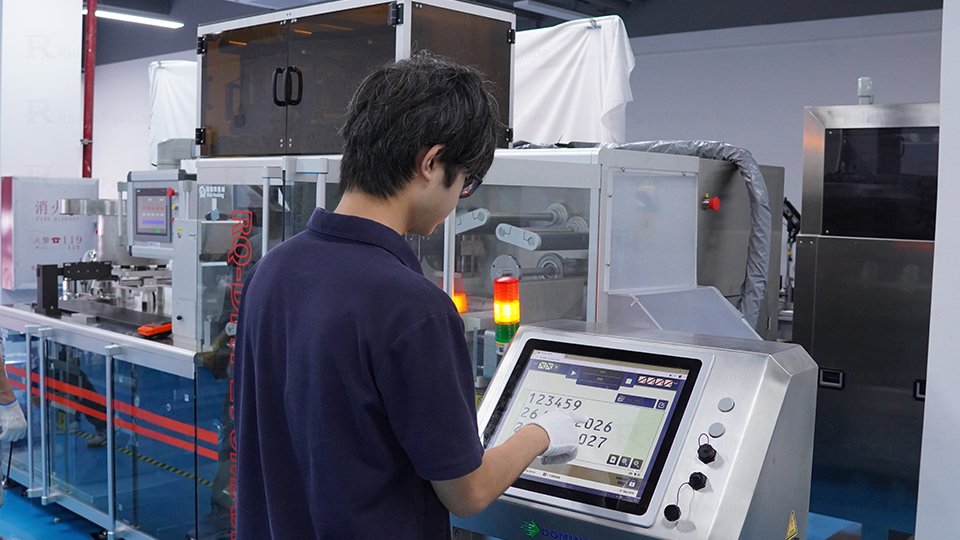
Ruida Packing fournit un support après-vente complet, y compris FAT/SAT, installation, mise en service, entraînement, documentation, et une consultation technique en ligne individuelle gratuite pour aider les clients tout au long de la configuration et du fonctionnement de l'équipement.
Conclusion
Un emballage blister pharmaceutique fiable ne dépend pas seulement du matériau barrière. Formation, alignement, traction, scellage, et l'inspection, tout compte. Les cGMP de la FDA et les BPF de l'UE fournissent un cadre, mais les fabricants doivent vérifier les contrôles de leurs produits. Lors de l'évaluation des emballages blister Alu-Alu, demandez un essai avec votre foil, résultats documentés, et une étendue de service claire. Une ligne adaptée peut réduire les défauts et protéger la qualité du produit pendant le stockage et la distribution.
FAQ
T1: La FDA exige-t-elle un emballage blister Alu-Alu pour tous les produits pharmaceutiques?
Non. FDA 21 CFR 211.94 nécessite un emballage approprié et une protection adéquate, pas d'Alu-Alu pour tous les médicaments. Choisissez en fonction de la sensibilité, données de stabilité, conditions de stockage, et performances du pack.
T2: Quelles sont les causes des défauts d’étanchéité dans les emballages blister Alu-Alu?
Les causes courantes incluent une mauvaise feuille, force de formage inégale, désalignement, réglages inappropriés, erreurs de rouleau, et contamination. La formation de trous d'épingle et de fuites de joint nécessite une enquête distincte.
T3: La détection des sténopés peut-elle garantir l'intégrité des blisters Alu-Alu finis?
Non. La détection des sténopés détecte certains défauts de pré-scellage mais ne peut pas prouver que l'emballage fini est exempt de fuites.. Utiliser un test sur emballage fini approprié lorsque l'évaluation des risques l'exige.
T4: Le contrôle de la température PID améliore-t-il l'étanchéité des blisters Alu-Alu?
Le PID peut stabiliser la chaleur sur les stations de thermoformage du PVC applicables. Le formage à froid Alu-Alu est différent; Le thermoscellage final est séparé. Des essais spécifiques à des matériaux restent nécessaires.
Q5: Une machine de conditionnement sous blister orientée BPF garantit-elle la conformité réglementaire?
Non. La documentation aide, mais la conformité dépend aussi des procédures du site, entraînement, enregistrements, l'évaluation des risques, et vérification.
Références
[1] PubMed, «Les effets de l'emballage sur la stabilité d'un composé sensible à l'humidité.»