Как вы можете гарантировать, что блистерные упаковки из алюминия и алюминия обеспечивают надежную защиту продукта??
Таблетки и капсулы, чувствительные к влаге или свету, требуют упаковки с сильными барьерными свойствами.. По сравнению с вариантами на основе ПВХ, Блистерная упаковка alu alu обеспечивает повышенную защиту от воздействия окружающей среды.. Однако, дефекты, такие как точечные отверстия, деформированные полости, и дефектные уплотнения могут снизить его защитные характеристики.. В этой статье рассматриваются распространенные дефекты волдырей., соответствующие требования FDA cGMP и GMP ЕС, и функции машины, которые помогают поддерживать целостность упаковки. В фармацевтической блистерной упаковке., Защита качества продукции за счет обеспечения целостности упаковки так же важна, как и достижение высоких скоростей производства..
Основные выводы
- Как подобрать форматы Alu-Alu и PVC к потребностям продукта.
- Почему формируется, выравнивание, и возникают нарушения герметичности.
- Как требования FDA и ЕС связаны с контролем упаковки.
- Какие функции и тесты машины поддерживают целостность упаковки.
1.Почему целостность уплотнения важна для блистерной упаковки Alu-Alu
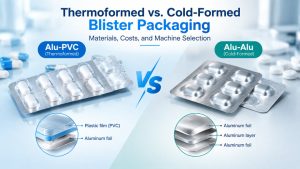
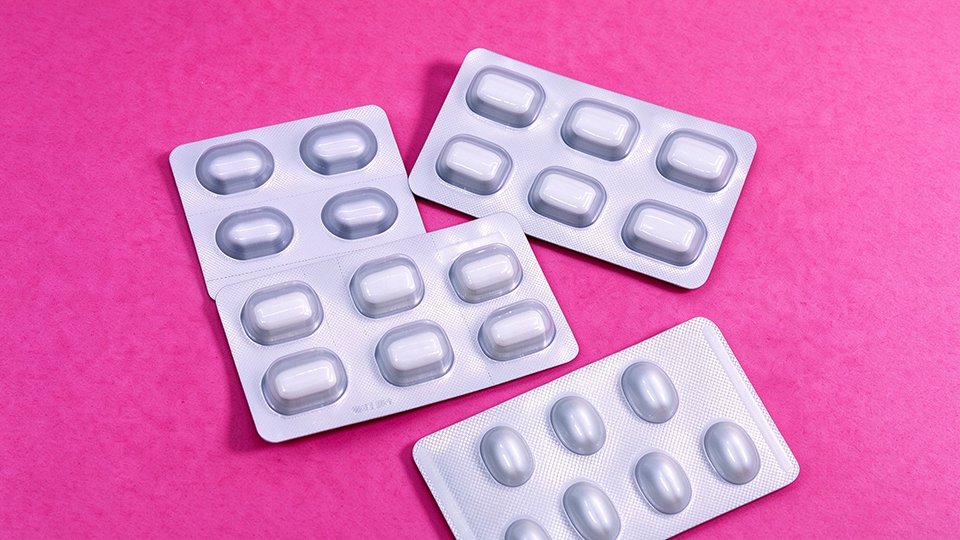
Не каждому планшету нужен одинаковый барьер. Некоторые продукты могут быть стабильными в Блистерная упаковка из ПВХ., в то время как лекарства, чувствительные к влаге или свету, нуждаются в большей защите. Блистерная упаковка Alu Alu сочетает в себе алюминиевую нижнюю полосу холодной штамповки с алюминиевой закрывающей фольгой. Алюминиевая блистерная упаковка непрозрачна и может обеспечить эффективный барьер, если материалы и процесс подходят..
Исследование показало, что через шесть месяцев при 40°C и 75% относительная влажность, испытанные алюминиевые блистеры холодной формы сохраняются 100% активного ингредиента по сравнению 84% в блистерах ПВХ. Проникновение влаги было 0.001 мг на блистер в день для алюминия холодной формовки и 0.259 мг для ПВХ. Эти результаты специфичны для одного состава и дизайна упаковки., но покажите ценность доказательств стабильности.
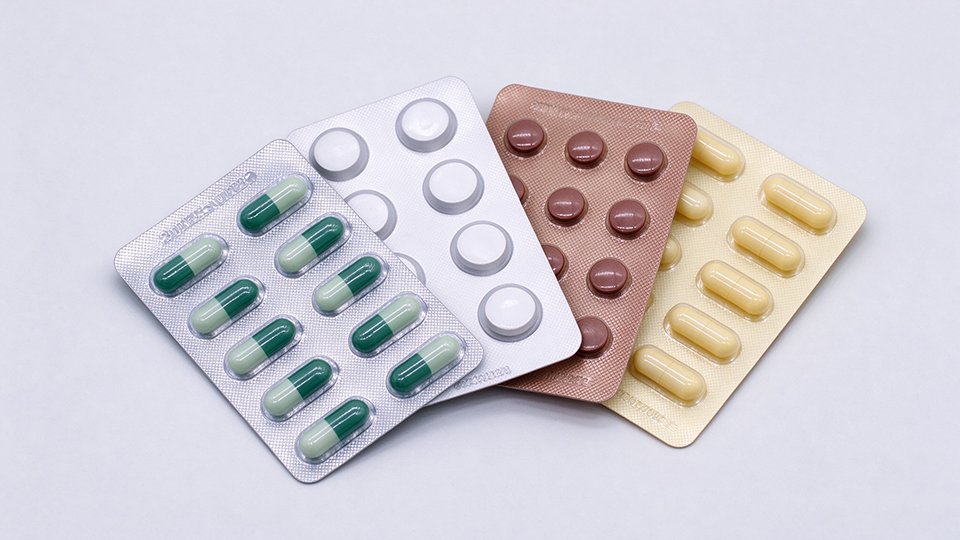
Даже высокобарьерная алюминиевая фольга может не защитить таблетки и капсулы, если готовый блистер имеет точечные отверстия или дефектные уплотнения.. В руководстве ВОЗ подчеркивается, что фармацевтическая упаковка должна «защищать от всех неблагоприятных внешних воздействий, которые могут изменить свойства продукта».,» включая влажность, свет, кислород, и изменения температуры. Это означает, что выбор правильного барьерного материала является лишь частью решения.. В фармацевтической блистерной упаковке., Целостность полостей и качество герметизации также играют решающую роль в обеспечении защиты продукта во время хранения и распределения..
2.Что вызывает дефекты герметизации и образования блистерной упаковки Alu-Alu??
Дефекты могут начаться с материала., появляются во время формирования, или разработать на станции запечатывания. Основные причины включают неподходящую закрывающую фольгу.; неравномерное усилие формовки или плохая геометрия инструмента; боковое движение паутины; температура уплотнения, давление, или время выдержки, которое не соответствует материалу; и перекос роликов или фрагменты продукта в зоне запечатывания.
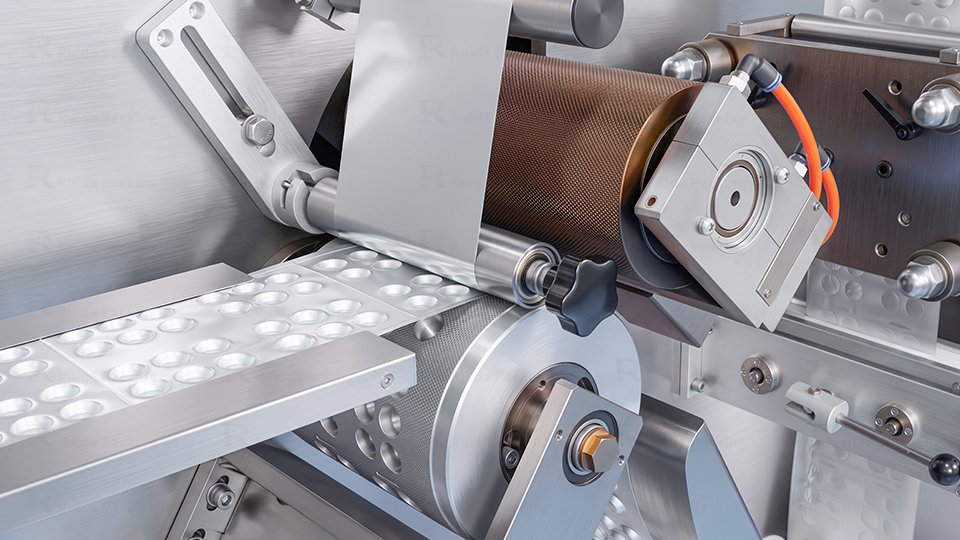
Формирование и герметизация связаны, но различны.. Отверстие может существовать до закрытия, в то время как еще одна утечка может образоваться на окончательном уплотнении. Расследовать дефекты блистерной упаковки по причине. Хорошее качество блистерной запечатывания начинается с определения места возникновения ошибки., не просто подогревать; оценить процесс запечатывания блистера, используя фактическую фольгу и формат продукта. Регистрируйте повторяющиеся дефекты блистерной упаковки по их вероятной причине..
3.Чего ожидают FDA cGMP и EU GMP от контроля фармацевтической упаковки??
Правила ориентированы на подходящую упаковку., контролируемые материалы, письменные процедуры, и доказательства, не обязательная компоновка машины.
FDA 21 CFR 211.94: Защита контейнера и закрытия
FDA 21 CFR 211.94 требуется фармацевтическая упаковка для защиты продукции от повреждений и загрязнений, вызванных внешними факторами. Также требуются письменные спецификации и методы тестирования.. Это означает, что выбора правильной фольги недостаточно.. Готовые блистерные упаковки также должны быть проверены, чтобы убедиться, что они обеспечивают адекватную защиту..
FDA 21 CFR 211.122: Контроль упаковочных материалов
FDA 21 CFR 211.122 требуются письменные процедуры проверки упаковки и материалов маркировки. Эти проверки могут включать отбор проб, инспекция, и тестирование, с записями, показывающими, приняты или отклонены материалы. Это помогает предотвратить использование неподходящих материалов в производстве.. В США, пищевые добавки обычно следуют 21 Часть CFR 111, а не Часть 211.
Фармацевтическая упаковка ЕС GMP: Производственный контроль и квалификация
Вопросы контроля фармацевтической упаковки в соответствии с GMP ЕС рассматриваются в томе EudraLex. 4, включая главу 5 и Приложение ЕС GMP 15 по квалификации и валидации. Применимость зависит от продукта и риска. Особенность машины не гарантирует соответствия; документ валидация фармацевтической упаковки и применять Приложение ЕС GMP 15 где это уместно.
4.Как машина для блистерной упаковки Alu-Alu обеспечивает постоянное качество формования и запечатывания?
А фармацевтическая блистерная упаковочная машина следует судить по результатам испытаний, не претензии в брошюре. Блистерная упаковочная машина для фармацевтической промышленности должна контролировать формирование, выравнивание, тяга, и герметизация. Для проектов блистерной упаковки в фармацевтической отрасли, повторяемость элементов управления значит больше, чем просто требование максимальной скорости.
Стабильное давление формовки для стабильных полостей
Двухвальный, двухкулачковый механизм, где установлен, поддерживает повторяемую формующую силу. ДПХ-190Ультра, Модель блистерной упаковочной машины alu alu, предназначенная для среднесерийного производства, указывается до 11 тонны формовочной силы с сервоуправлением. Но проверьте качество полости, используя блистерная упаковка холодной формы испытания с настоящей фольгой, оснастка, и размеры продукта.
Автоматические веб-гиды для предотвращения смещения
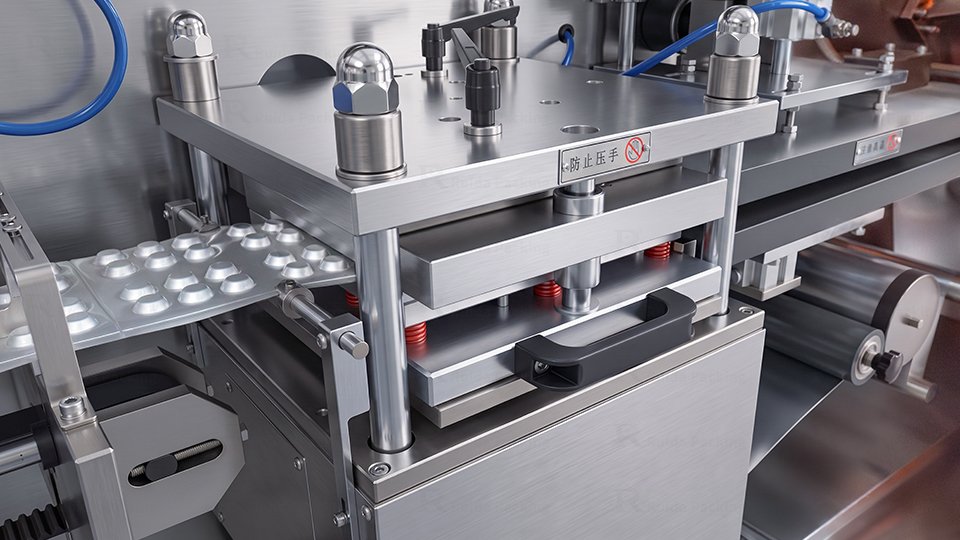
Автоматическая направляющая полотна может корректировать боковое смещение поддерживаемого ПВХ., ПТП, или сети CFF. Регистрация помогает полостям соответствовать зонам герметизации., но расположение датчика, напряжение, и настройка все еще имеет значение. Попросите опробовать ваш материал.
Сервопривод для точного позиционирования
Сервопривод направляет каждую карту на станцию запечатывания. Скоординированная тяга и направление могут уменьшить количество разрушенных полостей., искажение карты, и непостоянный контакт. Перепроверьте процесс запечатывания блистера после изменения формата.
Термосварка роликов с управлением через ЧМИ
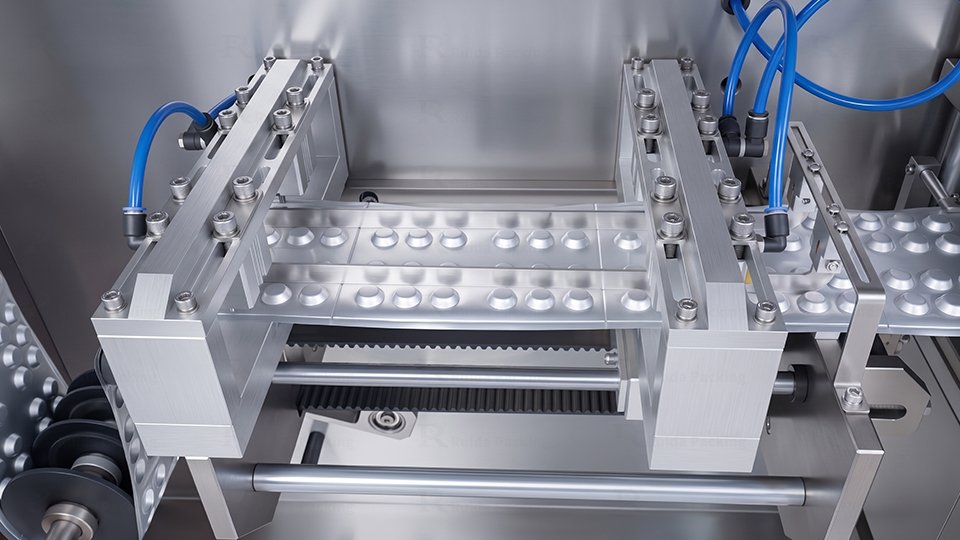
Включение роликов, управляемое через ЧМИ, может упростить настройку, но это не доказывает качество уплотнения. Проверьте выравнивание роликов, контактное давление, совместимость с фольгой, и настройки посредством испытаний конкретных материалов. Отслеживайте качество запечатывания блистеров при повторных запусках. Для блистерной запечатки Alu-Alu, записать настройки и приемочные проверки.
Цинъюй Цзэн, доктор философии, также подчеркивает необходимость использования совместимых упаковочных компонентов и правильной настройки процесса запечатывания.. Хотя в его статье обсуждаются и другие типы систем закрытия контейнеров., тот же принцип применим и к блистерной упаковке.: как материалы, так и условия герметизации влияют на целостность упаковки.
ПИД-регулятор температуры для применимых станций термоформования
ПИД-регулирование может стабилизировать нагрев на соответствующих станциях термоформования ПВХ.. Холодная штамповка Alu-Alu отличается; если необходимы как блистерная упаковка из ПВХ, так и блистерная упаковка холодного формования, подтвердите, где применяется PID и как проверяются настройки.
5.Как обнаружить дефекты формовки и проверить целостность блистерной печати Alu-Alu
Осмотр должен выявить дефект. Проверка перед запечатыванием не может подтвердить все аспекты готовой упаковки..
Опциональное обнаружение точечных отверстий в формованном алюминиевом полотне
Опциональное обнаружение точечных отверстий на основе вакуума может выявить определенные отверстия в формованном алюминиевом полотне перед закрытием крышки.. Этот проверка блистерной упаковки не доказывает, что готовая упаковка герметична; чувствительность зависит от размера дефекта, структура фольги, и критерии испытаний.
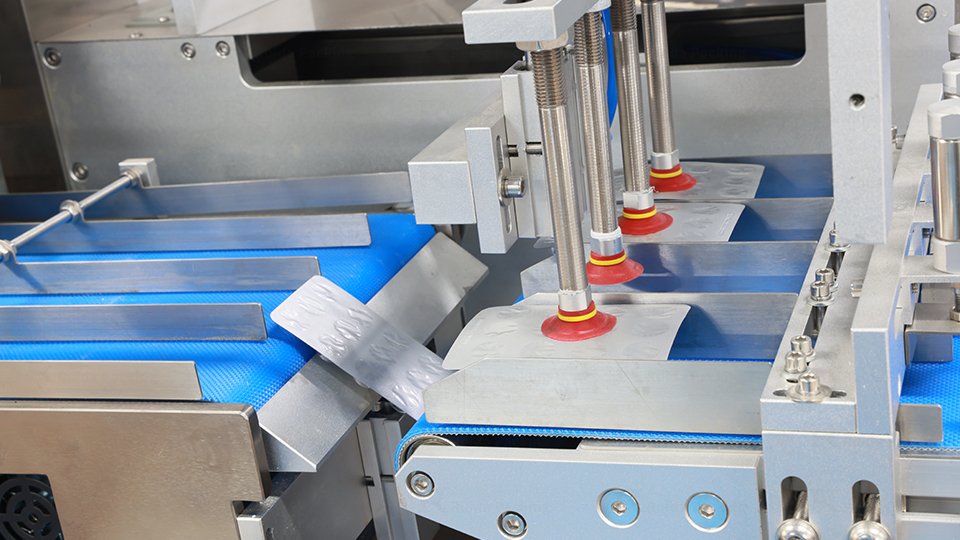
Тестирование готовых блистерных упаковок
Визуальный осмотр может выявить видимые дефекты., однако для проверки других аспектов качества упаковки необходимы испытания на прочность уплотнения и герметичность.. АСТМ Ф3169-16(2024) описывает испытание на вакуумную деформацию подходящей упаковки.. Метод был проверен на четырех конструкциях упаковок с использованием измерения дефектов. 15 мкм и 50 мкм. Однако, результаты испытаний могут отличаться в зависимости от конструкции упаковки, поэтому нельзя предполагать одинаковый уровень обнаружения для каждой упаковки.
Исследователь Ольстерского университета, доктор. Дориан Диксон подчеркнул «несубъективный характер» лазерного блистерного тестирования, наблюдение за конкретным методом для оценки потребностей каждой упаковки. Проверка целостности блистерной печати необходимы определенные критерии и последующие действия после неудач; FDA и GMP ЕС не требуют использования одного универсального метода..
6.На что следует обратить внимание при выборе машины для блистерной упаковки фармацевтических товаров?
Для блистерной упаковочной машины для фармацевтической промышленности, проверьте совместимость фольги, глубина полости, формирование, веб-гид, серво индексация, уплотнение, и осмотр. Выбирайте фармацевтическую блистерную упаковочную машину на основе результатов испытаний., не заявленная скорость. Сравните реальный результат, напрасно тратить, время переключения, ФАТ/СБ, обучение, и запасные части. Проверка фармацевтической упаковки и проверка целостности блистерной упаковки должны соответствовать предполагаемому использованию..
Линия может быть настроена на производительность 120–250 карт в минуту., но вывод зависит от макета, размер продукта, и условия. Испытайте предполагаемую фольгу. Блистерная сериализация отделена от тестирования целостности.; Приемочные испытания должны определять дефекты, которые может обнаружить инспекция.. Для фармацевтической блистерной упаковки, используйте данные испытаний и результаты проверки блистерной упаковки, а не только заявления о скорости.
7.Решения для блистерной упаковки Alu-Alu от Ruida Packing
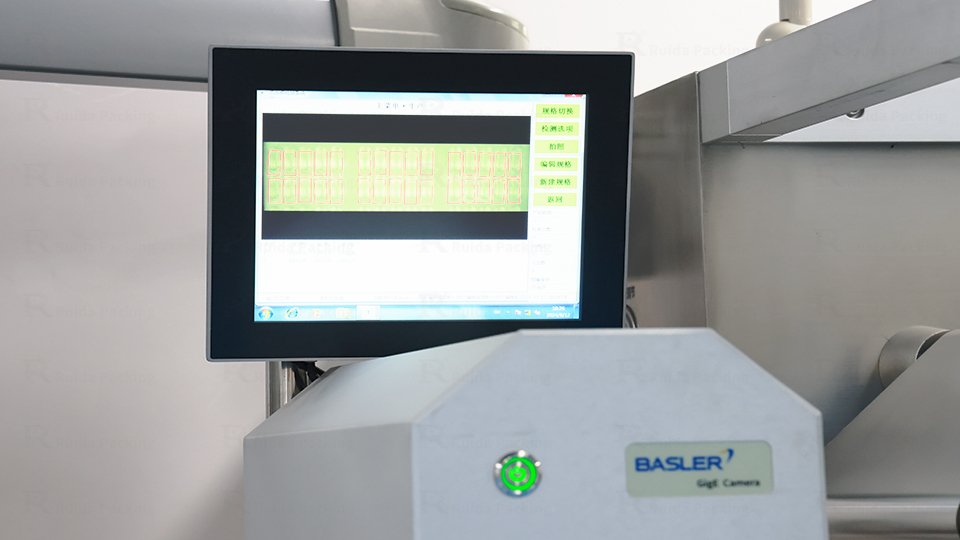
Ruida Packing поставляет производственное и упаковочное оборудование., включая решения для блистерной упаковки Alu-Alu и машину DPH-190Ultra для средних объемов производства холодной формовки с диапазоном производительности 120–250 листов/мин.. Формирование, тяга, и резка используют сервоприводное управление; в выбранных конфигурациях может быть добавлена автоматическая подача, веб-руководство по поддерживаемым PVC/PTP/CFF, ПИД-нагрев для соответствующих станций термоформования, и контроль точечных отверстий с помощью камеры.
Для проектов фармацевтической упаковки ЕС GMP, Клиенты должны подтвердить конфигурацию машины перед заказом, включая контактные детали из нержавеющей стали 316L, предохранительные блокировки, доступ для очистки, и любые MES/OEE или 21 Требуются функции обработки данных, связанные с CFR Part 11. Проект также должен оценить, соответствует ли Приложение ЕС GMP 15 применяется к квалификации или валидации оборудования. Могут быть предоставлены применимые документы CE., но маркировка CE не заменяет квалификацию GMP или контроль процесса.. Для блистерной упаковки Alu-Alu, также важно подтвердить фольгу Alu-Alu, Alu Alu блистерный формат, и требования к блистерной сериализации заранее.
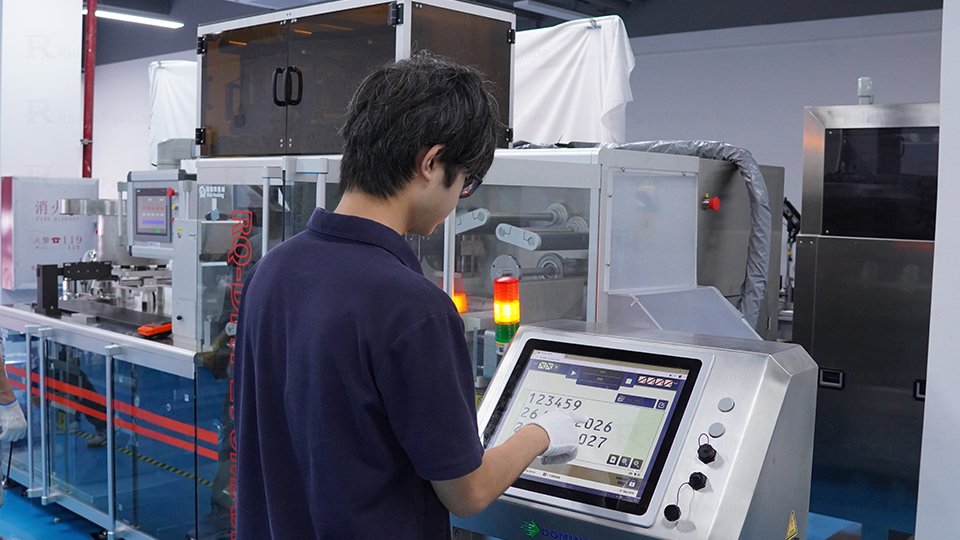
Ruida Packing обеспечивает комплексную послепродажную поддержку., включая ФАТ/СБ, монтаж, ввод в эксплуатацию, обучение, документация, и бесплатная индивидуальная техническая консультация онлайн для поддержки клиентов на всех этапах настройки и эксплуатации оборудования..
Заключение
Надежная блистерная упаковка фармацевтических препаратов зависит не только от барьерного материала. Формирование, выравнивание, тяга, уплотнение, и проверить все имеет значение. FDA cGMP и EU GMP обеспечивают основу, но производители должны проверять контроль за своей продукцией. При оценке блистерной упаковки Alu-Alu, запросите пробную версию с вашей фольгой, документированные результаты, и четкий объем услуг. Подходящая линия может уменьшить количество дефектов и защитить качество продукции во время хранения и распределения..
Часто задаваемые вопросы
Q1: Требует ли FDA блистерную упаковку Alu-Alu для всех фармацевтических продуктов??
Нет. FDA 21 CFR 211.94 требует подходящей упаковки и адекватной защиты, не Алу-Алу для каждого лекарства. Выбирайте по чувствительности, данные о стабильности, условия хранения, и производительность пакета.
2 квартал: Что вызывает дефекты уплотнения в блистерной упаковке Alu-Alu??
Распространенные причины включают неправильную фольгу., неравномерная формовочная сила, перекос, неподходящие настройки, ошибки ролика, и загрязнение. Образование точечных отверстий и утечек в уплотнениях требуют отдельного исследования..
Q3: Может ли обнаружение точечных отверстий гарантировать целостность готовых блистерных упаковок из алюминия и алюминия??
Нет. Обнаружение точечных отверстий обнаруживает некоторые дефекты предварительной запечатывания, но не может доказать отсутствие утечек в готовой упаковке.. Используйте подходящий тест готовой упаковки, если этого требует оценка риска..
Q4: Улучшает ли ПИД-регулятор температуры герметизацию блистерной упаковки Alu-Alu??
PID может стабилизировать тепло на соответствующих станциях термоформования ПВХ.. Холодная штамповка Alu-Alu отличается; окончательная термосварка осуществляется отдельно. Испытания конкретных материалов остаются необходимыми..
Q5: Гарантирует ли блистерная упаковочная машина, ориентированная на GMP, соответствие нормативным требованиям??
Нет. Документация помогает, но соответствие также зависит от процедур на объекте, обучение, записи, оценка риска, и проверка.
Ссылки
[1] ПабМед, «Влияние упаковки на стабильность чувствительного к влаге соединения».