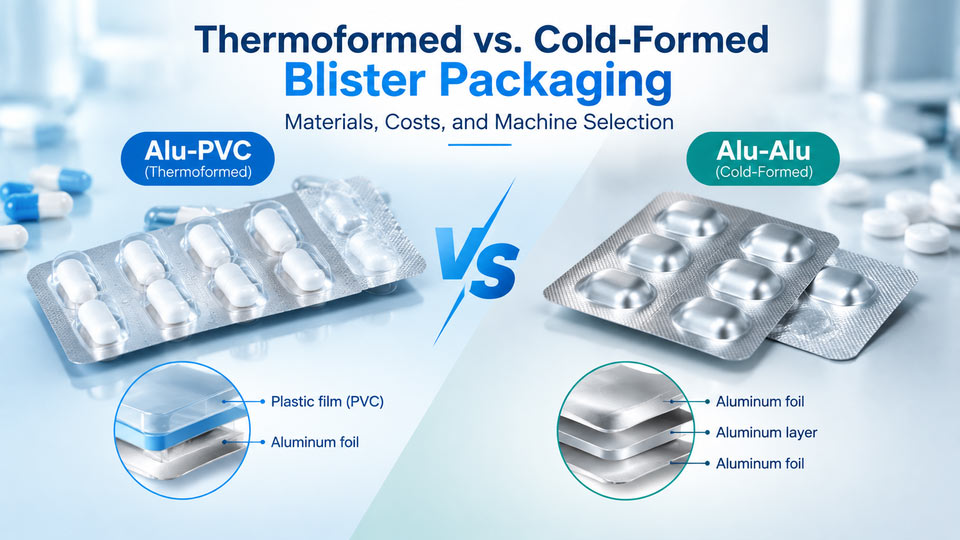
Termoformed vs. Kemasan Blister Berbentuk Dingin: Bahan, Biaya, dan Pemilihan Mesin
Perkenalan
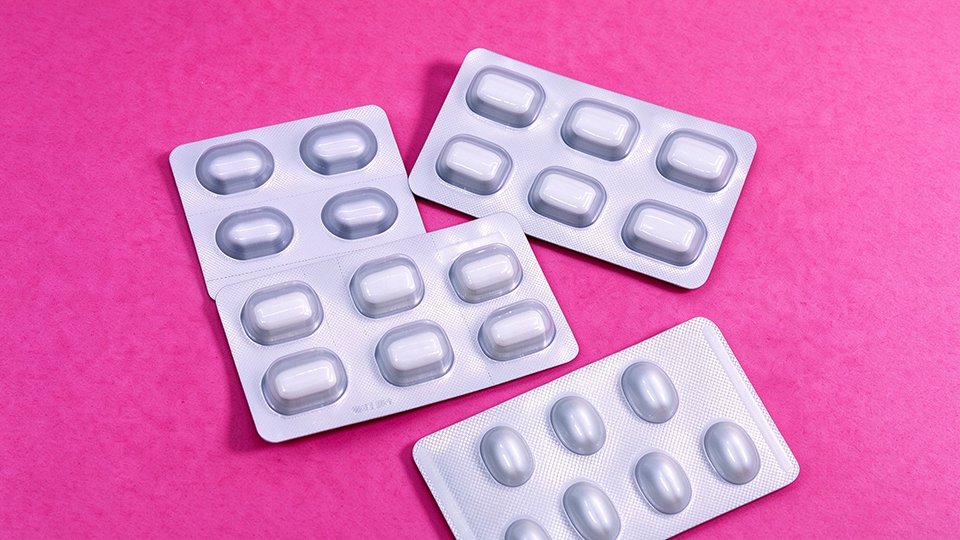
Paket Blister adalah format kemasan umum untuk tablet dan kapsul di pabrik farmasi. Alu-PVC dan Alu-Alu adalah dua pilihan kemasan yang umum, menggunakan thermoforming dan cold forming untuk membuat rongga melepuh.
Format kemasan mana yang memenuhi persyaratan perlindungan dan produksi produk Anda? Bahan mana yang menawarkan perlindungan yang dibutuhkan produk Anda, dan mana yang lebih sesuai dengan kebutuhan kemasan Anda?
Artikel ini membandingkan metode pembentukannya, sifat material, desain rongga, dan biaya untuk membantu Anda memilih bahan kemasan yang tepat dan mesin pengemas blister farmasi.
Poin Penting
- Kemasan blister thermoformed menawarkan visibilitas produk dan desain rongga yang fleksibel. Kinerja penghalangnya bergantung pada struktur film plastik.
- Kemasan blister yang dibentuk dingin memberikan perlindungan penghalang yang tinggi dan menghalangi cahaya. Geometri rongganya bergantung pada laminasi aluminium dan proses pembentukannya.
- Harga bahan, biaya perkakas, dan sisa bahan mempengaruhi total biaya per bungkus. Pembeli harus membandingkan biaya dengan persyaratan perlindungan produk.
- Pemilihan mesin tergantung pada kompatibilitas material, membentuk stasiun, perkakas, dan persyaratan penyegelan. Konfirmasikan detail ini sebelum memesan peralatan.
Cara Kerja Thermoforming dan Cold Forming
Bagaimana Thermoforming Membentuk Lepuh Alu-PVC
Kemasan lepuh thermoformed menggunakan panas untuk membentuk film plastik menjadi rongga untuk tablet dan kapsul. PVC adalah bahan pembentuk yang umum, although other plastic layers may also be used.
During the thermoforming blister packaging process, the machine heats the PVC film until it softens. Compressed air then blows the softened film into the forming cavity of the lower mold to create individual blisters.
Setelah terbentuk, the plastic cools and holds the required shape. The machine then fills the cavities with tablets or capsules and seals them with lidding aluminum foil.
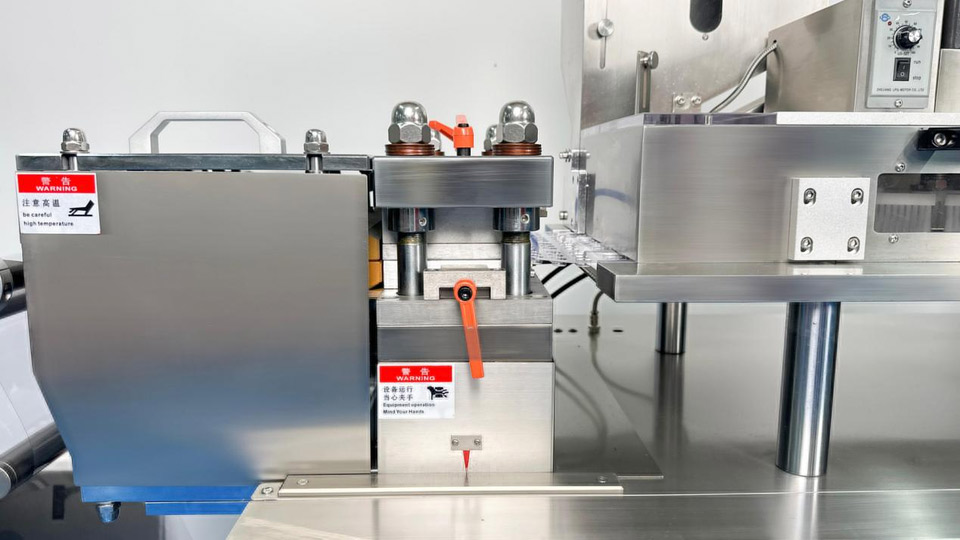
Thermoforming for Alu-PVC Blister Packs
How Cold Forming Shapes Alu-Alu Blisters
Cold-formed blister packaging uses aluminum laminate to create cavities for tablets and capsules. Unlike thermoforming, the material is shaped without heating it to a soft state.
Jadi, how does cold forming work for blister packaging? The aluminum laminate enters the forming station and moves between the forming tools. Sebuah pukulan menekan laminasi ke dalam cetakan dan menciptakan setiap rongga.
Kedalaman pembentukan dan bentuk rongga bergantung pada bahan dan desain cetakan. Setelah terbentuk, mesin mengisi setiap rongga dengan tablet atau kapsul. Penutup aluminium foil kemudian ditutup dengan panas di atas rongga untuk melengkapi kemasan melepuh Alu-Alu.
Secara sederhana, Mesin pengemas Blister Alu-PVC memanaskan dan melembutkan film PVC, kemudian menggunakan udara bertekanan untuk membentuk rongga di cetakan bawah. Untuk gigi berlubang yang lebih dalam, sebuah silinder memberikan tekanan tambahan selama pembentukan sekunder. Pembentukan dingin menggunakan tekanan cetakan untuk membentuk laminasi aluminium tanpa pemanasan.
Perbedaan Lepuh Thermoformed dan Cold-Formed
Kemasan melepuh thermoformed dan kemasan melepuh dingin berbeda dalam struktur bahan dan perlindungan produk. These differences affect how well the package protects tablets and capsules from moisture, oksigen, dan ringan.
Protection Against Moisture and Oxygen
Exposure to humidity or oxygen can affect the stability of certain pharmaceutical products. These substances can affect product stability during storage. Packaging materials must provide enough protection for the product’s stability requirements.
Alu-PVC blister packaging uses plastic film to form the cavities. Standard PVC film offers a basic barrier, but its protection may not meet the needs of products requiring strict environmental control. Other structures, seperti Bahan PVC/PVDC, can provide higher barrier performance through an additional barrier layer.
Alu-Alu blister packaging uses aluminum-based laminate to form the cavities. When intact, lapisan aluminium pada laminasi Alu-Alu memberikan penghalang efektif terhadap uap air, oksigen, dan ringan. Inilah alasan utama Alu-Alu memberikan perlindungan lingkungan yang lebih kuat. Hal ini membuatnya cocok untuk produk yang membutuhkan perlindungan tinggi dari kelembapan, oksigen, dan ringan.
Kemasan blister mana yang menawarkan perlindungan kelembapan lebih baik? Untuk produk yang membutuhkan perlindungan kelembaban tinggi, Kemasan Alu-Alu yang dibentuk dingin memberikan perlindungan yang lebih kuat ketika lapisan aluminium yang terbentuk dan segel akhir tetap utuh.
Perlindungan Cahaya dan Visibilitas Produk
Lepuh thermoformed dan cold-formed memiliki tingkat visibilitas produk yang berbeda. Lepuh thermoformed sering kali menggunakan film plastik transparan, sehingga operator dapat melihat tablet atau kapsul di dalamnya.
Lepuh yang dibentuk dingin menggunakan laminasi aluminium untuk rongga yang terbentuk. The aluminum layer is opaque and blocks light from reaching the product. Because aluminum blocks light, Alu-Alu packs are an option for medicines that need protection from light exposure.
Jadi, does Alu-Alu blister packaging block light? Ya. The aluminum layer blocks light when it remains intact after forming. For transparent vs. opaque blister packaging, manufacturers need to balance product visibility with light protection requirements.
How Cavity Design Affects Forming and Filling
Thermoformed and cold-formed blisters have different cavity depth limits because plastic film and aluminum laminate behave differently during forming. Understanding these limits helps manufacturers select suitable blister packaging materials and design cavities that fit their tablets or capsules.
Cavity Depth and Material Forming Limits
Kedalaman rongga lepuh untuk tablet dan kapsul bergantung pada dimensi produk dan metode pembentukannya. Jika rongganya terlalu dalam, bahan mungkin menjadi terlalu tipis atau retak selama pembentukan.
Untuk kemasan blister Alu-PVC thermoformed, kedalaman rongga maksimum yang khas adalah 15 mm. Untuk gigi berlubang yang lebih dalam, pembentukan sekunder menambahkan silinder di stasiun pembentukan untuk memberikan tekanan tambahan setelah pembentukan udara terkompresi. Dengan konfigurasi mesin dan perkakas yang sesuai, kedalaman rongga maksimum yang bisa dicapai 28 mm.
Untuk kemasan blister yang dibentuk dingin, kedalaman rongga maksimum yang bisa dicapai 18 mm. Kedalaman rongga lepuh Alu-Alu tergantung pada bahan dan desain cetakan. Peregangan yang berlebihan dapat merusak lapisan aluminium.
Saat membandingkan thermoforming vs. dingin membentuk kedalaman rongga lepuh, periksa dimensi yang diperlukan terhadap kapasitas pembentukan mesin. Konfirmasikan kedalaman rongga dan spesifikasi perkakas sebelum memesan mesin.
| Jenis Lepuh | Kedalaman Rongga Maksimum | Jika Rongga Terlalu Dalam |
|---|---|---|
| Alu-PVC termoform | 15 mm | Film plastik mungkin menjadi terlalu tipis, menyebabkan rongga yang tidak rata atau membentuk cacat. |
| Alu-PVC Thermoformed dengan Pembentukan Sekunder | Hingga 28 mm | Peregangan yang berlebihan dapat menyebabkan area yang tipis atau bentuk rongga yang tidak stabil. |
| Alu-Alu Bentuk Dingin | Hingga 18 mm | Peregangan yang berlebihan dapat merusak lapisan aluminium atau menyebabkan keretakan. |
Catatan: Kedalaman rongga sebenarnya tergantung pada materialnya, bentuk rongga, konfigurasi mesin, dan desain perkakas.
Dimensi Produk dan Kompatibilitas Cetakan
Dimensi rongga melepuh harus sesuai dengan ukuran dan bentuk tablet atau kapsul. Sebelum memilih mesin pengemas blister cetakan, produsen harus memastikan panjang produk, lebar, ketebalan, diameter, dan bentuk.
Untuk tablet, rongga harus mengakomodasi diameter dan ketebalan tablet. Untuk kapsul, rongga harus sesuai dengan panjang dan diameter kapsul. Rongga tersebut harus memberikan jarak yang cukup bagi produk untuk masuk dan duduk dengan benar tanpa terkompresi atau tersangkut.
| Ukuran Kapsul | Kira-kira. Panjang Tertutup | Kira-kira. Diameter | Pertimbangan Kemasan Blister |
|---|---|---|---|
| 00 | 23.3 mm | 8.5 mm | Ukuran umum. Dimensi rongga harus sesuai dengan kapsul. |
| 0 | 21.7 mm | 7.6 mm | Ukuran umum untuk obat-obatan dan suplemen manusia. |
| 1 | 19.4 mm | 6.9 mm | Ukuran umum untuk obat-obatan dan suplemen manusia. |
| 2 | 18.0 mm | 6.4 mm | Ukuran umum untuk obat-obatan dan suplemen manusia. |
| 3 | 15.9 mm | 5.8 mm | Ukuran umum untuk obat-obatan dan suplemen manusia. |
| 4 | 14.3 mm | 5.3 mm | Ukuran kecil. Konfirmasikan dimensi rongga untuk penempatan yang tepat. |
| 5 | 11.1 mm | 4.9 mm | Ukuran yang sangat kecil. Periksa persyaratan produk dan kemasan. |
Catatan: Dimensi dapat bervariasi menurut pabrikan. Ukuran 000 umumnya terlalu besar untuk aplikasi yang biasa digunakan manusia dan jarang digunakan dalam kemasan melepuh.
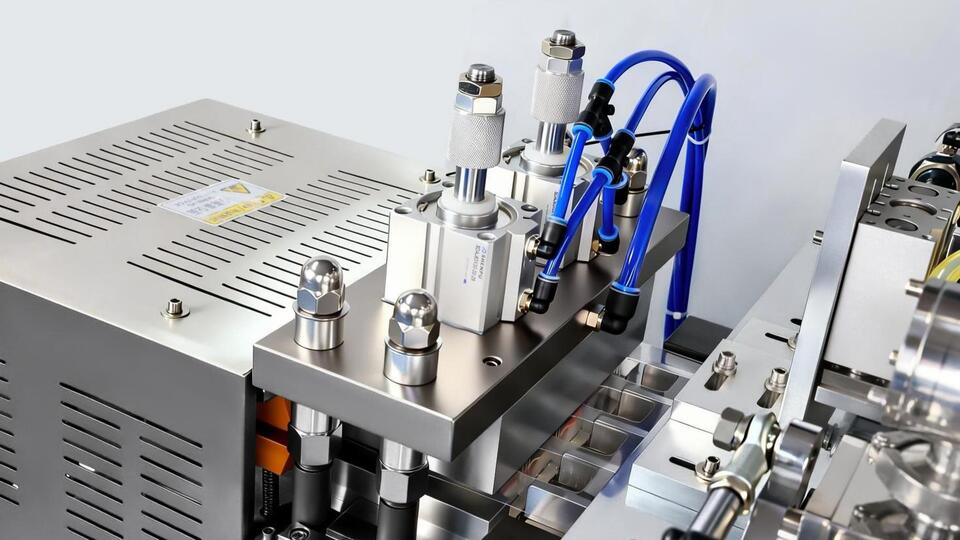
Pembentukan sekunder pada mesin pengemas melepuh
Kompatibilitas cetakan melepuh juga tergantung pada bahan kemasan yang dibutuhkan dan proses pembentukannya. Cetakan pembentuk harus membuat rongga yang sesuai dengan dimensi produk dan tata letak lepuh yang ditentukan. Susunan rongga juga harus sesuai dengan ukuran kemasan yang dibutuhkan dan area pembentukan mesin.
Sebelum memesan mesin pengemas Blister Farmasi, memberikan sampel produk atau gambar detail kepada pemasok, dimensi rongga yang diperlukan, bahan kemasannya, dan tata letak target melepuh. Hal ini memungkinkan pemasok untuk memeriksa desain cetakan terhadap persyaratan produk dan kemasan sebenarnya.
Bagaimana Perbandingan Biaya Material dan Operasional
Biaya pengemasan Blister bergantung pada harga bahan dan kinerja mesin. Saat membandingkan Alu-PVC vs. Kemasan melepuh Alu-Alu, produsen harus mempertimbangkan biaya bahan pembentuk dan limbah bahan yang dihasilkan selama produksi.
Alu-PVC vs. Harga Bahan Alu-Alu
Kemasan blister Alu-PVC umumnya memiliki biaya bahan yang lebih rendah. Film pembentuk PVC berharga sekitar US$1,70–2,80 per kg, sedangkan laminasi kemasan melepuh Alu-Alu berharga sekitar US$5,50–9,70 per kg. Ini adalah perkiraan indikatif, bukan harga pasar yang tetap. Harga sebenarnya bervariasi tergantung struktur material, ketebalan, volume pesanan, dan pemasok.
Jadi, yang lebih murah, Alu-PVC or Alu-Alu? Alu-PVC umumnya merupakan pilihan yang lebih ekonomis untuk bahan pembentuk.
Bagaimana Desain Mesin Blister Mempengaruhi Biaya Operasional
Baik thermoforming maupun cold forming menghasilkan limbah tepian selama pengemasan melepuh. Namun, Desain mesin dapat mempengaruhi seberapa banyak material yang terbuang selama produksi. Mesin pengemas blister pelat rol dapat mengurangi limbah edge-trim lebih dari 78%, sesuai dengan angka yang digunakan dalam perbandingan ini.
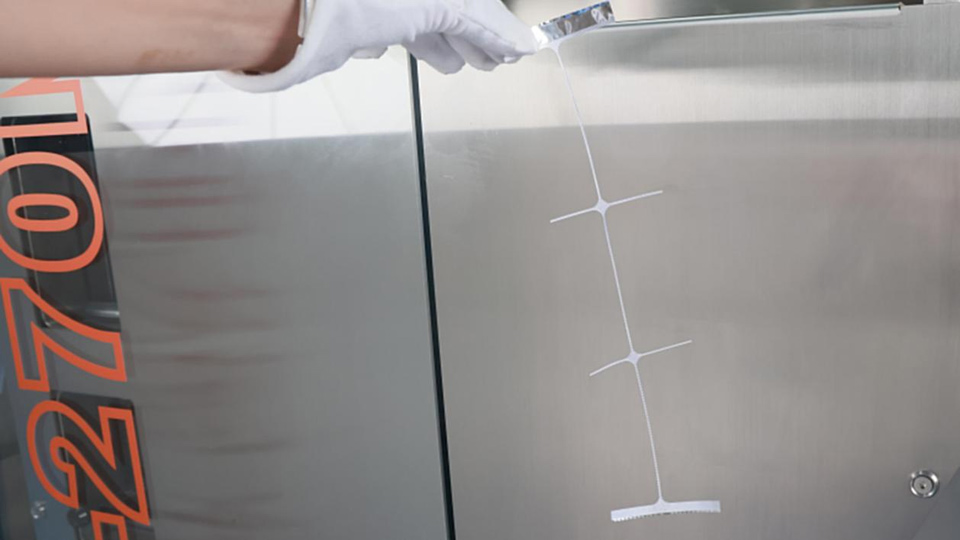
Mesin Pengemas Blister Roller-Plate Ruida Hanya Menghasilkan Tepian Limbah 1 mm Lebar.
Menurut Dunia Pengemasan, desain mesin blister yang ditingkatkan dapat mengurangi limbah bahan kemasan dan meningkatkan pemanfaatan bahan. Berdasarkan perbandingan tersebut, mesin pengemas blister pelat rol dapat menghemat biaya bahan sekitar US$23.000 per tahun, tergantung pada kondisi produksi.
Untuk produksi volume tinggi, mengurangi limbah tepi-trim dapat menurunkan biaya material berulang. Produsen mapan seperti Ruida dan IMA memasok peralatan pengemasan melepuh farmasi untuk berbagai kebutuhan produksi.
Saat memilih mesin pengemas melepuh farmasi, produsen harus membandingkan metode pembentukan, desain perkakas, pemanfaatan material, dan hasil produksi.
Persyaratan Umum dan Berbeda untuk Mesin Blister
Kemasan blister Alu-PVC dan Alu-Alu memiliki beberapa persyaratan mesin yang sama. Keduanya membutuhkan pembentukan yang akurat, cetakan yang sesuai, penyegelan yang stabil, dan pemotongan yang presisi. Perbedaan utama terletak pada metode pembentukan dan sifat materialnya.
Persyaratan Umum untuk Kedua Jenis Kemasan Blister
Saat membeli mesin pengemas blister farmasi, pembeli harus memeriksa lima persyaratan ini untuk produksi Alu-PVC dan Alu-Alu:
- Kompatibilitas Produk: Pastikan mesin dapat mengemas ukuran dan bentuk tablet atau kapsul yang diperlukan.
- Persyaratan Produksi: Periksa apakah kapasitas keluaran mesin, dimensi melepuh jadi, dan konfigurasi memenuhi target produksi Anda.
- Pergantian: Konfirmasikan berapa lama waktu yang dibutuhkan untuk penggantian cetakan dan penyesuaian mesin saat beralih antar produk atau spesifikasi blister.
- Pembersihan & GMP: Periksa struktur mesin, bagian kontak produk, dan metode pembersihan yang sesuai dengan persyaratan produksi dan GMP Anda.
- Kedalaman Rongga: Pastikan mesin dapat membentuk rongga yang cukup dalam untuk menampung produk Anda. Kedalaman yang dibutuhkan harus sesuai dengan kapasitas pembentukan mesin untuk material yang dipilih.
Persyaratan Berbeda untuk Alu-PVC dan Alu-Alu
Perbedaan mesin utama berasal dari pembentukannya, pemotongan, dan penyegelan panas. Faktor-faktor ini mempengaruhi kebutuhan mesin Blister Alu-PVC atau mesin Blister Alu-Alu.
Metode Pembentukan: Mesin pengemas Blister Alu-PVC memanaskan dan melembutkan film PVC, kemudian menggunakan udara bertekanan untuk membentuk rongga di cetakan bawah. Mesin melepuh Alu-Alu membentuk laminasi aluminium melalui tekanan cetakan tanpa pemanasan.
Memotong Mati: Cetakan pemotongan melepuh harus sesuai dengan bahan dan bentuk kemasan jadi. Laminasi Alu-Alu lebih tebal dan memberikan beban lebih tinggi pada cetakan pemotongan. Dengan mati Cr12MoV konvensional, ujung tombak bisa menjadi tumpul setelah sekitar tiga bulan. Hal ini meningkatkan gerinda dan mempengaruhi kualitas pemotongan.
DC53 memberikan ketahanan aus dan ketangguhan yang lebih tinggi untuk pemotongan berulang. Ruida packing, like established international blister equipment manufacturers such as IMA, Uhlmann, Sintegon, and Marchesini, uses high-performance tooling for demanding blister production. Ruida Packing uses imported DC53 cutting dies in its blister machines. The material helps maintain cutting edge stability during long production runs.
Heat Sealing Temperature: Both packaging types require heat sealing, but the temperature range is different. Alu-PVC sealing temperature is commonly around 160–200°C. Alu-Alu sealing temperature is generally higher, around 180–220°C. The exact setting depends on the heat-seal coating, foil structure, tekanan, and sealing time. A suitable temperature must provide a firm seal without damaging the packaging material.
Kesimpulan
Choosing between Alu-PVC and Alu-Alu blister packaging depends on your product protection requirements, spesifikasi kemasan, dan anggaran produksi. Paket Alu-PVC transparan membuat isinya terlihat dan umumnya lebih murah, sedangkan laminasi Alu-Alu dirancang untuk produk yang membutuhkan tingkat perlindungan lingkungan yang lebih tinggi.
Sebelum membeli mesin pengemas blister farmasi, mengkonfirmasi bahwa sistem pembentuknya, pemotongan mati, dan pengaturan penyegelan panas sesuai dengan bahan kemasan Anda. Konfigurasi mesin yang tepat dapat membantu mengurangi limbah material, menjaga kualitas kemasan, dan mendukung produksi yang stabil.
Ruida Packing memasok peralatan pengemasan melepuh yang dikonfigurasikan untuk aplikasi pembentukan film plastik dan pengemasan aluminium bentuk dingin. Hubungi tim kami untuk mendiskusikan spesifikasi produk Anda, persyaratan kemasan, dan konfigurasi mesin.
Pertanyaan Umum
1. Apa perbedaan kemasan melepuh Alu-PVC dan Alu-Alu dalam konstruksi dan perlindungannya?
Alu-PVC menggunakan film plastik yang dipanaskan untuk membentuk rongga melepuh. Alu-Alu menggunakan tekanan untuk membentuk laminasi berbasis aluminium secara dingin. Alu-PVC menawarkan visibilitas produk dan biaya material yang lebih rendah, sedangkan Alu-Alu memberikan perlindungan yang lebih kuat terhadap kelembapan, oksigen, dan ringan.
2. Mana yang lebih baik untuk produk farmasi, Alu-PVC or Alu-Alu?
Bahan yang tepat tergantung pada obatnya'sensitivitas dan perlindungan yang ditentukan untuk penyimpanan. Standar Alu-PVC mungkin cocok untuk produk yang tidak memerlukan penghalang yang sangat tinggi. Untuk obat-obatan yang rusak bila terkena kelembapan, oksigen, atau ringan, Kemasan Alu-Alu dapat memberikan kinerja penghalang yang dibutuhkan.
3. Apakah mungkin untuk mengemas Alu-PVC dan Alu-Alu pada mesin blister yang sama?
Beberapa mesin dapat mendukung kedua material tersebut dengan konfigurasi pembentukan dan perkakas yang sesuai. Namun, thermoforming dan cold forming menggunakan proses yang berbeda. Konfirmasikan kompatibilitas material, membentuk sistem, cetakan, dan persyaratan penyegelan dengan pemasok mesin sebelum pembelian.
4. Apa yang harus diperiksa oleh produsen farmasi sebelum memilih mesin pengemas melepuh?
Mulailah dengan dimensi produk Anda, diperlukan perlindungan penghalang, tata letak melepuh, dan sasaran keluaran. Kemudian konfirmasikan kemampuan pembentukan, kompatibilitas cetakan, spesifikasi pemotongan mati, parameter penyegelan, waktu pergantian, dan limbah material. Minta tes materi atau uji coba mesin menggunakan bahan kemasan Anda yang sebenarnya jika memungkinkan.
Referensi
- Asosiasi Pengemasan Farmasi Nasional China (CNPPA). Panduan Penerapan Kemasan Blister Farmasi. Meliputi metode pembentukan lepuh, pemilihan bahan, dan parameter proses utama.
- Organisasi Kesehatan Dunia (SIAPA). Pedoman Pengemasan Produk Farmasi. Memberikan panduan tentang pemilihan bahan kemasan farmasi dan kualitas kemasan.
- Dunia Pengemasan. Mesin blister baru memudahkan BeGreen. Menjelaskan desain mesin melepuh yang mengurangi sisa film dengan menyesuaikan lebar film dengan format perkakas.