熱成形 vs. 冷間成形ブリスター包装: 材料, コスト, とマシンの選択
導入
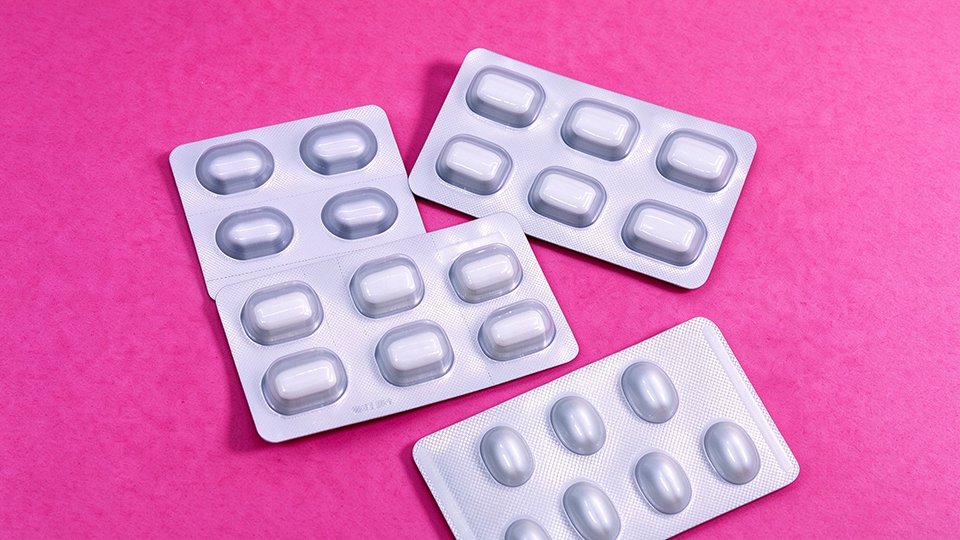
Blister packs are a common packaging format for tablets and capsules in pharmaceutical manufacturing. Alu-PVC and Alu-Alu are two common packaging options, using thermoforming and cold forming to create blister cavities.
Which packaging format meets your product’s protection and production requirements? Which material offers the protection your product needs, and which is more suitable for your packaging requirements?
This article compares their forming methods, 材料特性, cavity designs, and costs to help you select the right packaging material and pharmaceutical blister packaging machine.
重要なポイント
- 熱成形ブリスター包装により製品の視認性と柔軟なキャビティ設計が実現. バリア性能はプラスチックフィルムの構造に依存します.
- 冷間成形ブリスターパッケージは高いバリア保護を提供し、光を遮断します。. そのキャビティの形状は、アルミニウムのラミネートと成形プロセスによって異なります。.
- 材料価格, 工具費, 材料の廃棄物はパックあたりの総コストに影響します. 購入者はコストと製品保護要件を比較する必要があります.
- 機械の選択は材料の適合性に依存します, 形成ステーション, ツーリング, およびシーリング要件. 機器を注文する前にこれらの詳細を確認してください.
熱成形と冷間成形の仕組み
熱成形により Alu-PVC ブリスターが形成される仕組み
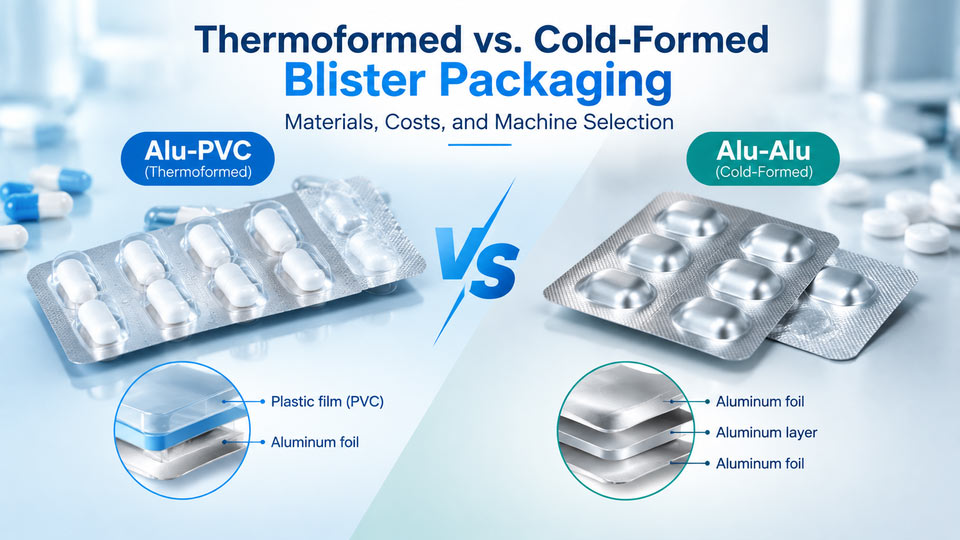
熱成形ブリスター包装では、熱を利用してプラスチック フィルムを錠剤やカプセル用の空洞に成形します。. PVC は一般的な成形材料です, 他のプラスチック層も使用できますが、.
熱成形ブリスター包装プロセス中, 機械はPVCフィルムを軟化するまで加熱します。. 次に、軟化したフィルムを圧縮空気で下型の成形キャビティに吹き込み、個々のブリスターを作成します。.
形成後, プラスチックが冷えて必要な形状を保持する. 次に、機械は錠剤またはカプセルを空洞に充填し、蓋のアルミホイルで密封します。.
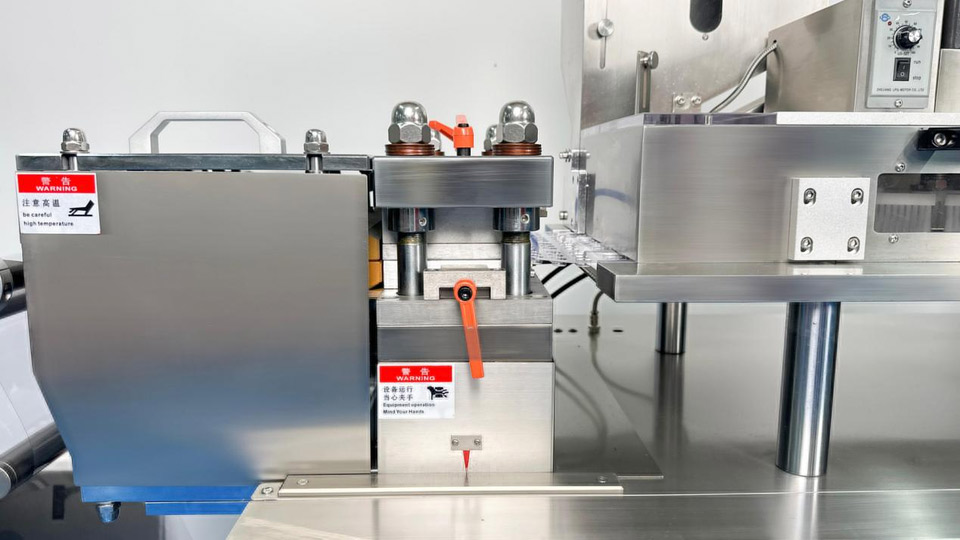
Alu-PVC ブリスター パックの熱成形
冷間成形による Alu-Alu ブリスターの形成方法
冷間成形ブリスター包装では、アルミニウム ラミネートを使用して錠剤やカプセル用の空洞を作成します。. 熱成形とは異なります, 材料を加熱せずに柔らかい状態に成形します。.
それで, ブリスター包装の冷間成形はどのように行われますか? アルミニウム ラミネートは成形ステーションに入り、成形ツール間を移動します。. A punch presses the laminate into the mold and creates each cavity.
The forming depth and cavity shape depend on the material and mold design. 形成後, the machine fills each cavity with tablets or capsules. Lidding aluminum foil is then heat-sealed over the cavities to complete the Alu-Alu blister packaging.
簡単に言うと, Alu-PVC blister packaging machine heats and softens the PVC film, then uses compressed air to form the cavities in the lower mold. For deeper cavities, a cylinder applies additional pressure during secondary forming. Cold forming uses mold pressure to shape aluminum laminate without heating.
How Thermoformed and Cold-Formed Blisters Differ
Thermoformed blister packaging and cold-formed blister packaging differ in material structure and product protection. These differences affect how well the package protects tablets and capsules from moisture, 酸素, そして光.
Protection Against Moisture and Oxygen
Exposure to humidity or oxygen can affect the stability of certain pharmaceutical products. These substances can affect product stability during storage. Packaging materials must provide enough protection for the product’s stability requirements.
Alu-PVC blister packaging uses plastic film to form the cavities. Standard PVC film offers a basic barrier, but its protection may not meet the needs of products requiring strict environmental control. Other structures, のような PVC/PVDC, can provide higher barrier performance through an additional barrier layer.
Alu-Alu blister packaging uses aluminum-based laminate to form the cavities. When intact, Alu-Alu ラミネートのアルミニウム層が水蒸気に対する効果的なバリアを提供します, 酸素, そして光. これが、Alu-Alu がより強力な環境保護を提供する主な理由です. そのため、湿気からの高度な保護が必要な製品に適しています。, 酸素, そして光.
より優れた防湿性を備えたブリスターパッケージはどれですか? 高い防湿性が求められる製品向け, 冷間成形された Alu-Alu パッケージは、形成されたアルミニウム層と最終シールが無傷のままであれば、より強力な保護を提供します。.
遮光と製品の視認性
熱成形ブリスターと冷間成形ブリスターでは、製品の視認性のレベルが異なります。. 熱成形ブリスターには透明なプラスチックフィルムが使用されることが多い, オペレーターが内部の錠剤やカプセルを確認できるようにする.
冷間成形されたブリスターは、成形されたキャビティにアルミニウム ラミネートを使用します. アルミニウム層は不透明で、製品に光が届くのを防ぎます。. アルミは光を遮断するので、, Alu-Alu パックは、光からの保護が必要な医薬品のオプションです.
それで, Alu-Alu ブリスターパッケージは光を遮断しますか? はい. アルミニウム層は形成後もそのままの状態では光を遮断します。. 透明対. 不透明なブリスター包装, メーカーは製品の視認性と光保護要件のバランスをとる必要があります.
キャビティの設計が成形と充填に与える影響
熱成形ブリスターと冷間成形ブリスターでは、プラスチックフィルムとアルミニウムラミネートの成形時の挙動が異なるため、キャビティ深さの制限が異なります。. これらの制限を理解することは、メーカーが適切なブリスター包装材料を選択し、錠剤やカプセルに適合するキャビティを設計するのに役立ちます。.
キャビティの深さと材料成形の限界
錠剤とカプセルのブリスターキャビティの深さは、製品の寸法と成形方法によって異なります. 空洞が深すぎる場合, 材料が薄くなりすぎたり、成形中に亀裂が入ったりする可能性があります.
熱成形 Alu-PVC ブリスター包装用, 一般的な最大キャビティ深さは次のとおりです。 15 んん. For deeper cavities, 二次成形では、圧縮空気成形後に追加の圧力を加えるために成形ステーションにシリンダーを追加します。. 適切なマシン構成とツールを使用する, 到達可能な最大キャビティ深さ 28 んん.
冷間成形ブリスター包装用, 到達可能な最大キャビティ深さ 18 んん. Alu-Alu ブリスター キャビティの深さは、材料と金型の設計によって異なります。. 過度に引き伸ばすとアルミニウム層が損傷する可能性があります.
熱成形と熱成形を比較する場合. 冷間成形ブリスターキャビティの深さ, 必要な寸法を機械の成形能力と照らし合わせて確認します. 機械を注文する前に、キャビティの深さと工具の仕様を確認してください.
| ブリスタータイプ | 最大キャビティ深さ | 虫歯が深すぎる場合 |
|---|---|---|
| 熱成形アルミニウム PVC | 15ミリメートル | プラスチックフィルムが薄すぎる可能性があります, 不均一な空洞や形成欠陥の原因となる. |
| 二次成形による熱成形 Alu-PVC | まで 28 んん | 過度に引き伸ばすと、部分が薄くなったり、キャビティの形状が不安定になったりする可能性があります. |
| 冷間成形アルミニウムアルミニウム | まで 18 んん | 過度に引き伸ばすと、アルミニウム層を損傷したり、亀裂が発生する可能性があります。. |
注記: 実際のキャビティの深さは材料によって異なります, キャビティ形状, マシン構成, およびツーリングの設計.
製品寸法と金型の互換性
ブリスターキャビティの寸法は、錠剤またはカプセルのサイズと形状と一致する必要があります。. 前に ブリスター包装機の選択 型, メーカーは製品の長さを確認する必要があります, 幅, 厚さ, 直径, そして形を整える.
タブレット用, キャビティは錠剤の直径と厚さに対応する必要があります. カプセル用, キャビティが適合する必要があります カプセルの長さと直径. キャビティには、製品が圧縮されたり詰まったりすることなく適切に挿入され、適切に収まるのに十分なクリアランスが必要です。.
| カプセルサイズ | 約. 閉じた長さ | 約. 直径 | ブリスター包装に関する考慮事項 |
|---|---|---|---|
| 00 | 23.3 んん | 8.5 んん | 一般的なサイズ. キャビティの寸法はカプセルと一致する必要があります. |
| 0 | 21.7 んん | 7.6 んん | 人間用の医薬品やサプリメントによく使われるサイズ. |
| 1 | 19.4 んん | 6.9 んん | 人間用の医薬品やサプリメントによく使われるサイズ. |
| 2 | 18.0 んん | 6.4 んん | 人間用の医薬品やサプリメントによく使われるサイズ. |
| 3 | 15.9 んん | 5.8 んん | 人間用の医薬品やサプリメントによく使われるサイズ. |
| 4 | 14.3 んん | 5.3 んん | 小型. キャビティの寸法を確認して適切に配置する. |
| 5 | 11.1 んん | 4.9 んん | 非常に小さいサイズ. 製品と梱包の要件を確認する. |
注記: メーカーによって寸法が異なる場合があります. サイズ 000 一般に人間が使用する一般的な用途には大きすぎるため、ブリスター包装で使用されることはほとんどありません。.
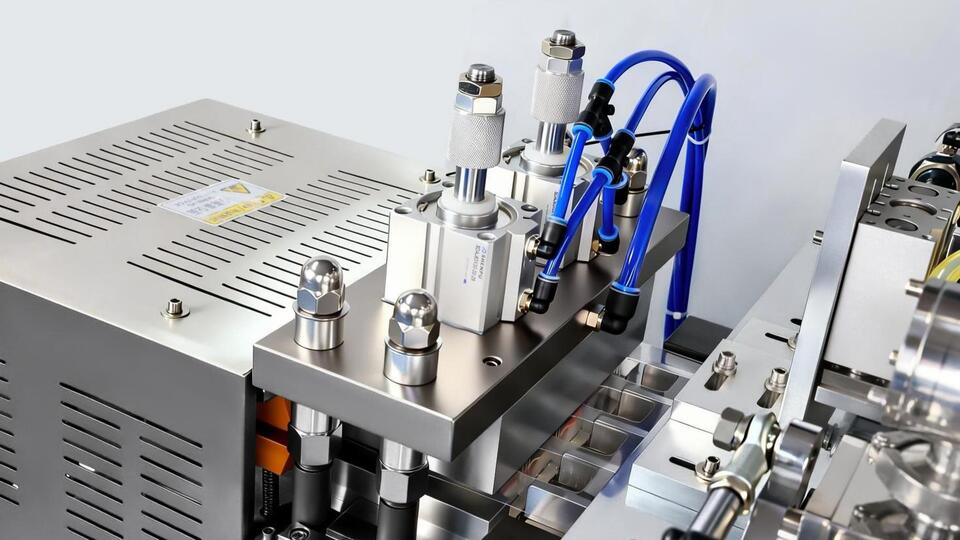
ブリスター包装機での二次成形
ブリスターモールドの適合性は、必要な包装材料と成形プロセスにも依存します。. 成形金型は、製品の寸法と指定されたブリスターのレイアウトに一致するキャビティを作成する必要があります。. キャビティの配置も、必要なパック サイズと機械の成形領域に適合する必要があります。.
医薬品ブリスター包装機をご注文の前に, サプライヤーに製品サンプルまたは詳細な図面を提供する, 必要なキャビティ寸法, 梱包材, ターゲットブリスターレイアウト. これにより、サプライヤーは金型設計を実際の製品およびパッケージング要件に照らしてチェックすることができます。.
材料費と運営費の比較方法
ブリスター包装のコストは、材料の価格と機械の性能の両方によって決まります. Alu-PVC と比較した場合. Alu-Alu ブリスター包装, メーカーは成形材料のコストと製造中に発生する材料廃棄物を考慮する必要があります。.
アルミニウム PVC 対. Alu-Alu 材料価格
Alu-PVC ブリスター包装は一般的に材料コストが低くなります。. PVC 成形フィルムのコストは、1 kg あたり約 1.70 ~ 2.80 米ドルです。, 一方、Alu-Alu ブリスター包装ラミネートのコストは 1 kg あたり約 5.50 ~ 9.70 ドルです。. これらは示唆的な推定値です, 市場価格が固定されていない. 実際の価格は材料構造によって異なります, 厚さ, 注文量, とサプライヤー.
それで, どちらが安いですか, Alu-PVC または Alu-Alu? 一般に、成形材料としては、Alu-PVC がより経済的なオプションです。.
ブリスターマシンの設計が運用コストに与える影響
熱成形と冷間成形の両方で、ブリスター包装中にエッジトリムの廃棄物が発生します. しかし, 機械の設計は、生産中にどれだけの材料が無駄になるかに影響を与える可能性があります. ローラープレート式ブリスター包装機 エッジトリムの無駄を大幅に削減できます 78%, この比較で使用された数値によると.
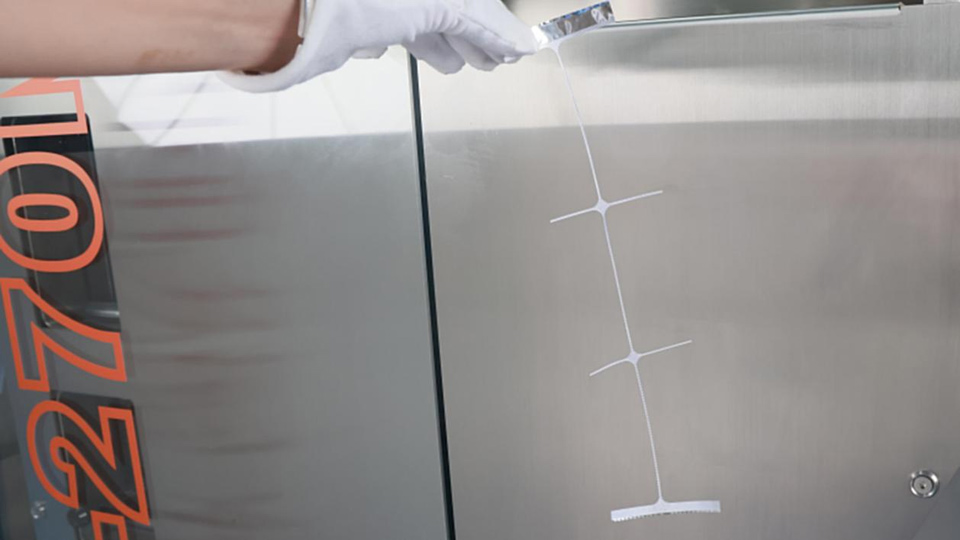
Ruida のローラー プレート ブリスター包装機は廃棄エッジのみを生成します 1 幅 mm.
パッケージング・ワールドによると, improved blister machine design can reduce packaging material waste and improve material utilization. Based on the comparison, a roller-plate blister packaging machine can save approximately US$23,000 in material costs per year, depending on production conditions.
For high-volume production, reducing edge-trim waste can lower recurring material costs. Established manufacturers such as Ruida and IMA supply pharmaceutical blister packaging equipment for different production requirements.
When selecting a pharmaceutical blister packaging machine, manufacturers should compare forming methods, tooling design, material utilization, and production output.
Common and Different Requirements for Blister Machines
Alu-PVC and Alu-Alu blister packaging share several machine requirements. Both need accurate forming, suitable molds, 安定したシール, and precise cutting. 主な違いは、成形方法と材料特性にあります。.
両方のブリスター包装タイプの共通要件
医薬品ブリスター包装機を購入する場合, バイヤーは、Alu-PVC と Alu-Alu の両方の生産に関するこれら 5 つの要件を確認する必要があります。:
- 製品の互換性: 機械が必要な錠剤またはカプセルのサイズと形状を包装できることを確認する.
- 生産要件: 機械の出力能力を確認する, ブリスターの仕上がり寸法, 構成は生産目標を満たします.
- 切り替え: 製品やブリスター仕様を切り替える際の金型交換や機械調整にかかる時間を確認.
- クリーニング & GMP: 機械の構造を確認する, 製品接触部, 生産および GMP 要件に準拠した洗浄方法.
- キャビティの深さ: 機械が製品を収容するのに十分な深さのキャビティを形成できることを確認します. 必要な深さは、選択した材料に対する機械の成形能力の範囲内に収まる必要があります.
Alu-PVC と Alu-Alu の異なる要件
機械の主な違いは成形にあります, 切断, そしてヒートシール. これらの要因は、必要な Alu-PVC ブリスター マシンまたは Alu-Alu ブリスター マシンに影響します。.
成形方法: Alu-PVC blister packaging machine heats and softens the PVC film, then uses compressed air to form the cavities in the lower mold. Alu-Alu ブリスター マシンは、加熱せずに金型圧力によってアルミニウム ラミネートを形成します。.
ダイを切る: ブリスター切断ダイは材料と完成したパックの形状に一致する必要があります. Alu-Alu ラミネートは厚みがあり、抜き型にかかる負荷が高くなります。. 従来のCr12MoVダイの場合, 3か月程度で刃先が鈍くなる場合があります. これによりバリが増加し、切断品質に影響を与えます。.
DC53 は、繰り返しの切削に耐える高い耐摩耗性と靭性を提供します。. ルイダパッキング, IMAなどの確立された国際的なブリスター装置メーカーのような, ウールマン, シンテゴン, そしてマルケジーニ, 要求の厳しいブリスター生産に高性能ツールを使用. Ruida Packing はブリスターマシンに輸入された DC53 抜き型を使用しています. この材料は、長時間の生産作業中に刃先の安定性を維持するのに役立ちます。.
ヒートシール温度: どちらのパッケージタイプもヒートシールが必要です, ただし温度範囲が違います. Alu-PVC のシール温度は通常約 160 ~ 200°C です。. Alu-Alu シール温度は一般に高い, 180~220℃程度. 正確な設定はヒートシール コーティングによって異なります。, フォイル構造, プレッシャー, そして封印時間. 適切な温度で、包装材を損傷することなくしっかりとシールする必要があります。.
結論は
Alu-PVC ブリスター パッケージと Alu-Alu ブリスター パッケージのどちらを選択するかは、製品の保護要件によって決まります。, packaging specifications, and production budget. Transparent Alu-PVC packs make the contents visible and generally cost less, whereas Alu-Alu laminate is designed for products needing a higher level of environmental protection.
Before purchasing a pharmaceutical blister packaging machine, confirm that its forming system, cutting die, and heat-sealing settings match your packaging material. The right machine configuration can help reduce material waste, maintain packaging quality, and support stable production.
Ruida Packing supplies blister packaging equipment configured for both plastic-film forming and cold-form aluminum packaging applications. Contact our team to discuss your product specifications, 梱包要件, およびマシン構成.
よくある質問
1. How do Alu-PVC and Alu-Alu blister packs differ in construction and protection?
Alu-PVC uses heated plastic film to form blister cavities. Alu-Alu は圧力を使用してアルミニウムベースのラミネートを冷間成形します. Alu-PVC は製品の可視性と材料コストの削減を実現します。, 一方、Alu-Alu は湿気に対する強力な保護を提供します, 酸素, そして光.
2. 医薬品としてはどちらが良いのか, Alu-PVC または Alu-Alu?
薬によって適切な材料が異なる'ストレージに指定された感度と保護. 標準の Alu-PVC は、非常に高いバリアを必要としない製品に適している可能性があります. 湿気にさらされると劣化する医薬品の場合, 酸素, または光, Alu-Alu パッケージは必要なバリア性能を提供する可能性があります.
3. Alu-PVC と Alu-Alu の両方を同じブリスターマシンで包装することは可能ですか??
一部の機械は、適切な成形構成と工具を使用して両方の材料をサポートできます。. しかし, 熱成形と冷間成形では異なるプロセスが使用されます. 材料の適合性を確認する, 成形システム, 金型, 購入前に機械サプライヤーとシーリング要件を確認してください。.
4. 製薬メーカーがブリスター包装機を選ぶ前に確認すべきこと?
製品の寸法から始めます, 必要なバリア保護, ブリスターのレイアウト, と目標出力. 次に成形能力を確認します, 金型の互換性, 抜き型仕様, シーリングパラメータ, 切り替え時間, および材料廃棄物. 材料テストをリクエストするか、 マシンのトライアル 可能な場合は実際の梱包材を使用する.