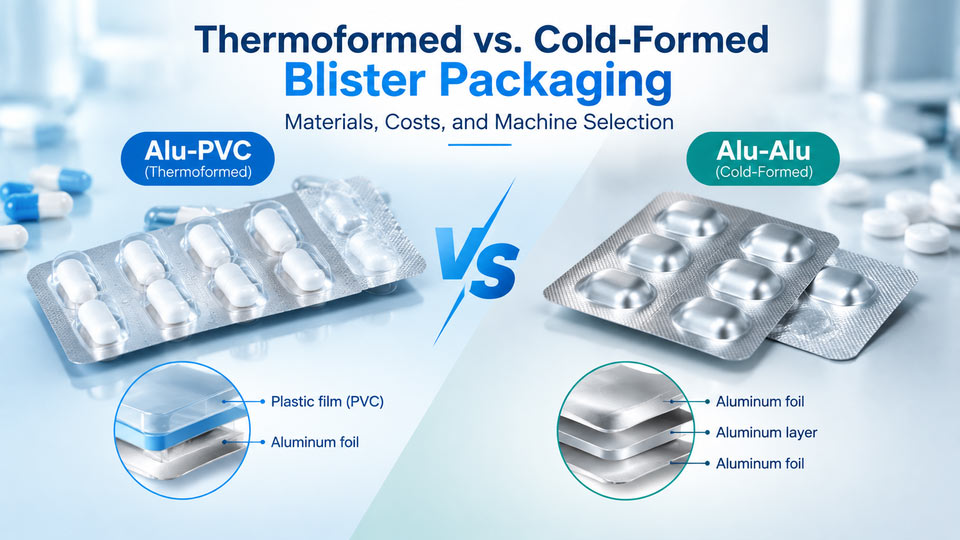
थर्मोफॉर्मेड बनाम. शीत-निर्मित ब्लिस्टर पैकेजिंग: सामग्री, लागत, और मशीन चयन
परिचय
फार्मास्युटिकल निर्माण में टैबलेट और कैप्सूल के लिए ब्लिस्टर पैक एक सामान्य पैकेजिंग प्रारूप है. अलु-पीवीसी और अलु-अलू दो सामान्य पैकेजिंग विकल्प हैं, ब्लिस्टर कैविटी बनाने के लिए थर्मोफॉर्मिंग और कोल्ड फॉर्मिंग का उपयोग करना.
कौन सा पैकेजिंग प्रारूप आपके उत्पाद की सुरक्षा और उत्पादन आवश्यकताओं को पूरा करता है? कौन सी सामग्री आपके उत्पाद को आवश्यक सुरक्षा प्रदान करती है, और जो आपकी पैकेजिंग आवश्यकताओं के लिए अधिक उपयुक्त है?
यह आलेख उनकी निर्माण विधियों की तुलना करता है, भौतिक गुण, गुहा डिजाइन, और लागत आपको सही पैकेजिंग सामग्री का चयन करने में मदद करेगी फार्मास्युटिकल ब्लिस्टर पैकेजिंग मशीन.
चाबी छीनना
- थर्मोफोर्म्ड ब्लिस्टर पैकेजिंग उत्पाद दृश्यता और लचीली कैविटी डिज़ाइन प्रदान करती है. इसका अवरोध प्रदर्शन प्लास्टिक फिल्म संरचना पर निर्भर करता है.
- ठंड से बनी ब्लिस्टर पैकेजिंग उच्च अवरोध सुरक्षा प्रदान करती है और प्रकाश को अवरुद्ध करती है. इसकी कैविटी ज्यामिति एल्यूमीनियम लैमिनेट और बनाने की प्रक्रिया पर निर्भर करती है.
- सामग्री की कीमतें, टूलींग लागत, और सामग्री अपशिष्ट प्रति पैक की कुल लागत को प्रभावित करते हैं. खरीदारों को लागत की तुलना उत्पाद सुरक्षा आवश्यकताओं से करनी चाहिए.
- मशीन का चयन सामग्री अनुकूलता पर निर्भर करता है, स्टेशन बनाना, टूलींग, और सीलिंग आवश्यकताएँ. उपकरण ऑर्डर करने से पहले इन विवरणों की पुष्टि करें.
थर्मोफॉर्मिंग और कोल्ड फॉर्मिंग कैसे काम करते हैं
थर्मोफॉर्मिंग अलु-पीवीसी फफोले को कैसे आकार देता है
थर्मोफॉर्मेड ब्लिस्टर पैकेजिंग प्लास्टिक फिल्म को गोलियों और कैप्सूल के लिए गुहाओं में आकार देने के लिए गर्मी का उपयोग करती है. पीवीसी एक सामान्य निर्माण सामग्री है, हालाँकि अन्य प्लास्टिक परतों का भी उपयोग किया जा सकता है.
थर्मोफॉर्मिंग ब्लिस्टर पैकेजिंग प्रक्रिया के दौरान, मशीन पीवीसी फिल्म को नरम होने तक गर्म करती है. संपीड़ित हवा फिर नरम फिल्म को निचले सांचे की गठित गुहा में उड़ा देती है जिससे अलग-अलग फफोले बन जाते हैं.
बनने के बाद, प्लास्टिक ठंडा हो जाता है और आवश्यक आकार धारण कर लेता है. मशीन फिर गुहाओं को गोलियों या कैप्सूल से भर देती है और उन्हें ढक्कन वाले एल्यूमीनियम पन्नी से सील कर देती है.
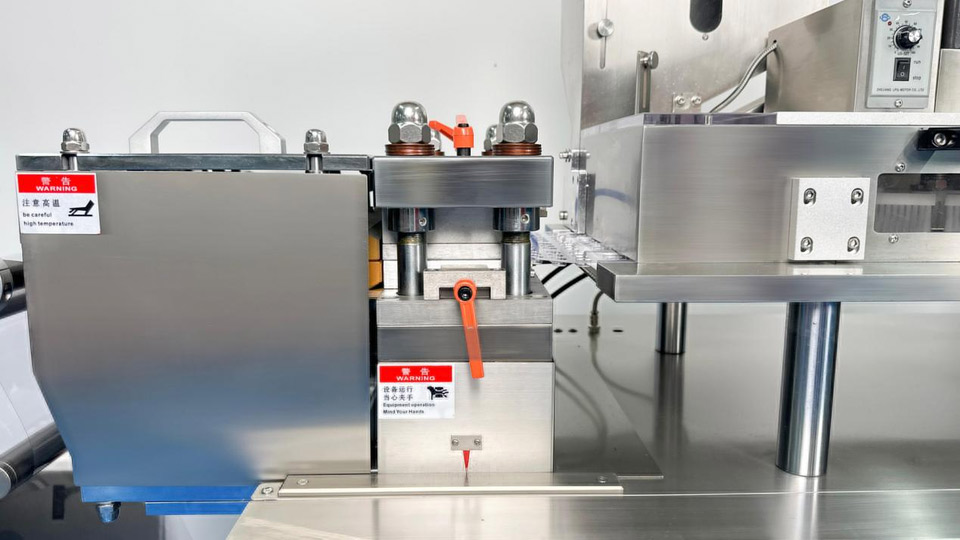
अलु-पीवीसी ब्लिस्टर पैक के लिए थर्मोफॉर्मिंग
अलु-अलू फफोले को ठंडक कैसे आकार देती है
कोल्ड-फॉर्मेड ब्लिस्टर पैकेजिंग में टैबलेट और कैप्सूल के लिए गुहाएं बनाने के लिए एल्यूमीनियम लेमिनेट का उपयोग किया जाता है. थर्मोफॉर्मिंग के विपरीत, सामग्री को नरम अवस्था में गर्म किए बिना आकार दिया जाता है.
इसलिए, ब्लिस्टर पैकेजिंग के लिए कोल्ड फॉर्मिंग कैसे काम करती है? एल्यूमीनियम लैमिनेट फॉर्मिंग स्टेशन में प्रवेश करता है और फॉर्मिंग टूल्स के बीच चलता रहता है. एक पंच लैमिनेट को सांचे में दबाता है और प्रत्येक गुहा बनाता है.
गठन की गहराई और गुहा का आकार सामग्री और मोल्ड डिजाइन पर निर्भर करता है. बनने के बाद, मशीन प्रत्येक गुहा को गोलियों या कैप्सूल से भर देती है. अलु-अलू ब्लिस्टर पैकेजिंग को पूरा करने के लिए गुहाओं पर एल्यूमीनियम पन्नी का ढक्कन लगाकर उसे गर्म करके सील कर दिया जाता है.
सामान्य शर्तों में, अलु-पीवीसी ब्लिस्टर पैकेजिंग मशीन पीवीसी फिल्म को गर्म और नरम करती है, फिर निचले सांचे में गुहाएं बनाने के लिए संपीड़ित हवा का उपयोग करता है. गहरी गुहाओं के लिए, द्वितीयक निर्माण के दौरान एक सिलेंडर अतिरिक्त दबाव लागू करता है. कोल्ड फॉर्मिंग बिना गर्म किए एल्युमीनियम लैमिनेट को आकार देने के लिए मोल्ड दबाव का उपयोग करती है.
थर्मोफॉर्मेड और कोल्ड-फॉर्मेड फफोले कैसे भिन्न होते हैं
थर्मोफॉर्मेड ब्लिस्टर पैकेजिंग और कोल्ड-फॉर्मेड ब्लिस्टर पैकेजिंग सामग्री संरचना और उत्पाद सुरक्षा में भिन्न होती है. ये अंतर प्रभावित करते हैं कि पैकेज टैबलेट और कैप्सूल को नमी से कितनी अच्छी तरह बचाता है, ऑक्सीजन, और प्रकाश.
नमी और ऑक्सीजन से सुरक्षा
नमी या ऑक्सीजन के संपर्क में आने से कुछ फार्मास्युटिकल उत्पादों की स्थिरता प्रभावित हो सकती है. ये पदार्थ भंडारण के दौरान उत्पाद की स्थिरता को प्रभावित कर सकते हैं. पैकेजिंग सामग्री को उत्पाद की स्थिरता आवश्यकताओं के लिए पर्याप्त सुरक्षा प्रदान करनी चाहिए.
अलु-पीवीसी ब्लिस्टर पैकेजिंग गुहाओं को बनाने के लिए प्लास्टिक फिल्म का उपयोग करती है. मानक पीवीसी फिल्म एक बुनियादी बाधा प्रदान करती है, लेकिन इसकी सुरक्षा सख्त पर्यावरण नियंत्रण की आवश्यकता वाले उत्पादों की जरूरतों को पूरा नहीं कर सकती है. अन्य संरचनाएँ, जैसे कि पीवीसी/पीवीडीसी, एक अतिरिक्त अवरोध परत के माध्यम से उच्च अवरोध प्रदर्शन प्रदान कर सकता है.
अलु-अलू ब्लिस्टर पैकेजिंग गुहाओं को बनाने के लिए एल्यूमीनियम-आधारित लेमिनेट का उपयोग करती है. जब अक्षुण्ण हो, अलु-अलू लेमिनेट में एल्यूमीनियम परत जल वाष्प के लिए एक प्रभावी अवरोध प्रदान करती है, ऑक्सीजन, और प्रकाश. यही मुख्य कारण है कि अलु-अलू मजबूत पर्यावरण संरक्षण प्रदान करता है. यह उन्हें उन उत्पादों के लिए उपयुक्त बनाता है जिन्हें नमी से उच्च सुरक्षा की आवश्यकता होती है, ऑक्सीजन, और प्रकाश.
कौन सी ब्लिस्टर पैकेजिंग बेहतर नमी सुरक्षा प्रदान करती है? उच्च नमी संरक्षण की आवश्यकता वाले उत्पादों के लिए, ठंडी-निर्मित अलु-अलू पैकेजिंग मजबूत सुरक्षा प्रदान करती है जब गठित एल्यूमीनियम परत और अंतिम सील बरकरार रहती है.
प्रकाश संरक्षण और उत्पाद दृश्यता
थर्मोफॉर्मेड और ठंडे-फॉर्मेड फफोले में उत्पाद दृश्यता के विभिन्न स्तर होते हैं. थर्मोफॉर्मेड फफोले में अक्सर पारदर्शी प्लास्टिक फिल्म का उपयोग किया जाता है, ताकि ऑपरेटर अंदर टैबलेट या कैप्सूल देख सकें.
ठंड से बने छालों में बनी गुहिकाओं के लिए एल्युमीनियम लैमिनेट का उपयोग किया जाता है. एल्यूमीनियम परत अपारदर्शी है और प्रकाश को उत्पाद तक पहुंचने से रोकती है. क्योंकि एल्युमीनियम प्रकाश को रोकता है, अलु-अलू पैक उन दवाओं के लिए एक विकल्प है जिन्हें प्रकाश के संपर्क से सुरक्षा की आवश्यकता होती है.
इसलिए, क्या अलु-अलू ब्लिस्टर पैकेजिंग प्रकाश को अवरुद्ध करती है? हाँ. एल्युमीनियम की परत बनने के बाद बरकरार रहने पर प्रकाश को अवरुद्ध कर देती है. पारदर्शी बनाम के लिए. अपारदर्शी ब्लिस्टर पैकेजिंग, निर्माताओं को प्रकाश सुरक्षा आवश्यकताओं के साथ उत्पाद दृश्यता को संतुलित करने की आवश्यकता है.
गुहिका डिज़ाइन गठन और भरने को कैसे प्रभावित करता है
थर्मोफॉर्मेड और ठंड से बने फफोले की गुहा की गहराई की सीमाएं अलग-अलग होती हैं क्योंकि प्लास्टिक फिल्म और एल्युमीनियम लेमिनेट बनने के दौरान अलग-अलग व्यवहार करते हैं. इन सीमाओं को समझने से निर्माताओं को उपयुक्त ब्लिस्टर पैकेजिंग सामग्री का चयन करने और उनके टैबलेट या कैप्सूल में फिट होने वाली गुहाओं को डिजाइन करने में मदद मिलती है.
गुहा की गहराई और सामग्री बनाने की सीमाएँ
टैबलेट और कैप्सूल के लिए ब्लिस्टर कैविटी की गहराई उत्पाद के आयाम और बनाने की विधि पर निर्भर करती है. यदि गुहिका बहुत गहरी है, निर्माण के दौरान सामग्री बहुत पतली हो सकती है या दरार पड़ सकती है.
थर्मोफॉर्मेड अलु-पीवीसी ब्लिस्टर पैकेजिंग के लिए, विशिष्ट अधिकतम गुहा गहराई है 15 मिमी. गहरी गुहाओं के लिए, संपीड़ित हवा बनाने के बाद अतिरिक्त दबाव लागू करने के लिए सेकेंडरी फॉर्मिंग फॉर्मिंग स्टेशन पर एक सिलेंडर जोड़ता है. उपयुक्त मशीन कॉन्फ़िगरेशन और टूलींग के साथ, अधिकतम गुहा गहराई तक पहुँच सकते हैं 28 मिमी.
ठंड से बनी ब्लिस्टर पैकेजिंग के लिए, अधिकतम गुहा गहराई तक पहुँच सकते हैं 18 मिमी. अलु-अलू ब्लिस्टर कैविटी की गहराई सामग्री और मोल्ड डिज़ाइन पर निर्भर करती है. अत्यधिक खिंचाव से एल्युमीनियम की परतें क्षतिग्रस्त हो सकती हैं.
थर्मोफॉर्मिंग बनाम की तुलना करते समय. ठंड से बनने वाली छाला गुहा की गहराई, मशीन की निर्माण क्षमता के विरुद्ध आवश्यक आयामों की जाँच करें. मशीन ऑर्डर करने से पहले कैविटी की गहराई और टूलींग विनिर्देशों की पुष्टि करें.
| छाले का प्रकार | अधिकतम गुहा गहराई | यदि गुहा बहुत गहरी है |
|---|---|---|
| थर्मोफॉर्मेड अलु-पीवीसी | 15 मिमी | प्लास्टिक फिल्म बहुत पतली हो सकती है, असमान गुहिकाएँ उत्पन्न करना या दोष उत्पन्न करना. |
| सेकेंडरी फॉर्मिंग के साथ थर्मोफोर्म्ड अलु-पीवीसी | तक 28 मिमी | अत्यधिक खिंचाव से पतले क्षेत्र या अस्थिर गुहा आकार हो सकते हैं. |
| शीत-निर्मित अलु-अलू | तक 18 मिमी | अत्यधिक खिंचाव से एल्युमीनियम परत क्षतिग्रस्त हो सकती है या दरारें पड़ सकती हैं. |
टिप्पणी: वास्तविक गुहा गहराई सामग्री पर निर्भर करती है, गुहा आकार, मशीन विन्यास, और टूलींग डिजाइन.
उत्पाद आयाम और मोल्ड अनुकूलता
ब्लिस्टर कैविटी का आयाम गोलियों या कैप्सूल के आकार और आकार से मेल खाना चाहिए. पहले ब्लिस्टर पैकेजिंग मशीन का चयन करना ढालना, निर्माताओं को उत्पाद की लंबाई की पुष्टि करनी चाहिए, चौड़ाई, मोटाई, व्यास, और आकार.
गोलियों के लिए, गुहा को टैबलेट के व्यास और मोटाई को समायोजित करना चाहिए. कैप्सूल के लिए, गुहा फिट होना चाहिए capsule’s length and diameter. The cavity should provide enough clearance for the product to enter and sit properly without being compressed or stuck.
| कैप्सूल का आकार | Approx. Closed Length | Approx. व्यास | Blister Packaging Considerations |
|---|---|---|---|
| 00 | 23.3 मिमी | 8.5 मिमी | Common size. Cavity dimensions must match the capsule. |
| 0 | 21.7 मिमी | 7.6 मिमी | Common size for human medicines and supplements. |
| 1 | 19.4 मिमी | 6.9 मिमी | Common size for human medicines and supplements. |
| 2 | 18.0 मिमी | 6.4 मिमी | Common size for human medicines and supplements. |
| 3 | 15.9 मिमी | 5.8 मिमी | Common size for human medicines and supplements. |
| 4 | 14.3 मिमी | 5.3 मिमी | Small size. Confirm cavity dimensions for proper placement. |
| 5 | 11.1 मिमी | 4.9 मिमी | Very small size. Check product and packaging requirements. |
टिप्पणी: Dimensions may vary by manufacturer. आकार 000 is generally too large for typical human-use applications and is rarely used in blister packaging.
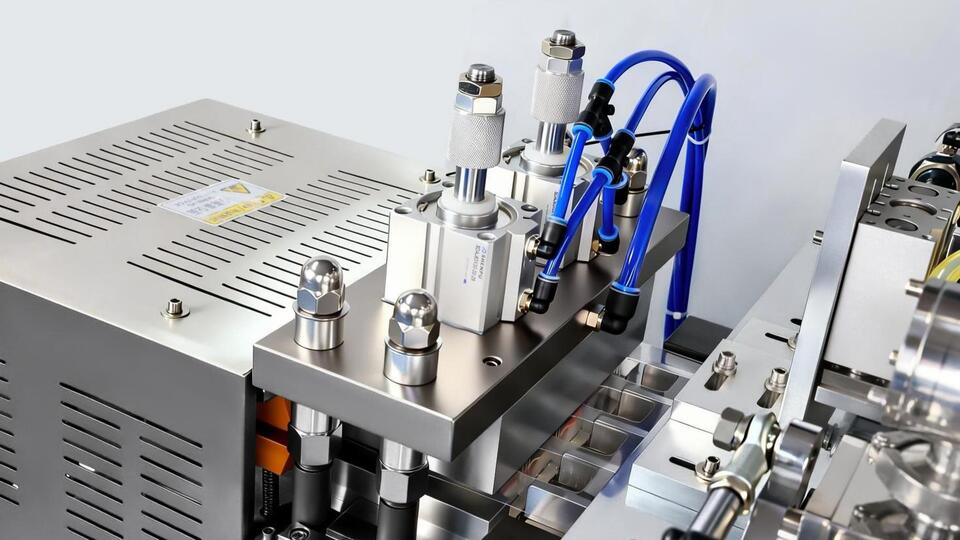
Secondary forming on a blister packaging machine
Blister mold compatibility also depends on the required packaging material and forming process. The forming mold must create cavities that match the product dimensions and the specified blister layout. The cavity arrangement must also fit the required pack size and the machine’s forming area.
Before ordering a pharmaceutical blister packaging machine, provide the supplier with product samples or detailed drawings, the required cavity dimensions, the packaging material, and the target blister layout. This allows the supplier to check the mold design against the actual product and packaging requirements.
How Material and Operating Costs Compare
Blister packaging costs depend on both material prices and machine performance. When comparing Alu-PVC vs. अलु-अलू ब्लिस्टर पैकेजिंग, manufacturers should consider the cost of the forming material and the material waste generated during production.
Alu-PVC vs. Alu-Alu Material Prices
Alu-PVC blister packaging generally has a lower material cost. PVC forming film costs approximately US$1.70–2.80 per kg, while Alu-Alu blister packaging laminate costs approximately US$5.50–9.70 per kg. These are indicative estimates, not fixed market prices. Actual prices vary with material structure, मोटाई, order volume, and supplier.
इसलिए, which is cheaper, Alu-PVC or Alu-Alu? Alu-PVC is generally the more economical option for forming material.
How Blister Machine Design Affects Operating Costs
Both thermoforming and cold forming generate edge-trim waste during blister packaging. तथापि, machine design can affect how much material is wasted during production. Roller-plate blister packaging machines can reduce edge-trim waste by more than 78%, according to the figures used in this comparison.
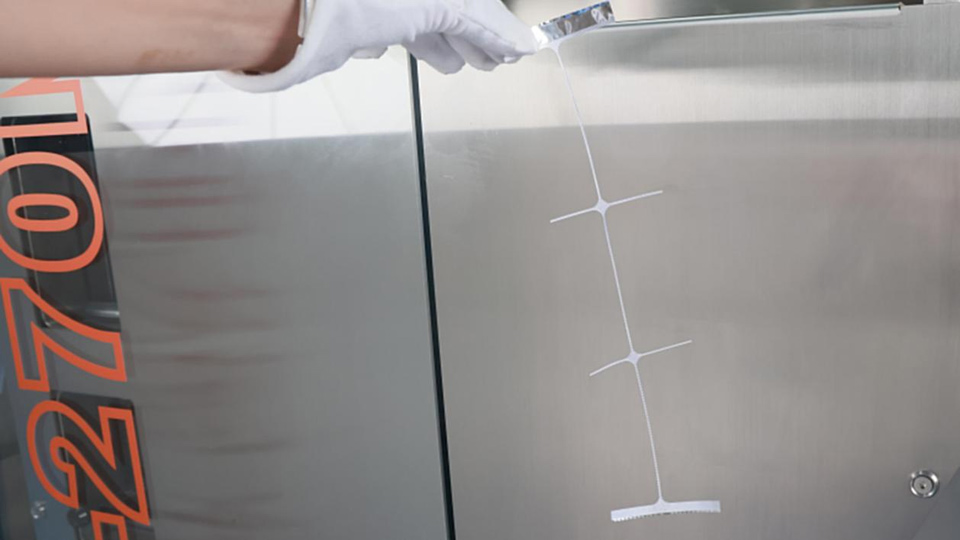
Ruida’s Roller-Plate Blister Packaging Machine Produces Waste Edges Only 1 mm Wide.
According to Packaging World, बेहतर ब्लिस्टर मशीन डिज़ाइन पैकेजिंग सामग्री की बर्बादी को कम कर सकता है और सामग्री के उपयोग में सुधार कर सकता है. तुलना के आधार पर, एक रोलर-प्लेट ब्लिस्टर पैकेजिंग मशीन प्रति वर्ष सामग्री लागत में लगभग US$23,000 बचा सकती है, उत्पादन स्थितियों पर निर्भर करता है.
उच्च मात्रा में उत्पादन के लिए, कमी किनारा-छंटाई अपशिष्ट आवर्ती सामग्री लागत को कम कर सकता है. रुइडा और आईएमए जैसे स्थापित निर्माता विभिन्न उत्पादन आवश्यकताओं के लिए फार्मास्युटिकल ब्लिस्टर पैकेजिंग उपकरण की आपूर्ति करते हैं.
फार्मास्युटिकल ब्लिस्टर पैकेजिंग मशीन का चयन करते समय, निर्माताओं को बनाने के तरीकों की तुलना करनी चाहिए, टूलींग डिजाइन, सामग्री का उपयोग, और उत्पादन आउटपुट.
ब्लिस्टर मशीनों के लिए सामान्य और विभिन्न आवश्यकताएँ
अलु-पीवीसी और अलु-अलू ब्लिस्टर पैकेजिंग कई मशीन आवश्यकताओं को साझा करते हैं. दोनों को सटीक गठन की आवश्यकता है, उपयुक्त सांचे, स्थिर सीलिंग, और सटीक कटिंग. मुख्य अंतर उनके निर्माण के तरीकों और भौतिक गुणों से आते हैं.
दोनों ब्लिस्टर पैकेजिंग प्रकारों के लिए सामान्य आवश्यकताएँ
फार्मास्युटिकल ब्लिस्टर पैकेजिंग मशीन खरीदते समय, खरीदारों को अलु-पीवीसी और अलु-अलू दोनों उत्पादन के लिए इन पांच आवश्यकताओं की जांच करनी चाहिए:
- उत्पाद संगतता: पुष्टि करें कि मशीन आवश्यक टैबलेट या कैप्सूल आकार और आकृतियों को पैकेज कर सकती है.
- उत्पादन आवश्यकताएँ: जांचें कि मशीन की आउटपुट क्षमता है या नहीं, समाप्त ब्लिस्टर आयाम, और कॉन्फ़िगरेशन आपके उत्पादन लक्ष्यों को पूरा करता है.
- बदलाव: पुष्टि करें कि उत्पादों या ब्लिस्टर विशिष्टताओं के बीच स्विच करते समय मोल्ड बदलने और मशीन समायोजन में कितना समय लगता है.
- सफाई & जीएमपी: मशीन की संरचना की जाँच करें, उत्पाद-संपर्क भाग, और आपके उत्पादन और जीएमपी आवश्यकताओं के विरुद्ध सफाई के तरीके.
- गुहा की गहराई: सत्यापित करें कि मशीन आपके उत्पादों को समायोजित करने के लिए पर्याप्त गहराई तक गुहाएँ बना सकती है. चयनित सामग्री के लिए आवश्यक गहराई मशीन की निर्माण क्षमता के भीतर आनी चाहिए.
अलु-पीवीसी और अलु-अलू के लिए अलग-अलग आवश्यकताएँ
मुख्य मशीन अंतर बनाने से आते हैं, काटना, और हीट सीलिंग. ये कारक आवश्यक अलु-पीवीसी ब्लिस्टर मशीन या अलु-अलू ब्लिस्टर मशीन को प्रभावित करते हैं.
बनाने की विधि: अलु-पीवीसी ब्लिस्टर पैकेजिंग मशीन पीवीसी फिल्म को गर्म और नरम करती है, फिर निचले सांचे में गुहाएं बनाने के लिए संपीड़ित हवा का उपयोग करता है. अलु-अलू ब्लिस्टर मशीन बिना गर्म किए मोल्ड दबाव के माध्यम से एल्यूमीनियम टुकड़े टुकड़े बनाती है.
मरते मरते बचना: ब्लिस्टर कटिंग डाई को सामग्री और तैयार पैक के आकार से मेल खाना चाहिए. अलु-अलू लेमिनेट मोटा होता है और कटिंग डाई पर अधिक भार डालता है. पारंपरिक Cr12MoV के साथ मर जाता है, लगभग तीन महीने के बाद काटने की धार कुंद हो सकती है. इससे गड़गड़ाहट बढ़ती है और काटने की गुणवत्ता प्रभावित होती है.
DC53 बार-बार काटने के लिए उच्च पहनने का प्रतिरोध और कठोरता प्रदान करता है. रुएडा पैकिंग, like established international blister equipment manufacturers such as IMA, उहल्मन, सिंटेगॉन, and Marchesini, uses high-performance tooling for demanding blister production. Ruida Packing uses imported DC53 cutting dies in its blister machines. The material helps maintain cutting edge stability during long production runs.
Heat Sealing Temperature: Both packaging types require heat sealing, but the temperature range is different. Alu-PVC sealing temperature is commonly around 160–200°C. Alu-Alu sealing temperature is generally higher, around 180–220°C. The exact setting depends on the heat-seal coating, foil structure, दबाव, and sealing time. A suitable temperature must provide a firm seal without damaging the packaging material.
निष्कर्ष
Choosing between Alu-PVC and Alu-Alu blister packaging depends on your product protection requirements, पैकेजिंग विशिष्टताएँ, और उत्पादन बजट. पारदर्शी अलु-पीवीसी पैक सामग्री को दृश्यमान बनाते हैं और आम तौर पर लागत कम होती है, जबकि अलु-अलू लेमिनेट को उच्च स्तर के पर्यावरण संरक्षण की आवश्यकता वाले उत्पादों के लिए डिज़ाइन किया गया है.
फार्मास्युटिकल ब्लिस्टर पैकेजिंग मशीन खरीदने से पहले, पुष्टि करें कि इसकी गठन प्रणाली, मरते मरते बचना, और हीट-सीलिंग सेटिंग्स आपकी पैकेजिंग सामग्री से मेल खाती हैं. सही मशीन कॉन्फ़िगरेशन सामग्री की बर्बादी को कम करने में मदद कर सकता है, पैकेजिंग गुणवत्ता बनाए रखें, और स्थिर उत्पादन का समर्थन करें.
रुइडा पैकिंग प्लास्टिक-फिल्म बनाने और कोल्ड-फॉर्म एल्यूमीनियम पैकेजिंग अनुप्रयोगों दोनों के लिए कॉन्फ़िगर किए गए ब्लिस्टर पैकेजिंग उपकरण की आपूर्ति करती है. अपने उत्पाद विनिर्देशों पर चर्चा करने के लिए हमारी टीम से संपर्क करें, पैकेजिंग आवश्यकताएँ, और मशीन विन्यास.
अक्सर पूछे जाने वाले प्रश्न
1. अलु-पीवीसी और अलु-अलू ब्लिस्टर पैक निर्माण और सुरक्षा में कैसे भिन्न हैं?
अलु-पीवीसी ब्लिस्टर कैविटीज़ बनाने के लिए गर्म प्लास्टिक फिल्म का उपयोग करता है. अलु-अलू एल्यूमीनियम आधारित लेमिनेट को ठंडा करने के लिए दबाव का उपयोग करता है. अलु-पीवीसी उत्पाद दृश्यता और कम सामग्री लागत प्रदान करता है, जबकि अलु-अलू नमी के खिलाफ मजबूत सुरक्षा प्रदान करता है, ऑक्सीजन, और प्रकाश.
2. जो फार्मास्युटिकल उत्पादों के लिए बेहतर है, Alu-PVC or Alu-Alu?
उपयुक्त सामग्री औषधि पर निर्भर करती है'की संवेदनशीलता और भंडारण के लिए निर्दिष्ट सुरक्षा. मानक अलु-पीवीसी उन उत्पादों के लिए उपयुक्त हो सकता है जिन्हें अत्यधिक उच्च अवरोध की आवश्यकता नहीं होती है. उन दवाओं के लिए जो नमी के संपर्क में आने पर ख़राब हो जाती हैं, ऑक्सीजन, या प्रकाश, अलु-अलू पैकेजिंग आवश्यक बाधा प्रदर्शन प्रदान कर सकती है.
3. क्या अलु-पीवीसी और अलु-अलू दोनों को एक ही ब्लिस्टर मशीन पर पैकेज करना संभव है?
कुछ मशीनें उपयुक्त फॉर्मिंग कॉन्फ़िगरेशन और टूलींग के साथ दोनों सामग्रियों का समर्थन कर सकती हैं. तथापि, थर्मोफॉर्मिंग और कोल्ड फॉर्मिंग विभिन्न प्रक्रियाओं का उपयोग करते हैं. सामग्री अनुकूलता की पुष्टि करें, सिस्टम बनाना, धारणीयता, और खरीद से पहले मशीन आपूर्तिकर्ता के साथ सीलिंग आवश्यकताओं.
4. ब्लिस्टर पैकेजिंग मशीन का चयन करने से पहले फार्मास्युटिकल निर्माताओं को क्या जांचना चाहिए??
अपने उत्पाद आयामों से प्रारंभ करें, आवश्यक बाधा सुरक्षा, ब्लिस्टर लेआउट, और लक्ष्य आउटपुट. फिर गठन क्षमता की पुष्टि करें, मोल्ड अनुकूलता, कटिंग डाई विशिष्टताएँ, सीलिंग पैरामीटर, बदलाव का समय, और भौतिक अपशिष्ट. सामग्री परीक्षण का अनुरोध करें या मशीन परीक्षण जब संभव हो तो अपनी वास्तविक पैकेजिंग सामग्री का उपयोग करें.
संदर्भ
- चीन राष्ट्रीय फार्मास्युटिकल पैकेजिंग एसोसिएशन (सीएनपीपीए). फार्मास्युटिकल की ब्लिस्टर पैकेजिंग के लिए आवेदन मार्गदर्शन. छाले बनाने के तरीकों को कवर करता है, सामग्री चयन, और प्रमुख प्रक्रिया पैरामीटर.
- विश्व स्वास्थ्य संगठन (कौन). फार्मास्युटिकल उत्पादों के लिए पैकेजिंग पर दिशानिर्देश. फार्मास्युटिकल पैकेजिंग सामग्री चयन और पैकेजिंग गुणवत्ता पर मार्गदर्शन प्रदान करता है.
- पैकेजिंग वर्ल्ड. नई ब्लिस्टर मशीन बीग्रीन को आसान बनाती है. एक ब्लिस्टर मशीन डिज़ाइन का वर्णन करता है जो टूलींग प्रारूप में फिल्म की चौड़ाई को समायोजित करके फिल्म स्क्रैप को कम करता है.