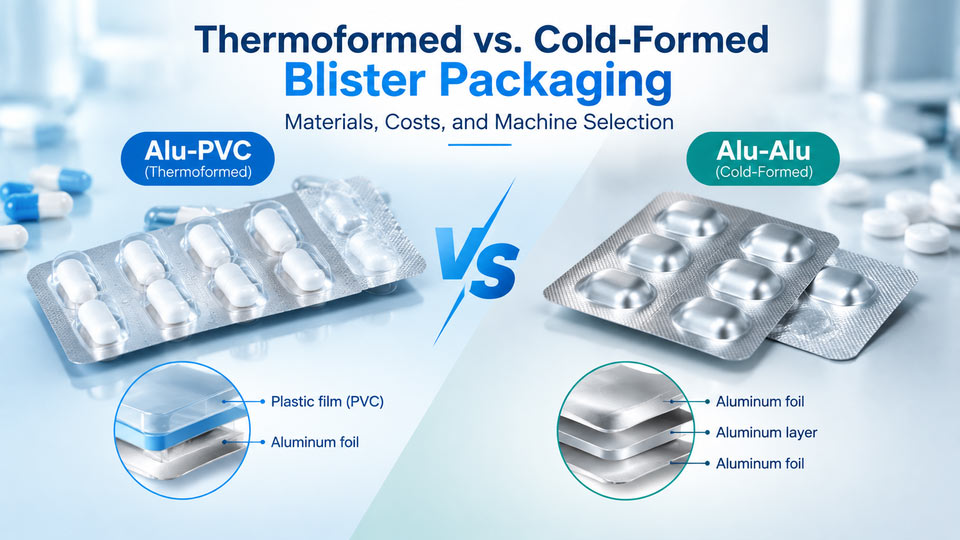
بالحرارة مقابل. تغليف نفطة مشكلة على البارد: مواد, التكاليف, واختيار الآلة
مقدمة
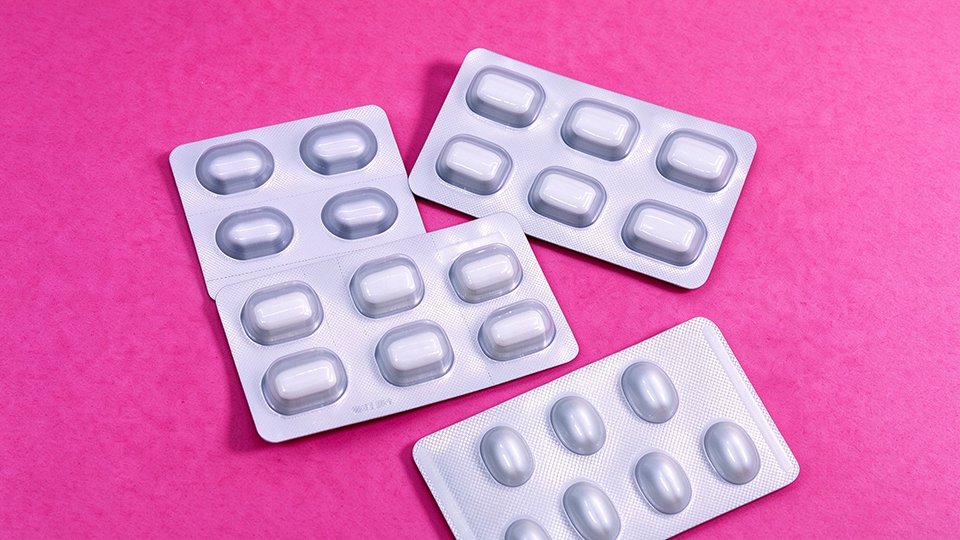
العبوات الفقاعية هي تنسيق تعبئة شائع للأقراص والكبسولات في صناعة الأدوية. Alu-PVC و Alu-Alu هما خياران شائعان للتغليف, باستخدام التشكيل الحراري والتشكيل البارد لإنشاء تجاويف نفطة.
ما هو تنسيق التغليف الذي يلبي متطلبات الحماية والإنتاج الخاصة بمنتجك? ما هي المادة التي توفر الحماية التي يحتاجها منتجك؟, وهو أكثر ملاءمة لمتطلبات التعبئة والتغليف الخاصة بك?
تقارن هذه المقالة طرق تشكيلها, خصائص المواد, تصاميم تجويف, والتكاليف لمساعدتك في اختيار مواد التغليف المناسبة و آلة تغليف نفطة الأدوية.
الوجبات السريعة الرئيسية
- توفر عبوات الفقاعة الحرارية رؤية المنتج وتصميمات تجويف مرنة. يعتمد أداء الحاجز على هيكل الفيلم البلاستيكي.
- توفر عبوات الفقاعة المشكلة على البارد حماية عالية من الحاجز وتحجب الضوء. تعتمد هندسة التجويف على صفائح الألمنيوم وعملية التشكيل.
- أسعار المواد, تكاليف الأدوات, وتؤثر نفايات المواد على التكلفة الإجمالية لكل علبة. يجب على المشترين مقارنة التكاليف بمتطلبات حماية المنتج.
- يعتمد اختيار الماكينة على توافق المواد, محطات التشكيل, الأدوات, ومتطلبات الختم. قم بتأكيد هذه التفاصيل قبل طلب المعدات.
كيف يعمل التشكيل الحراري والتشكيل البارد
كيف يشكل التشكيل الحراري بثور Alu-PVC
تستخدم عبوات الفقاعة الحرارية الحرارة لتشكيل طبقة بلاستيكية في تجاويف للأقراص والكبسولات. PVC هي مادة تشكيل شائعة, على الرغم من إمكانية استخدام طبقات بلاستيكية أخرى أيضًا.
أثناء عملية التعبئة والتغليف نفطة التشكيل الحراري, تقوم الآلة بتسخين طبقة PVC حتى تصبح طرية. يقوم الهواء المضغوط بعد ذلك بنفخ الطبقة الناعمة في تجويف التشكيل للقالب السفلي لتكوين بثور فردية.
بعد التشكيل, يبرد البلاستيك ويحتفظ بالشكل المطلوب. تقوم الآلة بعد ذلك بملء التجاويف بأقراص أو كبسولات وتغلقها بغطاء من رقائق الألومنيوم.
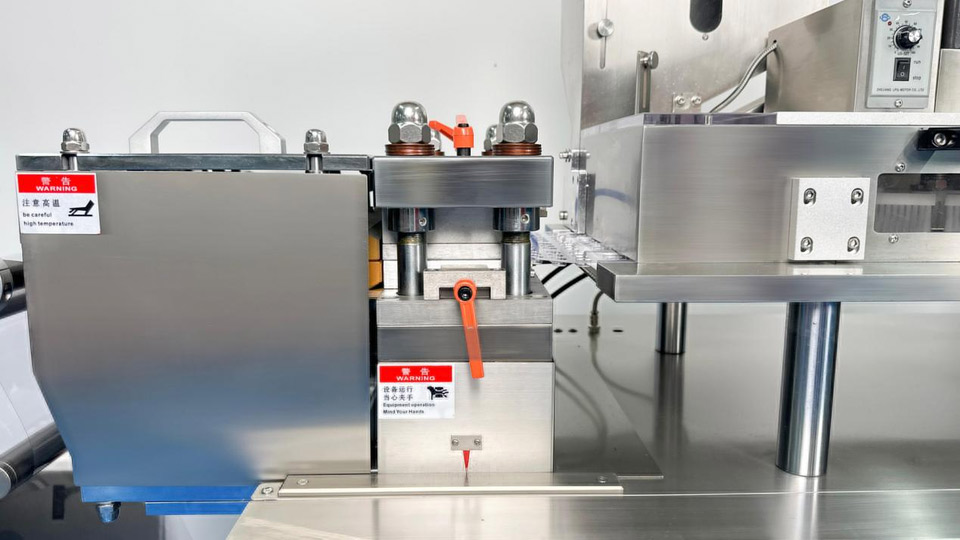
التشكيل الحراري لعبوات البليستر Alu-PVC
كيف يشكل التشكيل البارد بثور ألو ألو
تستخدم عبوات الفقاعة المشكلة على البارد صفائح الألومنيوم لإنشاء تجاويف للأقراص والكبسولات. على عكس التشكيل الحراري, يتم تشكيل المادة دون تسخينها إلى حالة ناعمة.
لذا, كيف يعمل التشكيل البارد لتغليف الفقاعة? تدخل صفائح الألمنيوم إلى محطة التشكيل وتتحرك بين أدوات التشكيل. تقوم لكمة بضغط الصفائح في القالب وإنشاء كل تجويف.
يعتمد عمق التشكيل وشكل التجويف على تصميم المادة والقالب. بعد التشكيل, تقوم الآلة بملء كل تجويف بالأقراص أو الكبسولات. يتم بعد ذلك تغليف رقائق الألومنيوم بالحرارة فوق التجاويف لإكمال تعبئة الفقاعة Alu-Alu.
بعبارات بسيطة, آلة تعبئة الفقاعة Alu-PVC تقوم بتسخين وتنعيم فيلم PVC, ثم يستخدم الهواء المضغوط لتشكيل التجاويف في القالب السفلي. للتجاويف العميقة, تطبق الأسطوانة ضغطًا إضافيًا أثناء التشكيل الثانوي. يستخدم التشكيل البارد ضغط القالب لتشكيل صفائح الألومنيوم بدون تسخين.
كيف تختلف البثور المشكلة بالحرارة والباردة؟
تختلف عبوات الفقاعة المشكلة بالحرارة وتغليف الفقاعة المشكلة على البارد في هيكل المادة وحماية المنتج. تؤثر هذه الاختلافات على مدى جودة حماية العبوة للأقراص والكبسولات من الرطوبة, الأكسجين, والضوء.
الحماية ضد الرطوبة والأكسجين
يمكن أن يؤثر التعرض للرطوبة أو الأكسجين على استقرار بعض المنتجات الصيدلانية. يمكن أن تؤثر هذه المواد على استقرار المنتج أثناء التخزين. يجب أن توفر مواد التعبئة والتغليف الحماية الكافية لمتطلبات استقرار المنتج.
تستخدم عبوات الفقاعة Alu-PVC فيلمًا بلاستيكيًا لتشكيل التجاويف. يوفر فيلم PVC القياسي حاجزًا أساسيًا, لكن حمايتها قد لا تلبي احتياجات المنتجات التي تتطلب رقابة بيئية صارمة. الهياكل الأخرى, مثل بولي كلوريد الفينيل/بولي فينيل كلوريد, يمكن أن يوفر أداء حاجز أعلى من خلال طبقة حاجز إضافية.
تستخدم عبوات Alu-Alu الفقاعية صفائح مصنوعة من الألومنيوم لتشكيل التجاويف. عندما سليمة, توفر طبقة الألومنيوم في صفائح Alu-Alu حاجزًا فعالاً لبخار الماء, الأكسجين, والضوء. وهذا هو السبب الرئيسي الذي يجعل Alu-Alu توفر حماية بيئية أقوى. وهذا يجعلها مناسبة للمنتجات التي تتطلب حماية عالية من الرطوبة, الأكسجين, والضوء.
أي عبوة نفطة توفر حماية أفضل للرطوبة? للمنتجات التي تتطلب حماية عالية من الرطوبة, توفر عبوات Alu-Alu المشكلة على البارد حماية أقوى عندما تظل طبقة الألومنيوم المشكلة والختم النهائي سليمين.
الحماية من الضوء ورؤية المنتج
تتمتع البثور المشكلة بالحرارة والباردة بمستويات مختلفة من رؤية المنتج. غالبًا ما تستخدم البثور المشكلة بالحرارة طبقة بلاستيكية شفافة, حتى يتمكن المشغلون من رؤية الأقراص أو الكبسولات بالداخل.
تستخدم البثور المشكلة على البارد صفائح الألومنيوم للتجاويف المشكلة. طبقة الألومنيوم معتمة وتمنع الضوء من الوصول إلى المنتج. لأن الألومنيوم يحجب الضوء, تعتبر عبوات Alu-Alu خيارًا للأدوية التي تحتاج إلى الحماية من التعرض للضوء.
لذا, هل يضيء كتلة التعبئة والتغليف Alu-Alu نفطة? نعم. تحجب طبقة الألومنيوم الضوء عندما تظل سليمة بعد التشكيل. للشفافية مقابل. التعبئة والتغليف نفطة مبهمة, يحتاج المصنعون إلى تحقيق التوازن بين رؤية المنتج ومتطلبات الحماية من الضوء.
كيف يؤثر تصميم التجويف على التشكيل والحشو
البثور المشكلة بالحرارة والبثور المشكلة على البارد لها حدود مختلفة لعمق التجويف لأن الفيلم البلاستيكي وصفائح الألومنيوم يتصرفان بشكل مختلف أثناء التشكيل. إن فهم هذه الحدود يساعد الشركات المصنعة على اختيار مواد تغليف الفقاعة المناسبة وتصميم التجاويف التي تناسب الأجهزة اللوحية أو الكبسولات الخاصة بهم.
عمق التجويف وحدود تشكيل المواد
يعتمد عمق تجويف الفقاعة للأقراص والكبسولات على أبعاد المنتج وطريقة التشكيل. إذا كان التجويف عميقًا جدًا, قد تصبح المادة رقيقة جدًا أو تتشقق أثناء التشكيل.
لتغليف نفطة Alu-PVC المشكلة بالحرارة, الحد الأقصى لعمق التجويف النموذجي هو 15 مم. للتجاويف العميقة, يضيف التشكيل الثانوي أسطوانة في محطة التشكيل لتطبيق ضغط إضافي بعد تشكيل الهواء المضغوط. مع التكوين المناسب للآلة والأدوات, الحد الأقصى لعمق التجويف الذي يمكن أن يصل إليه 28 مم.
لتغليف الفقاعات المشكلة على البارد, الحد الأقصى لعمق التجويف الذي يمكن أن يصل إليه 18 مم. يعتمد عمق تجويف الفقاعة Alu-Alu على تصميم المادة والقالب. قد يؤدي التمدد المفرط إلى إتلاف طبقات الألومنيوم.
عند مقارنة التشكيل الحراري مقابل. عمق تجويف نفطة تشكيل الباردة, التحقق من الأبعاد المطلوبة مقارنة بقدرة الماكينة على التشكيل. تأكد من عمق التجويف ومواصفات الأدوات قبل طلب الماكينة.
| نوع نفطة | الحد الأقصى لعمق التجويف | إذا كان التجويف عميقًا جدًا |
|---|---|---|
| الحراري Alu-PVC | 15 ملم | قد يصبح الفيلم البلاستيكي رقيقًا جدًا, التسبب في تجاويف غير متساوية أو تشكيل عيوب. |
| Alu-PVC مُشكل حراريًا مع تشكيل ثانوي | يصل إلى 28 مم | قد يؤدي التمدد المفرط إلى ظهور مناطق رقيقة أو أشكال تجاويف غير مستقرة. |
| Alu-Alu المشكل على البارد | يصل إلى 18 مم | قد يؤدي التمدد المفرط إلى إتلاف طبقة الألومنيوم أو التسبب في حدوث تشققات. |
ملحوظة: يعتمد عمق التجويف الفعلي على المادة, شكل تجويف, تكوين الآلة, وتصميم الأدوات.
أبعاد المنتج وتوافق القالب
يجب أن تتوافق أبعاد تجويف الفقاعة مع حجم وشكل الأقراص أو الكبسولات. قبل اختيار آلة التعبئة والتغليف نفطة قالب, يجب على الشركات المصنعة التأكد من طول المنتج, عرض, سماكة, القطر, والشكل.
للأقراص, يجب أن يستوعب التجويف قطر القرص وسمكه. للكبسولات, يجب أن يتناسب التجويف مع طول الكبسولة وقطرها. يجب أن يوفر التجويف مساحة كافية ليدخل المنتج ويستقر بشكل صحيح دون أن يتعرض للضغط أو الالتصاق.
| حجم الكبسولة | تقريبا. طول مغلق | تقريبا. القطر | اعتبارات التعبئة والتغليف نفطة |
|---|---|---|---|
| 00 | 23.3 مم | 8.5 مم | الحجم المشترك. يجب أن تتطابق أبعاد التجويف مع الكبسولة. |
| 0 | 21.7 مم | 7.6 مم | الحجم الشائع للأدوية والمكملات الغذائية البشرية. |
| 1 | 19.4 مم | 6.9 مم | الحجم الشائع للأدوية والمكملات الغذائية البشرية. |
| 2 | 18.0 مم | 6.4 مم | الحجم الشائع للأدوية والمكملات الغذائية البشرية. |
| 3 | 15.9 مم | 5.8 مم | الحجم الشائع للأدوية والمكملات الغذائية البشرية. |
| 4 | 14.3 مم | 5.3 مم | حجم صغير. تأكيد أبعاد التجويف لوضعه بشكل مناسب. |
| 5 | 11.1 مم | 4.9 مم | حجم صغير جدًا. التحقق من متطلبات المنتج والتغليف. |
ملحوظة: قد تختلف الأبعاد حسب الشركة المصنعة. مقاس 000 بشكل عام كبير جدًا بالنسبة لتطبيقات الاستخدام البشري النموذجية ونادرًا ما يستخدم في تغليف الفقاعات.
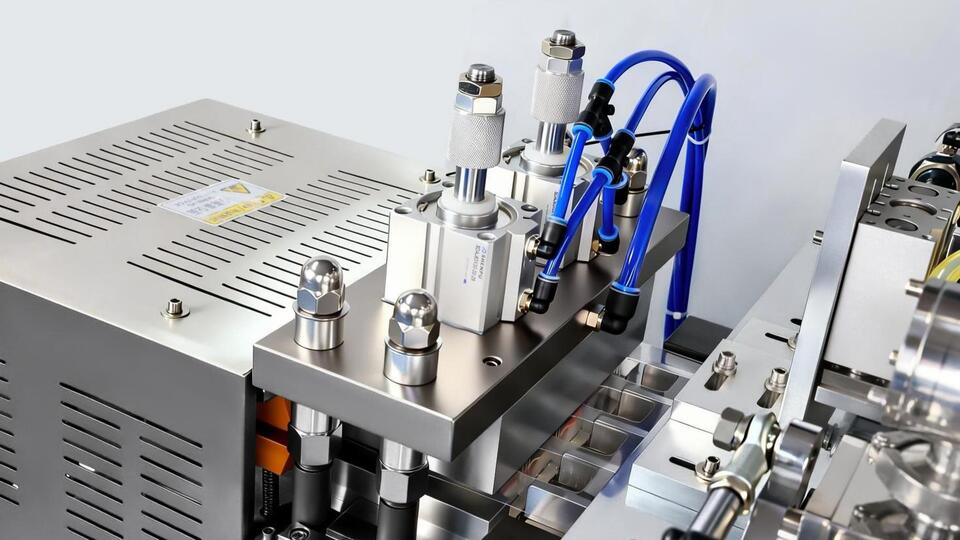
التشكيل الثانوي على آلة تعبئة الفقاعة
يعتمد توافق قالب الفقاعة أيضًا على مواد التعبئة والتغليف المطلوبة وعملية التشكيل. يجب أن يقوم قالب التشكيل بإنشاء تجاويف تتوافق مع أبعاد المنتج وتخطيط البثرة المحدد. يجب أن يتناسب ترتيب التجويف أيضًا مع حجم العبوة المطلوبة ومنطقة التشكيل بالماكينة.
قبل طلب آلة تعبئة الفقاعة الصيدلانية, تزويد المورد بعينات من المنتج أو رسومات تفصيلية, أبعاد التجويف المطلوبة, مادة التعبئة والتغليف, وتخطيط نفطة الهدف. يتيح ذلك للمورد التحقق من تصميم القالب مقابل متطلبات المنتج والتعبئة الفعلية.
كيف تقارن تكاليف المواد والتشغيل
تعتمد تكاليف تعبئة الفقاعة على أسعار المواد وأداء الماكينة. عند مقارنة Alu-PVC مقابل. ألو ألو التعبئة والتغليف نفطة, يجب على الشركات المصنعة أن تأخذ في الاعتبار تكلفة مواد التشكيل ونفايات المواد الناتجة أثناء الإنتاج.
ألو PVC مقابل. ألو ألو أسعار المواد
تتميز عبوات الفقاعة Alu-PVC بشكل عام بتكلفة مواد أقل. تبلغ تكلفة فيلم تشكيل PVC حوالي 1.70-2.80 دولارًا أمريكيًا للكيلوغرام الواحد, بينما تبلغ تكلفة صفائح التغليف الفقاعية Alu-Alu حوالي 5.50 إلى 9.70 دولارًا أمريكيًا للكيلوغرام الواحد. هذه تقديرات إرشادية, ليست أسعار السوق ثابتة. الأسعار الفعلية تختلف مع هيكل المواد, سماكة, حجم الطلب, والمورد.
لذا, وهو أرخص, ألو-PVC أو ألو-ألو? يعد Alu-PVC بشكل عام الخيار الأكثر اقتصادا لتشكيل المواد.
كيف يؤثر تصميم آلة البثرة على تكاليف التشغيل
يؤدي كل من التشكيل الحراري والتشكيل البارد إلى توليد نفايات حواف الحواف أثناء تعبئة الفقاعة. لكن, يمكن أن يؤثر تصميم الماكينة على مقدار المواد المهدرة أثناء الإنتاج. ماكينات تعبئة الفقاعة ذات الألواح الدوارة يمكن أن تقلل من نفايات حواف الحواف بأكثر من 78%, وفقا للأرقام المستخدمة في هذه المقارنة.
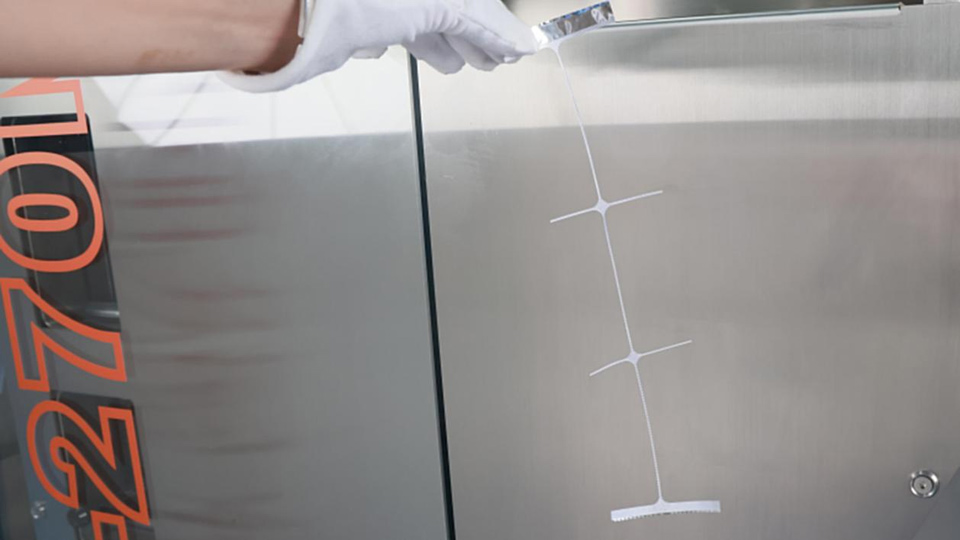
تنتج آلة تغليف الفقاعة ذات اللوحة الدوارة من Ruida حواف النفايات فقط 1 ملم واسعة.
بحسب عالم التغليف, يمكن أن يؤدي تصميم آلة الفقاعة المحسّن إلى تقليل هدر مواد التعبئة والتغليف وتحسين استخدام المواد. بناء على المقارنة, يمكن لآلة تعبئة الفقاعة ذات الألواح الأسطوانية أن توفر ما يقرب من 23000 دولار أمريكي من تكاليف المواد سنويًا, اعتمادا على ظروف الإنتاج.
لإنتاج كميات كبيرة, تقليل النفايات حافة تقليم يمكن أن تقلل من تكاليف المواد المتكررة. توفر الشركات المصنعة القائمة مثل Ruida وIMA معدات تعبئة الفقاعات الصيدلانية لمتطلبات الإنتاج المختلفة.
عند اختيار آلة تعبئة الفقاعة الصيدلانية, يجب على الشركات المصنعة مقارنة طرق التشكيل, تصميم الأدوات, الاستفادة من المواد, ومخرجات الإنتاج.
المتطلبات الشائعة والمختلفة لآلات البثرة
تشترك عبوات Alu-PVC وAlu-Alu في العديد من متطلبات الماكينة. كلاهما يحتاج إلى تشكيل دقيق, قوالب مناسبة, ختم مستقر, والقطع الدقيق. The key differences come from their forming methods and material properties.
Common Requirements for Both Blister Packaging Types
When purchasing a pharmaceutical blister packaging machine, buyers should check these five requirements for both Alu-PVC and Alu-Alu production:
- Product Compatibility: Confirm that the machine can package the required tablet or capsule sizes and shapes.
- Production Requirements: Check whether the machine’s output capacity, finished blister dimensions, and configuration meet your production targets.
- التحول: Confirm how long mold changes and machine adjustments take when switching between products or blister specifications.
- تنظيف & ممارسات التصنيع الجيدة: Check the machine structure, الأجزاء الملامسة للمنتج, and cleaning methods against your production and GMP requirements.
- Cavity Depth: Verify that the machine can form cavities deep enough to accommodate your products. The required depth must fall within the machine’s forming capacity for the selected material.
Different Requirements for Alu-PVC and Alu-Alu
The main machine differences come from forming, قطع, and heat sealing. These factors affect the required Alu-PVC blister machine or Alu-Alu blister machine.
Forming Method: آلة تعبئة الفقاعة Alu-PVC تقوم بتسخين وتنعيم فيلم PVC, ثم يستخدم الهواء المضغوط لتشكيل التجاويف في القالب السفلي. An Alu-Alu blister machine forms the aluminum laminate through mold pressure without heating.
Cutting Die: The blister cutting die must match the material and finished pack shape. Alu-Alu laminate is thicker and places a higher load on the cutting die. With conventional Cr12MoV dies, the cutting edge can become blunt after about three months. This increases burrs and affects cutting quality.
DC53 provides higher wear resistance and toughness for repeated cutting. رويدا التعبئة, like established international blister equipment manufacturers such as IMA, أولمان, سينتيجون, and Marchesini, uses high-performance tooling for demanding blister production. Ruida Packing uses imported DC53 cutting dies in its blister machines. The material helps maintain cutting edge stability during long production runs.
Heat Sealing Temperature: Both packaging types require heat sealing, but the temperature range is different. Alu-PVC sealing temperature is commonly around 160–200°C. Alu-Alu sealing temperature is generally higher, around 180–220°C. The exact setting depends on the heat-seal coating, foil structure, ضغط, and sealing time. A suitable temperature must provide a firm seal without damaging the packaging material.
خاتمة
Choosing between Alu-PVC and Alu-Alu blister packaging depends on your product protection requirements, packaging specifications, and production budget. Transparent Alu-PVC packs make the contents visible and generally cost less, whereas Alu-Alu laminate is designed for products needing a higher level of environmental protection.
Before purchasing a pharmaceutical blister packaging machine, confirm that its forming system, cutting die, and heat-sealing settings match your packaging material. The right machine configuration can help reduce material waste, maintain packaging quality, and support stable production.
Ruida Packing supplies blister packaging equipment configured for both plastic-film forming and cold-form aluminum packaging applications. Contact our team to discuss your product specifications, متطلبات التعبئة والتغليف, وتكوين الجهاز.
التعليمات
1. How do Alu-PVC and Alu-Alu blister packs differ in construction and protection?
Alu-PVC uses heated plastic film to form blister cavities. Alu-Alu uses pressure to cold-form an aluminum-based laminate. Alu-PVC offers product visibility and lower material costs, while Alu-Alu provides stronger protection against moisture, الأكسجين, والضوء.
2. Which is better for pharmaceutical products, ألو-PVC أو ألو-ألو?
The appropriate material depends on the medicine's sensitivity and the protection specified for storage. Standard Alu-PVC may suit products that do not require an extremely high barrier. For medicines that degrade when exposed to humidity, الأكسجين, أو الضوء, Alu-Alu packaging may provide the barrier performance required.
3. Is it possible to package both Alu-PVC and Alu-Alu on the same blister machine?
Some machines can support both materials with the appropriate forming configuration and tooling. لكن, thermoforming and cold forming use different processes. Confirm material compatibility, forming systems, قوالب, and sealing requirements with the machine supplier before purchase.
4. What should pharmaceutical manufacturers check before selecting a blister packaging machine?
Start with your product dimensions, required barrier protection, تخطيط نفطة, and target output. Then confirm forming capability, mold compatibility, cutting die specifications, معلمات الختم, وقت التحول, and material waste. Request a material test or machine trial using your actual packaging materials when possible.
المراجع
- China National Pharmaceutical Packaging Association (CNPPA). Application Guidance for Blister Packaging of Pharmaceutical. Covers blister forming methods, اختيار المواد, and key process parameters.
- منظمة الصحة العالمية (من). المبادئ التوجيهية بشأن التعبئة والتغليف للمنتجات الصيدلانية. Provides guidance on pharmaceutical packaging material selection and packaging quality.
- عالم التعبئة والتغليف. New blister machine makes it easy to BeGreen. Describes a blister machine design that reduces film scrap by adjusting film width to the tooling format.