مقدمة
قبل أ آلة تعبئة الكبسولات يصل, غالبًا ما يركز العملاء أكثر على الجهاز نفسه. بمجرد وصول الجهاز إلى المصنع, يتغير السؤال الرئيسي: كيف يمكننا تثبيته وبدء الإنتاج بشكل صحيح? العمل بعد التسليم, من التثبيت إلى التشغيل, يعكس القدرة التقنية الشاملة للشركة المصنعة.
يعد تدريب المشغلين جزءًا آخر غالبًا ما يتم تجاهله. تدعم بعض الشركات المصنعة التثبيت الأول والتشغيل الأساسي فقط. عندما تحدث مشاكل أثناء الإنتاج اللاحق, قد لا يعرف المشغلون كيفية ضبط الماكينة أو التعامل مع الخلل.
تشرح هذه المقالة العملية الكاملة بعد وصول حشو الكبسولة. ويغطي تركيب الجهاز, التكليف, تدريب المشغلين, تنظيف, تغيير القالب, ملء تعديل الوزن, صيانة, واستكشاف الأخطاء وإصلاحها الشائعة.
الوجبات السريعة الرئيسية
- يغطي تركيب آلة تعبئة الكبسولة تجميع الماكينة, اتصالات, وتركيب المعدات المساعدة بعد التسليم.
- يقوم تشغيل معدات تعبئة الكبسولات بفحص وظائف الماكينة والمحطات الرئيسية قبل الإنتاج.
- يساعد تدريب مشغلي حشو الكبسولة فرق الإنتاج على العمل, يُعدِّل, ينظف, وصيانة الجهاز بشكل مستقل.
- يتبع تغيير آلات تعبئة الكبسولات تسلسل التنظيف, تغيير القالب, وملء تعديل الوزن.
- صيانة ماكينة تعبئة الكبسولات ويساعد التدريب على استكشاف الأخطاء وإصلاحها المشغلين على التعامل مع المشكلات الشائعة أثناء الإنتاج اللاحق.
1. كيفية تركيب آلة تعبئة الكبسولة بعد التسليم
بعد التسليم, يبدأ تركيب حشو الكبسولة بتفريغ وتجميع الجهاز الرئيسي. ثم يقوم المهندسون بتوصيل نظام الفراغ, المعدات المساعدة, قوة, والهواء المضغوط قبل الاختبار الوظيفي. يوفر إجراء تركيب آلة تعبئة الكبسولة هذا الإعداد الأساسي للتشغيل.
توضح الخطوات التالية كيفية إعداد آلة تعبئة الكبسولة بعد الولادة, بدءًا من تفريغ الوحدة الرئيسية وحتى استكمال التجميع الميكانيكي الأولي.
فك وتجميع الجهاز الرئيسي
الخطوة الأولى في تركيب حشو الكبسولة هي إزالة حماية النقل وفحص الجهاز. تتم حماية الآلات الصيدلانية عادةً بثلاث طبقات من الأفلام البلاستيكية أثناء الشحن. تستخدم بعض المعدات أيضًا عبوات مفرغة من الهواء برقائق الألومنيوم ووسادة رغوية لحماية الأسطح من الرطوبة, خدوش, والصدأ أثناء النقل.
بعد التفريغ, حدد موقع المكونات الرئيسية وقم بتثبيت قادوس المسحوق في موضعه المحدد. قم بتوصيل المكنسة الكهربائية بالجهاز باستخدام الخرطوم المرفق وتأكد من أن كل اتصال آمن. يتم بعد ذلك تجميع مضخة التفريغ بصماماتها, التجهيزات, والتوصيلات المطلوبة قبل التشغيل.
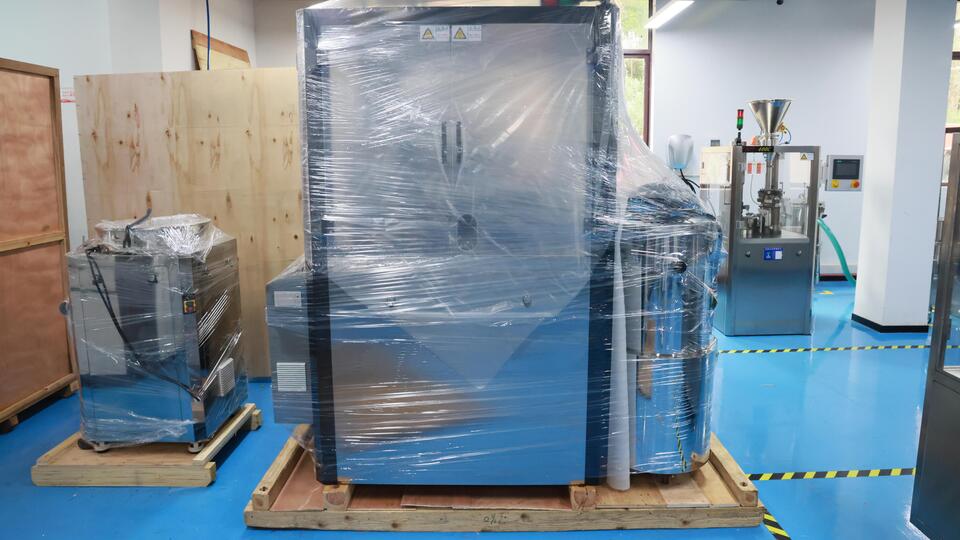
إن تفريغ آلة تعبئة الكبسولة هو الخطوة الأولى.
قم بتوصيل الفراغ والمعدات المساعدة
بعد تجميع الجهاز الرئيسي, يقوم المهندسون بتوصيل نظام الفراغ والمعدات المساعدة الأخرى لآلات تعبئة الكبسولة. يدعم التوصيل الصحيح لكل خرطوم وتركيب المواد المستقرة ونقل الكبسولة أثناء الاختبار اللاحق. تغطي هذه المرحلة أيضًا نظام التفريغ لمعدات تعبئة الكبسولة ووحدات الدعم المتصلة.
يتطلب توصيل مضخة تفريغ حشو الكبسولة التوجيه الصحيح لكل خرطوم. يتم توصيل الخراطيم الرفيعة والسميكة بالمنافذ المخصصة لها, ثم تأمينها مع المشابك. يجب على المهندسين فحص كل اتصال قبل بدء تشغيل نظام التفريغ.
للتعرف على كيفية توصيل محمل الكبسولة المفرغة بآلة تعبئة الكبسولة, يتم تجميع أنبوب اللودر أولاً. يتم توصيل الأنبوب الطويل والأنبوب على شكل حرف U بالمحمل, ثم يتم محاذاة منفذ التفريغ مع مدخل الكبسولة. وهذا يسمح للمحمل الفراغي بنقل الكبسولات إلى آلة التعبئة.
يتم بعد ذلك توصيل المعدات المساعدة المتبقية لآلة تعبئة الكبسولة حول خط الإنتاج. يمكن أن يشمل ذلك الكشف عن نقص الكبسولة, إنذار نقص المسحوق, وآلة فرز وتلميع الكبسولات. يجب أن يتم وضع كل وحدة وفقًا لنقاط اتصال الماكينة قبل توصيل خطوط الطاقة والفراغ الخاصة بها.
توصيل الطاقة والهواء المضغوط
بمجرد توصيل المعدات المساعدة, يمكن للمهندسين توصيل المرافق بمعدات تعبئة الكبسولة. يتصل خط الهواء المضغوط بمدخل الهواء الخاص بحشو الكبسولة. يجب تأمين الاتصال قبل تشغيل الجهاز.
للتعرف على كيفية توصيل الطاقة بآلة تعبئة الكبسولة, يتم توصيل الكابل الكهربائي من خلال قابس الطيران. يجب قفل كلا الطرفين بشكل آمن قبل الأسلاك. يتضمن الكابل سلكًا محايدًا واحدًا, سلك أرضي واحد, وثلاثة أسلاك حية, مع التسميات المستخدمة لتحديد كل اتصال.
بعد الانتهاء من ماكينة تعبئة الكبسولات الأسلاك الكهربائية, يمكن للمهندسين التحقق من الجهد الوارد. يتم استخدام مقياس VT لاختبار مصدر الإمداد ثلاثي الطور بين الأسلاك الحية والإمداد أحادي الطور بين سلك حي ومحايد. يجب التحقق من قيم الجهد مقابل المواصفات الكهربائية للمعدات.
إذا كان PLC يشير إلى الأسلاك الحية المعكوسة, يجب إيقاف تشغيل الطاقة قبل التحقق من الأسلاك. في هذه الحالة, مواقف اثنين من الأسلاك الحية, مثل I1 وI2, قد تحتاج إلى تبادل. بعد إعادة تشغيل آلة تعبئة الكبسولة, تحقق من PLC مرة أخرى للتأكد من إزالة الإنذار.
تنظيف وفحص الجهاز قبل الاختبار
بعد الانتهاء من التوصيلات الميكانيكية والكهربائية, يجب إجراء تنظيف آلة تعبئة الكبسولة قبل الاختبار الوظيفي. إزالة الغبار, حطام التعبئة والتغليف, والمواد الغريبة من سطح الآلة ومناطق العمل. يمكن استخدام قطعة قماش نظيفة أو مكنسة كهربائية لإزالة الجزيئات السائبة من الجهاز.
للتعرف على كيفية تنظيف ماكينة تعبئة الكبسولات, امسح أسطح التلامس ذات الصلة بها 95% الكحول الغذائي بعد التنظيف الأولي. اترك الأسطح المنظفة حتى تجف قبل بدء تشغيل الجهاز. إذا بقيت طبقة رقيقة من الزيت الواقي على الأسطح المعدنية بعد التفريغ, مسحه قبل العملية. يؤدي ذلك إلى تحضير الآلة للاتصال بالمواد الصيدلانية.
يجب أن تخضع الآلة بعد ذلك لفحص آلة تعبئة الكبسولة قبل بدء التشغيل. يجب على المهندسين التحقق من الحالة الميكانيكية ومنطقة العمل قبل الدخول في اختبار الوظيفة الأول. ما يلي قائمة مراجعة ما قبل التشغيل لآلة تعبئة الكبسولة يمكن استخدامها خلال هذه المرحلة.
| البند التفتيش | ما يجب التحقق منه | الحالة المتوقعة |
|---|---|---|
| سطح الآلة | تراب, حطام التعبئة والتغليف, والمواد الغريبة | نظيفة وخالية من الحطام المرئي |
| مناطق الاتصال المادية | بقايا ونظافة السطح | نظيفة وجاهزة للتشغيل |
| الأسطح المعدنية | الزيت الواقي المتبقي | تتم إزالة الزيت الواقي عند الحاجة |
| المكونات الميكانيكية | أجزاء فضفاضة أو حركة غير طبيعية | لم يتم العثور على أجزاء فضفاضة |
| الآلة من الداخل | الأجسام الغريبة أو حطام التثبيت | لا توجد أجسام غريبة |
| اتصالات فراغ | خراطيم, التجهيزات, والمشابك | الاتصالات مؤمنة |
| اتصال الهواء المضغوط | مدخل الهواء ونقطة الاتصال | تم تأمين الاتصال |
| توصيل كهربائي | كابل الطاقة ومكونات الطيران | متصلة بشكل صحيح ومضمونة |
| حالة السلامة | توقف الطوارئ ووظائف السلامة الأساسية | جاهز لاختبار الوظيفة |
يجب إكمال فحص حشو الكبسولة قبل تشغيل الطاقة الرئيسية للاختبار الوظيفي. أي مكون فضفاض, جسم غريب, أو يجب التحقق من الاتصال غير الطبيعي قبل الانتقال إلى المرحلة التالية.
اختبار الجهاز والمعدات الداعمة
بعد التنظيف والفحص, يمكن للمهندسين البدء في اختبار وظيفة آلة تعبئة الكبسولة. قبل الاختبار, تحقق من توقف الطوارئ, القوة الرئيسية, والهواء المضغوط. ثم أدخل إلى قائمة HMI واختبر كل وظيفة في الجهاز خطوة بخطوة.
لنظام الفراغ, start the vacuum pump and check the suction at the capsule separation station. Place a finger near the suction cup used to separate the capsule body and cap. The suction can be felt directly to confirm whether the vacuum is being generated at the separation point.
This provides a quick field check for the capsule filling machine vacuum system. If the suction is weak or absent, engineers should check the vacuum hose, التجهيزات, الصمامات, and pump connections before continuing the test.
The dust collector can then be started separately. Check whether the dust collector produces suction through the connected hose. The air outlet should also be checked to confirm that compressed air is available at the required working point.
The automatic capsule supply system is tested next. ابدأ تشغيل وظيفة إمداد الكبسولة وتحقق من نقل الكبسولات نحو آلة التعبئة. يمكن للمهندسين أيضًا اختبار وظيفة اكتشاف نقص الكبسولة والتأكد من استجابة الإنذار ذي الصلة بشكل صحيح.
يتم اختبار آلة فرز وتلميع الكبسولة بعد التأكد من توصيلات الطاقة والفراغ الخاصة بها. قم بتشغيل الوحدة وتحقق مما إذا كان بإمكان الكبسولات الدخول إلى آلة التلميع والتحرك عبر الخط المتصل. يشكل هذا جزءًا من اختبار المعدات المساعدة لآلة تعبئة الكبسولة.
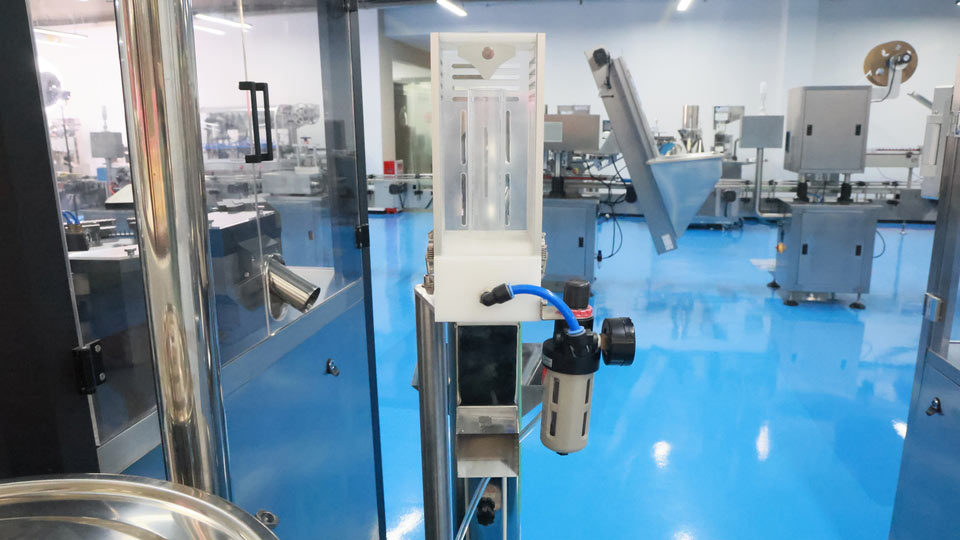
تقوم آلة الفرز والتلميع بإزالة الكبسولات ذات الأوزان غير الصحيحة وتنظيف المسحوق الزائد من سطح الكبسولة.
بعد اجتياز المعدات المساعدة لفحوصاتها الأساسية, بدء تشغيل المحرك الرئيسي من HMI. تحقق من حركة الماكينة وتأكد من استجابة الوظائف الرئيسية بشكل صحيح. ثم قم بتنشيط العرض التلقائي للكبسولة ولاحظ عملية تغذية الكبسولة.
يمكن بعد ذلك إجراء اختبار التعبئة الأول مع تشغيل إمداد الكبسولة. اضبط ارتفاع الماكينة ليتناسب مع موضع التعبئة. إذا تسرب المسحوق بين لوحة الجرعات ولوحة النحاس, استخدم مقياسًا محسسًا لفحص الفجوة وضبطها.
تكمل هذه الخطوة فحص التشغيل الأولي لآلة تعبئة الكبسولة. يمكن للمهندسين بعد ذلك الانتقال إلى التشغيل التفصيلي, بما في ذلك عملية HMI, تعديل المحطة, ملء تعديل الوزن, والتدريب على الإنتاج.
2. كيف يقوم المهندسون بتشغيل آلة تعبئة الكبسولة
بعد اختبار الوظيفة الأولية, ينتقل المهندسون إلى تشغيل آلة تعبئة الكبسولة. تتحقق هذه المرحلة من وظائف تشغيل الماكينة وحركتها بمزيد من التفاصيل. يستخدم المهندسون واجهة HMI لاختبار الوظائف الفردية ومراقبة الإجراءات الميكانيكية ذات الصلة. الهدف هو التأكد من أن الجهاز يستجيب بشكل صحيح قبل اختبار الإنتاج.
اختبار وظائف HMI وحركة الآلة
يبدأ اختبار وظيفة HMI لآلة تعبئة الكبسولة من شاشة التحكم الرئيسية. يقوم المهندسون بإدخال صفحات HMI ذات الصلة ويقومون بتنشيط كل وظيفة متاحة. يتم التحقق من استجابة الجهاز مقابل الوظيفة المحددة قبل الانتقال إلى العملية التالية.
يتم اختبار المحرك الرئيسي وإمدادات الكبسولة الأوتوماتيكية من خلال واجهة HMI. يراقب المهندسون ما إذا كانت الآلة تبدأ في العمل أم لا, توقف, وينفذ الحركة المحددة بشكل صحيح. يمكن أيضًا تنشيط الوظائف الداعمة بشكل منفصل خلال هذه المرحلة.
يراقب المهندسون أيضًا الحركة الميكانيكية أثناء تشغيل HMI. والغرض من ذلك هو التأكد من أن الأمر المحدد ينتج الإجراء المتوقع في المحطة المقابلة. Any abnormal movement, unexpected stop, or missing action should be checked before continuing the commissioning process.
The vacuum pump, dust collector, air outlet, automatic capsule supply, and capsule polishing unit can also be operated from their related controls.
Adjust the Filling Station Before Production
After the basic machine movements are confirmed, engineers begin capsule filling machine fill station adjustment. The machine height is adjusted first to match the filling position. This provides the correct working position for the dosing system before the first filling test.
When checking how to adjust a capsule filling equipment, engineers should inspect the gap between the dosing plate and copper plate. This gap affects the contact between the two parts during the filling process. A feeler gauge can be used to check the gap at the filling station.
إذا كانت الفجوة كبيرة جدًا, powder may escape from the area between the dosing plate and copper plate. This is a common point to check when troubleshooting capsule filling machine powder leakage during the first filling test. Engineers can use the feeler gauge to check the gap and make a fine adjustment when required.
After the capsule filler gap adjustment, run the filling function again and observe the dosing area. Check whether powder remains within the intended filling area and whether the machine continues its normal movement. If the result is not satisfactory, the gap can be checked and adjusted again.
Run the First Production Test
After the filling station has been adjusted, engineers can start the capsule filling machine first production test. The automatic capsule supply is activated, and engineers observe how capsules enter the machine and move through the working stations.
أثناء الاختبار, engineers observe the capsule feeding and filling process together. The capsule separation station should separate the capsule body and cap correctly. The filling station should then complete the filling movement without abnormal powder leakage.
If a problem appears during the capsule filling equipment production test, engineers can return to the related station and make the required adjustment. على سبيل المثال, powder leakage at the dosing area requires another check of the dosing plate and copper plate gap.
After the initial test is completed, ال آلة تعبئة الكبسولات الأوتوماتيكية commissioning stage can move into operator training. تركز المرحلة التالية على التشغيل اليومي, تنظيف, تغيير حجم الكبسولة, وملء تعديل الوزن.
3. كيف يقوم المهندسون بتدريب فريق الإنتاج الخاص بالعميل
بعد تشغيل آلة تعبئة الكبسولة, يقوم مهندسو مورد المعدات بتدريب فريق الإنتاج الخاص بالعميل. يغطي التدريب التشغيل اليومي, تنظيف, تغيير حجم الكبسولة, ملء تعديل الوزن, والصيانة الأساسية للآلة.
يبدأ التدريب بالتشغيل الأساسي للآلة وتنظيفها. ثم ينتقل إلى تغيير ماكينة تعبئة الكبسولات, ملء تعديل الوزن, وإجراءات التشغيل المشتركة. يمكن للمهندس التحقق من كل خطوة أثناء التدريب العملي قبل تسليم الماكينة إلى فريق العميل.
قم بتنظيف آلة تعبئة الكبسولة قبل التغيير
يوضح مهندس المورد أولاً كيفية تنظيف حشو الكبسولة لفريق الإنتاج الخاص بالعميل. يوضح المهندس الأجزاء التي يجب إزالتها, ما هي المناطق التي تتطلب التنظيف, وكيفية التحقق من وجود مسحوق متبقي أو مادة غريبة.
للتعرف على كيفية تنظيف ماكينة تعبئة الكبسولات, يمكن أن تشمل عملية التنظيف الموضحة تنظيف المياه, تجفيف الهواء, تجفيف القماش, والمسح مع 95% الكحول الغذائي. يجب تجفيف الأجزاء قبل خطوة التنظيف التالية.
أثناء تنظيف آلة تعبئة الكبسولة قبل التغيير, كما يوضح المهندس للفريق كيفية فحص مناطق العمل بعد التنظيف. أجزاء فضفاضة, بقايا مسحوق, ويجب فحص المواد الغريبة قبل إعادة تجميع الجهاز.
ثم يقوم فريق العميل بإجراء خطوات التنظيف تحت إشراف المهندس. تساعد هذه العملية العملية المشغلين على التعرف على الماكينة قبل أن يبدأوا في تغيير آلة تعبئة الكبسولة واستبدال القالب.
تغيير حجم القالب والكبسولة
بعد التنظيف, يوضح مهندس المورد تغيير قالب آلة تعبئة الكبسولة لفريق الإنتاج الخاص بالعميل. يشرح المهندس أولاً الأجزاء التي تتغير مع حجم الكبسولة. ثم يتبع المشغلون نفس التسلسل ويمارسون التغيير بأنفسهم.
يتضمن تغيير آلة تعبئة الكبسولة أكثر من مجرد استبدال القالب الرئيسي. حسب حجم الكبسولة, محطة التغذية, قضبان الحشو, قرص الجرعات, محطة القفل, وقد يتطلب المنفذ أيضًا التعديل أو الاستبدال. قد تحتاج الأجزاء المرتبطة بالفراغ أيضًا إلى مطابقة حجم الكبسولة المحدد.
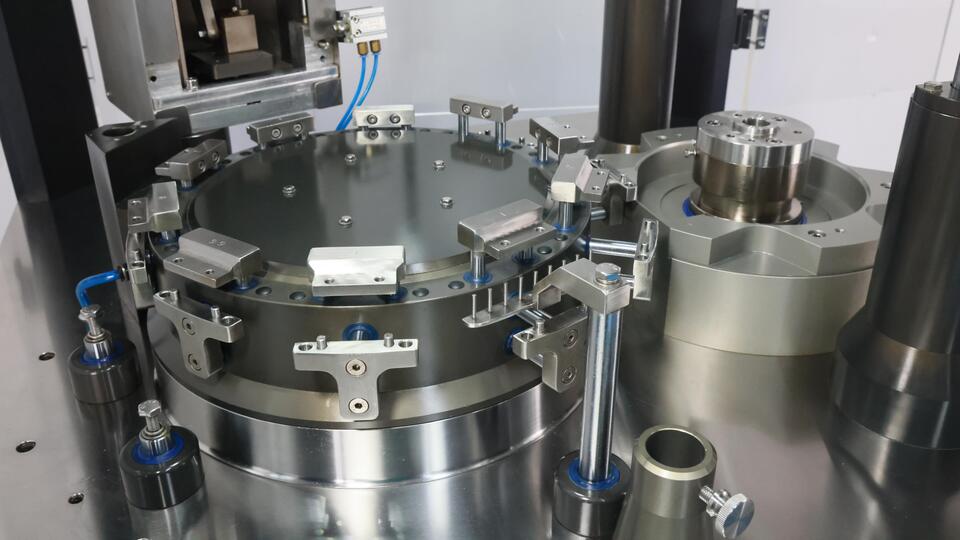
تدريب المهندسين على عملية تفكيك وتجميع قالب آلة تعبئة الكبسولة الكاملة
عند توضيح كيفية تغيير حجم الكبسولة على آلة التعبئة, يوضح المهندس للفريق كيفية إزالة الأجزاء الموجودة وتركيب الأجزاء المقابلة للحجم الجديد. يجب وضع كل جزء بشكل صحيح قبل إعادة تشغيل الجهاز.
يقوم المهندس أيضًا بفحص محاذاة الأجزاء التي تم تغييرها قبل الاختبار. يقوم المشغلون بعد ذلك بتشغيل الماكينة بحجم الكبسولة الجديد ومراقبة تغذية الكبسولة, الانفصال, تعبئة, والإغلاق. يجب تصحيح أي حركة غير طبيعية أو مشكلة في التعامل مع الكبسولة قبل الإنتاج.
يمنح إجراء التغيير العملي لآلة تعبئة الكبسولات فريق العميل خبرة عملية بأحجام الكبسولات المختلفة. بعد تغيير القالب والأجزاء ذات الصلة بشكل صحيح, يمكن للمهندس الاستمرار في تعديل وزن تعبئة الكبسولة.
اضبط وزن تعبئة الكبسولة بعد تغيير القالب
بعد تغيير حجم الكبسولة, the fill weight must be checked before normal production starts. The machine may use the correct mold and dosing disc, but the target fill weight still needs to be confirmed with the actual product.
During on-site training, the engineer first shows the customer team how the corresponding filling rods and dosing disc are installed. The filling rods control the amount of powder compressed into each dosing position. Their position and setting therefore affect the final capsule fill weight.
The engineer then runs the capsule filling machine at a low speed and collects a small sample of filled capsules. Each capsule is weighed to check whether the actual fill weight meets the target specified in the production requirements.
If the weight is outside the target range, the engineer demonstrates the آلة تعبئة الكبسولة ملء تعديل الوزن إجراء. اعتمادا على تصميم الجهاز, يتم تعديل عمق التعبئة أو معلمات الجرعات ذات الصلة. ثم يتم تشغيل الجهاز مرة أخرى, ويتم وزن عينة أخرى.
يتم تكرار هذه العملية حتى يصل وزن التعبئة المقاس إلى النطاق المطلوب. يتم تدريب مشغلي العميل على تسجيل التعديل وتأكيد النتيجة بدلاً من الاعتماد فقط على شاشة الجهاز.
للعملاء الذين يتعلمون كيفية ضبط وزن تعبئة الكبسولة, كما يشرح المهندس كيفية فك وإعادة تركيب قضبان التعبئة. على آلات تعبئة كبسولات Ruida Packing, تستخدم قضبان التعبئة فتحة سحب على شكل مشبك. وهذا يسمح للفريق المدرب بإزالة القضبان بسرعة دون عملية تفكيك معقدة.
تستخدم Ruida Packing تصميم حامل, السماح باستبدال قضبان التعبئة فقط 15 دقائق.
بعد الانتهاء من التعديل, يقوم المهندس بفحص عدة كبسولات من مواقع جرعات مختلفة. وهذا يساعد فريق العملاء على فهم أن تعديل وزن تعبئة الكبسولة بعد التغيير لا يقتصر فقط على تغيير معلمة آلة واحدة. يجب التحقق من وزن المنتج الفعلي من خلال وزن العينة والتعديل المتكرر.
يمنح هذا التدريب فريق العملاء إجراءً عمليًا لكيفية ضبط وزن التعبئة على آلة تعبئة الكبسولة بعد تغيير مواصفات الكبسولة, بدلاً من مجرد توفير قيمة معلمة للنسخ.
خاتمة
يعد التثبيت والتدريب على آلة تعبئة الكبسولة الأوتوماتيكية أكثر من مجرد خدمات ما بعد البيع الأساسية. إنهم يختبرون القدرات الفنية وقدرات التسليم الشاملة للمورد. من إعداد الموقع والتشغيل إلى التغيير, ملء تعديل الوزن, تنظيف, واستكشاف الأخطاء وإصلاحها, تؤثر كل خطوة على الإنتاج المستقر.
عند اختيار المورد, لذلك يجب على المشترين تقييم ليس فقط مواصفات الماكينة وسعرها, ولكن أيضًا دعم التثبيت, تدريب المهندسين, الوثائق الفنية, وخدمة ما بعد البيع. موردو المعدات الصيدلانية الراسخون مثل Syntegon, هنالك, وACG تقدم الدعم الفني والتدريب المنظم كجزء من خدمات المعدات الخاصة بها. توفر Ruida Packing أيضًا FAT, التثبيت في الموقع, التكليف, تدريب المشغلين, الأدلة التقنية, ودعم ما بعد البيع.
لا ينبغي للمورد المناسب أن يقوم فقط بتسليم الماكينة, ولكن أيضًا ساعد فريق العميل على العمل, يحافظ على, واستكشاف الأخطاء وإصلاحها بثقة.
التعليمات
ما الذي يجب تحضيره قبل تركيب آلة تعبئة الكبسولة الأوتوماتيكية؟?
يجب على العميل تأكيد تصنيف غرف الأبحاث, درجة الحرارة والرطوبة, نظام التدفئة والتهوية وتكييف الهواء, الهواء المضغوط, فارغ, الطاقة الكهربائية, التأريض, مساحة التثبيت, إزالة النفقات العامة, حالة الكلمة, وطريق النقل قبل التثبيت.
لماذا يعتبر تدريب المشغلين مهمًا بعد تركيب آلة تعبئة الكبسولة?
يساعد التدريب فريق العميل على فهم تشغيل الماكينة, التحول, ملء تعديل الوزن, تنظيف, صيانة, واستكشاف الأخطاء وإصلاحها الأساسية. كما يسمح التدريب العملي للمشغلين بممارسة هذه الإجراءات مباشرة على الماكينة.
كيف يمكنك ضبط وزن تعبئة الكبسولة بعد التغيير?
بعد تركيب القالب الصحيح, قضبان الحشو, وقرص الجرعات, يتم تشغيل الجهاز بالمنتج الفعلي. يتم وزن كبسولات العينة, ويتم ضبط عمق التعبئة أو معلمات الجرعات ذات الصلة وفقًا للنتيجة المقاسة.
كيف يمكن للعملاء التحقق من تجانس وزن تعبئة الكبسولة?
يجب على الفريق المدرب جمع العينات من الجهاز, وزنهم, سجل النتائج, ومقارنة الأوزان المقاسة بالهدف المحدد ونطاق التباين المقبول. إذا كانت النتائج غير متناسقة, يجب فحص إعدادات الجرعات وتعديلها.
المراجع
المفوضية الأوروبية – حجم EudraLex 4: ممارسات التصنيع الجيدة (ممارسات التصنيع الجيدة) المبادئ التوجيهية
حجم يودراليكس 4 — المفوضية الأوروبية
كبير – كبير 14644-1:2015, غرف الأبحاث والبيئات الخاضعة للرقابة المرتبطة بها
ايزو 14644-1:2015 — ايزو