A laboratoryjna maszyna do pakowania blistrowego produkuje małe partie zapieczętowanych blistrów na tabletki i kapsułki dla branży farmaceutycznej R&D, rozwój opakowań, i badania stabilności. Inaczej przemysłowe linie do pakowania blistrowego, maszyny laboratoryjne traktują priorytetowo elastyczne oprzyrządowanie, kontrolowane warunki testowe, i niskie zużycie materiału.
Maszyny te obsługują termoformowane plastikowe blistry z aluminiową pokrywką (PCV/Aluminium) I, gdzie jest wyposażony, Blistry aluminiowe formowane na zimno (Tłuczek / Tłuczek). Kluczowe zmienne obejmują wymiary wnęki, warunki formowania, temperatura uszczelniania, ciśnienie, i czas przebywania. Właściwości barierowe materiału, Siła pieczęci, i integralność opakowania określają, czy gotowe opakowania spełniają zamierzone wymagania testowe.
W tym przewodniku opisano typy laboratoryjnych maszyn blistrowych, zasady działania, materiały opakowaniowe, zastosowania farmaceutyczne, testowanie jakości, i dobór sprzętu. Bada także, dlaczego wyników badań laboratoryjnych dotyczących pakowania nie można przenieść bezpośrednio do produkcji komercyjnej bez dalszej oceny procesu.
Dlaczego laboratoria farmaceutyczne potrzebują maszyn do pakowania w blistry??
Laboratoria farmaceutyczne wykorzystują maszyny do pakowania blistrowego do produkcji małych opakowań, kontrolowane partie do opracowania receptury, ocena materiału opakowaniowego, testy stabilności, i przygotowanie badań klinicznych. Zastosowania te wymagają powtarzalnych warunków pakowania, elastyczne oprzyrządowanie, i efektywne wykorzystanie materiału, a nie wysokie prędkości produkcji.
Laboratoryjna maszyna do pakowania blistrowego umożliwia technikom ocenę wymiary wnęki, głębokość formowania, parametry uszczelnienia, Kompatybilność materialna, i jakość gotowego opakowania bez zajmowania komercyjnej linii pakowania blistrowego.
Co wyróżnia laboratoryjne opakowania blistrowe??
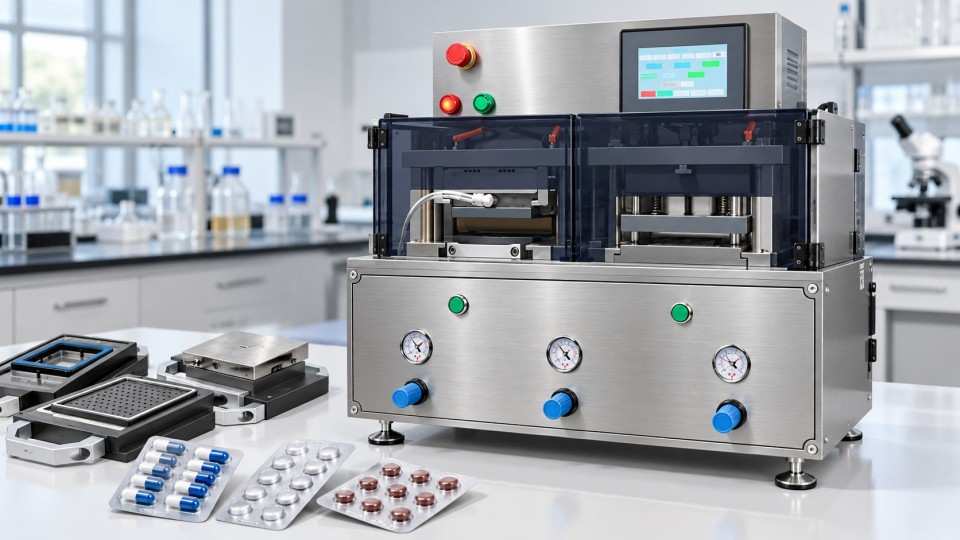
Przemysłowe maszyny pakujące typu blister kładą nacisk na ciągłą pracę, automatyczne karmienie, wysoka przepustowość, i stałą wydajność produkcyjną. Maszyny laboratoryjne kładą nacisk na elastyczność procesu, mniejsze rozmiary partii, i powtarzalne warunki testowania.
Na przykład, Ocena opakowań PVC/Alu w porównaniu z opakowaniami Alu/Alu wymaga czegoś więcej niż wyprodukowania dwóch formatów blistrów. Obie konfiguracje należy ocenić pod kątem wrażliwości zamierzonego produktu na wilgoć, geometria wnęki, wydajność uszczelnienia, i wymagania dotyczące stabilności.
Sprzęt laboratoryjny pomaga również producentom ocenić zmiany w opakowaniach przed większymi próbami produkcyjnymi, redukcja niepotrzebna line changeovers and material consumption.
Podręcznik, Benchtop, and Pilot-Scale Blister Machines
These categories describe different equipment characteristics rather than three mutually exclusive machine types.
| Machine category | Główna cecha | Typical application |
| Manual blister packing machine | Operator performs one or more packaging steps | Sample preparation and limited packaging trials |
| Benchtop blister machine | Compact equipment footprint | Laboratory R&D, Testowanie materiałowe, and small-batch packaging |
| Pilot-scale blister machine | Equipment used to investigate process feasibility before commercial manufacturing | Packaging development and process scale-up studies |
A benchtop machine can use manual product loading while controlling forming, opieczętowanie, or cutting operations. Podobnie, pilot-scale equipment does not necessarily reproduce the mechanical behavior of an industrial blister line.
What Should a Laboratory Packaging Trial Measure?
Przydatna próba opakowania pozwala ocenić mierzalne cechy jakościowe, nie tylko liczba gotowych blistrów. W zależności od celu nauki, obejmują one tworzenie się wnęk, deformacja materiału, Siła pieczęci, integralność uszczelnienia, spójność wymiarowa, i ochrona przed wilgocią.
Laboratorium musi także udokumentować materiały opakowaniowe, konfiguracja oprzyrządowania, ustawienia procesu, metoda pobierania próbek, i kryteria akceptacji. Zapisy te pomagają odróżnić powtarzalny proces pakowania od udanej jednorazowej próbki.
Jak działa laboratoryjna maszyna do pakowania w blistry?
Laboratoryjna maszyna pakująca w blister formuje pojedyncze wnęki, otrzymuje tabletki lub kapsułki, uszczelnia materiał pokrywający wypełnione kieszenie, i tnie wstęgę na pakiety próbek. Niektóre operacje są wspomagane ręcznie; inne są sterowane maszynowo.
Termoformowanie i formowanie na zimno
W opakowanie blistrowe termoformowane, folię z tworzywa sztucznego, np. PVC klasy farmaceutycznej, podgrzewa się do momentu, aż będzie można ją ukształtować w formie. Próżnia lub ciśnienie kształtuje wgłębienia; chłodzenie je naprawia. Grubość folii, rysuj głębokość, i geometria oprzyrządowania wpływają na pocienienie ścian w narożach.
Formowanie na zimno zamiast tego mechanicznie wciska wielowarstwowy laminat aluminiowy w narzędzie formujące bez podgrzewania wstęgi formującej jako tworzywa termoplastycznego. Formowanie na zimno często wymaga większych powierzchni wnęki. „Formowane na zimno” opisuje tworzenie się wgłębień; późniejsza operacja zgrzewania nadal wykorzystuje ciepło, gdy materiały tego wymagają.
Załadunek, Opieczętowanie, i Cięcie
Po uformowaniu, operator lub podajnik umieszcza każdą tabletkę lub kapsułkę we wnęce. Kompatybilny, powlekana aluminiowa folia pokrywająca przykrywa wstęgę formującą. Zgrzewanie i ciśnienie zgrzewają wstęgę przez określony czas przebywania; wstęga jest cięta na blistry.
Dziesięć uszczelnianie okna zależy od powłoki foliowej, warstwę uszczelniającą tworzącej się wstęgi, warunki kontaktu, i projektowanie maszyn. Zbyt mało efektywnego ciepła lub kontaktu może pozostawić słabe wiązania; nadmierne ciepło, ciśnienie, lub niewspółosiowość może zniekształcić kieszenie, folia zmarszczkowa, lub uszkodzić obszar uszczelnienia. Proszek na powierzchni uszczelniającej może stworzyć ścieżki wycieków.
Jak sprawdzana jest jakość opakowania blistrowego?
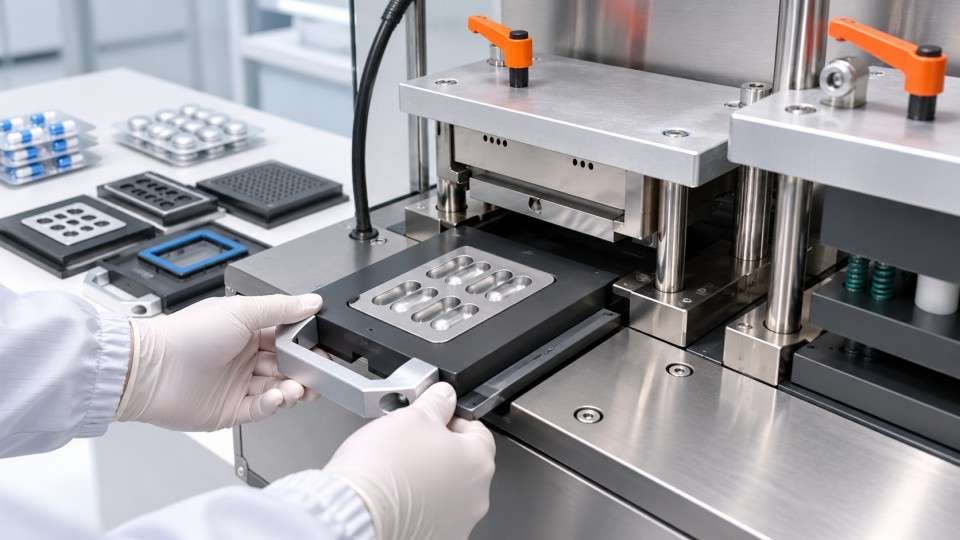
Kontrola wzrokowa pozwala wykryć zmarszczki, niekompletne formowanie, zgubione tabletki, i oczywiste wady uszczelnienia. To prawda nie ustalić, czy każda wnęka jest szczelna. Test wytrzymałości uszczelnienia mierzy odporność na separację; Testowanie integralności sprawdza wyciek lub szczelność opakowania.
ASTM F88/F88M opisuje pomiar wytrzymałości uszczelnienia elastycznych materiałów barierowych. Odpowiednie metody wykrywania wycieków – wybrane i dostosowane do konkretnej konstrukcji blistra – dostarczają różnych dowodów na temat integralności. Zdefiniuj kryteria pobierania próbek i akceptacji przed porównaniem ustawień próbnych.
Badania przeprowadzone przez Mühlfelda i współpracowników ilustrują tę różnicę: zwiększenie masy lakieru zgrzewalnego podwyższenie zmierzonej wytrzymałości szwu w badanych materiałach blistrowych, ale zmiany w szczelności helu były niewielkie, a konfiguracje z wyższą powłoką wykazały większą absorpcję wilgoci. Silniejsze uszczelnienie nie zapewniało automatycznie lepszej ochrony przed wilgocią.
PCV/Alu vs. Tłuczek / Tłuczek: Co jest lepsze do testów laboratoryjnych?
PVC/Alu jest przydatne, gdy jest widoczność, elastyczność formowania, i koszty; Często wybiera się Alu/Alu, gdy postać dawkowania wymaga silniejszej bariery chroniącej przed wilgocią i światłem. Żadnego z nich nie należy wybierać wyłącznie na podstawie etykiety materiału. Wrażliwość na leki, wydajność uszczelnienia, geometria, i okres przechowywania określają konfigurację.
| Format blistra | Metoda formowania | Widoczność | Bariera i praktyczny kompromis |
| PCV/Aluminium | Podgrzewana folia PVC jest termoformowana; aluminiowa pokrywa jest nad nim uszczelniona | Przezroczysta strona formująca | Wspólny, opcja ekonomiczna; Stopień ochrony przed wilgocią zależy od grubości warstwy, warunki uszczelnienia i przechowywania |
| Wysokobarierowy termoform/Alu | Folie laminowane lub specjalistyczne, takie jak PVC/PVDC, PCTFE (Aklar), lub cykliczne struktury olefinowe są kształtowane termicznie, jeśli są kompatybilne | Często przezroczyste lub półprzezroczyste | Może poprawić ochronę przed wilgocią, zachowując pewną widoczność; wymaga odpowiedniego oprzyrządowania i warunków formowania |
| Tłuczek / Tłuczek | Laminat na bazie aluminium jest formowany na zimno i uszczelniany aluminiową pokrywą | Nieprzejrzysty | Silna bariera dla wilgoci i światła, gdy jest nienaruszona; zazwyczaj wymaga większej przestrzeni do formowania i starannego oprzyrządowania do formowania na zimno |
Co właściwie pokazują dane dotyczące stabilności?
Opublikowane badanie Allinsona, Dansereau, i Sakr przetestowali specyficzny preparat w postaci tabletek wrażliwych na wilgoć podczas przyspieszonego przechowywania w temp 40°C i 75% wilgotność względną przez sześć miesięcy. Pozostały test na obecność narkotyków był 84% w blistrach PCV, 91% w cyklicznych blistrach olefinowych, 97% w blistrach Aclar, I 100% w blistrach aluminiowych formowanych na zimno. Zmierzone wartości przenikania pojemnika wyniosły: 0.259, 0.040, 0.008, I 0.001 mg na blister na dzień, odpowiednio, dla badanych konfiguracji.
Liczby są produktem- i specyficzne dla testu - a nie uniwersalne oceny materiałów, przewidywany okres trwałości, lub oświadczenia dotyczące wydajności konkretnej maszyny blistrowej. Wspierają porównywanie stabilność zapakowanego produktu, nie tylko specyfikacje folii.
Jakość formowania jest częścią wydajności bariery
Doskonałe właściwości barierowe folii nie mogą zrekompensować pękniętych ubytków lub zanieczyszczonych uszczelek. Folie przezroczyste mogą tracić grubość ścianki podczas głębokiego termoformowania; Laminaty formowane na zimno można naprężać w ostrych narożnikach. Sprawdź wnęki i kołnierze; sprawdzić integralność i stabilność. Wybór materiału opakowaniowego i rozwój procesu należy oceniać łącznie.
Gdzie używane są laboratoryjne maszyny do pakowania w blistry?
Główne zastosowania to farmaceutyczny r&D, kontrola materiałów opakowaniowych, badania stabilności, przygotowanie badania klinicznego, oraz rozwój opakowań małoseryjnych. Wymagania dotyczące dokumentacji różnią się w zależności od aplikacji.
Rozwój receptur i opakowań
Zespoły programistów porównują wymiary wgłębień tabletek okrągłych i podłużnych, ocenić, czy kapsułka pasuje bez kompresji, oraz kombinacje folii ekranowej i pokrywy. Zamiast zmieniać głębokość formy, użyj zdefiniowanego eksperymentu, tworzywo, i temperaturę zgrzewania bez śledzenia ich skutków. Zapisuj wady, odrzuca, wykorzystanie materiału, i ustawienia.
Badania stabilności i pakiety badań klinicznych
Badania stabilności badają, w jaki sposób leku w proponowanym systemie zamykania pojemnika zachowuje się z biegiem czasu. Mam pytanie 1A(R2) zapewnia ramy dla formalnych danych dotyczących stabilności wspierających rejestrację odpowiednich produktów leczniczych. Krótkie próby laboratoryjne nie mogą zastąpić określonego protokołu stabilności.
Opakowanie do badań klinicznych wprowadza dodatkowe kontrole tożsamości produktu, identyfikowalność partii, etykietowanie, zapobieganie zanieczyszczeniom, i zgodność z przepisami. Maszyna laboratoryjna może pomóc w opracowaniu lub przygotowaniu formatów próbnych, jednak jego rozmiar lub konstrukcja ze stali nierdzewnej sama w sobie nie stanowi o przydatności GMP dla badanych produktów leczniczych.
Tabletki, Kapsułki, i wyspecjalizowane małe partie
Dla opakowanie blistrowe tabletek, sprawdź luz wnęki, karmienie, i uszczelnienie chronią krawędzie i powłokę tabletki. Dla opakowanie blistrowe kapsułek, weź pod uwagę wymiary skorupy, orientacja, ekspozycja na ciepło, oraz ryzyko odkształcenia lub uwięzienia kapsułki w obszarze uszczelnienia. Małe partie mogą również wspierać rozwój opakowań dla nietypowych wymiarów postaci dawkowania, pod warunkiem tego narzędzia, przybory, i kontrole procesu są odpowiednie.
Czy wyniki laboratoryjnego pakowania blistrowego można wykorzystać w produkcji masowej??
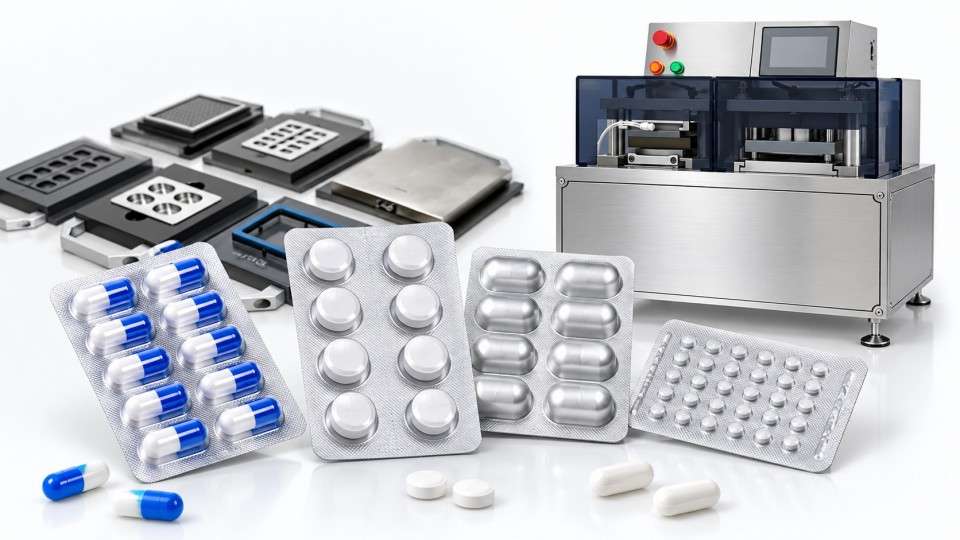
Wyniki badań laboratoryjnych mogą pomóc w opracowaniu komercyjnych opakowań blistrowych, nie mogą jednak zastąpić prób na linii produkcyjnej, kwalifikacja sprzętu, lub walidację procesu. Porównania materiałowe, wstępne projekty ubytków, obserwacje usterek, a odpowiednie metody badawcze stanowią wiedzę, którą można przenieść. Wartości zadane maszyny nie są przesyłane automatycznie.
| Czynnik | Sprzęt laboratoryjny | Przemysłowa linia do pakowania blistrowego | Co należy sprawdzić podczas zwiększania skali |
| Główny cel | Elastyczne próby i ograniczona liczba próbek | Powtarzająca się produkcja komercyjna | Czy wyniki prób pozostają istotne przy prędkości produkcyjnej |
| Ogrzewanie i uszczelnianie | Mniejsze narzędzia, często przerywana praca | Różna masa narzędziowa, kontakt i przenikanie ciepła | Rzeczywisty rozkład temperatury uszczelnienia, ciśnienie i czas przebywania |
| Formowanie i transport wstęgowy | Krótkie biegi, możliwa obsługa wspomagana | Szybsze podawanie folii i kontrola napięcia | Konsystencja wnęki, rębnia, fałdowanie, rejestracja |
| Dowody jakości | Testy wykonalności i udokumentowane próbki | Rutynowe kontrole i inspekcje kwalifikowane | Strategia próbkowania, wady, integralność i zatwierdzone limity |
Co należy przenieść — i ponownie przetestować?
Praktyczny pakiet transferowy zawiera wybrane materiały do formowania i zamykania, rysunek wnęki, ustawienia deweloperskie, zidentyfikowane tryby awarii, wyniki próbek próbnych, i metody badań. Inżynierowie produkcji muszą ustalić nowe okno operacyjne dla formowania, opieczętowanie, prędkość sieci, i inspekcja.
GMP UE Załącznik 15, sekcje 7.1–7.2, w szczególności uznaje, że parametry maszyny pakującej mogą wpływać na integralność opakowania, i wymaga kwalifikacji w zdefiniowanych zakresach odpowiednich parametrów, takich jak temperatura, prędkość maszyny, i ciśnienie uszczelniające. Wniosek jest operacyjny: zachować dokumentację laboratoryjną, ale kwalifikuje proces komercyjny na własnym sprzęcie.
Jak wybrać odpowiednią laboratoryjną maszynę do pakowania w blistry?
Wybierz laboratoryjna maszyna do pakowania blistrowego według celu testu, Kompatybilność materialna, i wymagane dowody jakości – a nie ślad lub reklamowany wynik.
Sprawdź materiały, Formaty, i najpierw oprzyrządowanie
Potwierdź dokładne wstęgi formujące i folie pokrywające, w tym PCV/Aluminium, Tłuczek / Tłuczek, oraz wszelkie laminaty specjalistyczne. Formowanie na zimno wymaga odpowiednich form i podawania materiału. Sprawdź obszar formowania, układ karty, głębokość jamy, szerokość kołnierza, oraz klirens tabletek lub kapsułek. Nominalny obszar formowania nie jest użytecznym obszarem kieszeni.
Projekty z wieloma wgłębieniami wymagają zmian w oprzyrządowaniu. Zapytaj, czy formowanie, opieczętowanie, i narzędzia tnące można wymieniać niezależnie, oraz czy żądania zmiany obejmują dostosowanie, ogrzewanie, plomby testowe, i kontrole jakości. Szybka wymiana formy nie gwarantuje szybkiego zatwierdzenia próbki.
Sprawdź kontrolę uszczelnienia i powtarzalność testu
Sprawdź, które parametry są rzeczywiście regulowane i rejestrowane: nastawa temperatury i miejsce pomiaru, ciśnienie lub siła uszczelniająca, czas przebywania, i obsługa receptur. Sprawdź równomierny kontakt na uszczelce. Przetestuj przeznaczone folie i folie pod kątem wad uszczelnienia, wytrzymałość, przeciek, lub ochrona przed wilgocią. Powtarzalność ma znaczenie nie tylko dla jednej atrakcyjnej próbki.
Sprawdź także czyszczenie, strzegący, narzędzia, obróbka, I Dokumentacja IQ/OQ/PQ gdzie jest to wymagane. Przydatność do użytku klinicznego należy ustalić w oparciu o rzeczywisty system jakości zakładu i obowiązki regulacyjne.
Przykład maszyny kompaktowej
Ruida Packing Laboratoryjna maszyna pakująca blister LDPP-140H obsługuje opakowania z PVC/Alu i Alu/Alu na tabletki i kapsułki. Oferuje maksymalną powierzchnię formowania 110 × 120 mm i modułowe oprzyrządowanie umożliwiające szybką zmianę formatu.
Podczas oceny laboratoryjnego sprzętu blistrowego, priorytetowo traktuj kompatybilność materiałową, wymiary wnęki, jakość uszczelnienia, i powtarzalne wyniki testów w odniesieniu do wielkości maszyny lub reklamowanej prędkości.
Odpowiednia maszyna laboratoryjna powinna wytwarzać niezawodne próbki opakowań i przydatne dane procesowe przed próbami produkcyjnymi na większą skalę.
Często zadawane pytania
Co to jest laboratoryjna maszyna do pakowania blistrowego?
Jest to maszyna małoseryjna służąca do formowania, wypełnić, foka, i pocięte blistry do celów opracowywania i testowania produktów farmaceutycznych. Poziomy automatyzacji są różne, a niektóre etapy ładowania produktu są wykonywane ręcznie.
Czy ręczna maszyna pakująca w blister jest tym samym, co maszyna stołowa?
NIE. Podręcznik opisuje udział operatora; blat opisuje rozmiar fizyczny. Kompaktowa maszyna może nadal kontrolować formowanie i zgrzewanie, podczas gdy operator ładuje tabletki lub kapsułki.
Czy laboratoryjne maszyny blistrowe mogą pakować kapsułki i tabletki?
Tak, jeśli wymiary wnęki, obróbka, metoda karmienia, i konfiguracja uszczelnienia odpowiadają kapsułce. Sprawdź prześwit skorupy i ryzyko deformacji w zależności od rzeczywistego formatu kapsułki.
Czy Alu/Alu jest zawsze lepsze niż PVC/Alu??
NIE. Formowane na zimno Alu/Alu zapewnia silną ochronę przed światłem i wilgocią, gdy opakowanie jest prawidłowo uformowane i uszczelnione, ale koszty materiałów, widoczność, tworząca przestrzeń, i stabilność produktu również mają znaczenie.
Czy mocne zamknięcie blistra świadczy o szczelności opakowania??
NIE. Wytrzymałość uszczelnienia mierzy odporność na separację; integralność uszczelnienia dotyczy wycieków. Użyj odpowiedniego, kwalifikowanych testów integralności, jeżeli należy wykazać tę właściwość.
Czy laboratoryjna maszyna blistrowa może wytwarzać opakowania do badań klinicznych?
Może wspierać działania związane z pakowaniem klinicznym, jeśli jest to sprzęt, obiekt, dokumentacja, procesy, i obowiązujące kontrole GMP spełniają wymagania projektu. Sam rozmiar blatu laboratoryjnego nie gwarantuje zgodności.
Czy laboratoryjne ustawienia uszczelnień można skopiować na maszynę przemysłową??
Nie bez oceny. Geometria narzędzia, przenikanie ciepła, ciśnienie uszczelniające, prędkość maszyny, i transport filmu różnią się. Opracuj i zakwalifikuj zakres operacyjny specyficzny dla produkcji.
Referencje
- Europejska Agencja Leków. Mam pytanie 1A(R2): Testowanie stabilności nowych substancji i produktów leczniczych.
- Komisja Europejska. Załącznik GMP UE 15: Kwalifikacja i walidacja, sekcja 7.
- Międzynarodowy ASTM. ASTM F88/F88M-23: Wytrzymałość uszczelnienia elastycznych materiałów barierowych.
- Allinsona, J. G., Dansereau, R. J., i Sakr, A. (2001). Wpływ opakowania na stabilność związku wrażliwego na wilgoć. International Journal of Pharmaceutics.
- Millfielda, L., i in. (2012). Wpływ grubości lakieru zgrzewanego na jakość opakowań blistrowych. Europejski dziennik nauk farmaceutycznych.