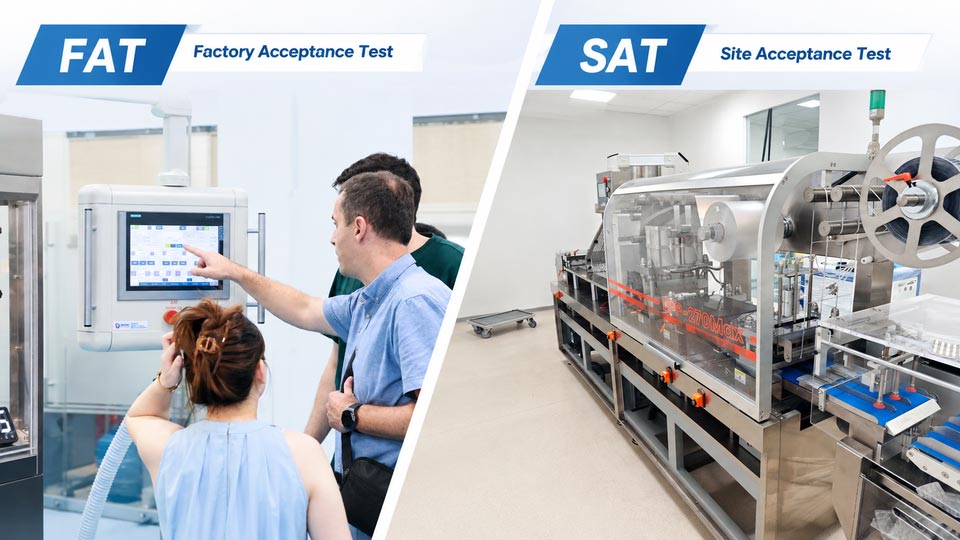
FAT en SAT zijn zowel gebruikelijke als belangrijke acceptatieprocedures.
Invoering
Bij het investeren in farmaceutische verpakkingsapparatuur, klanten moeten doorgaans twee belangrijke verificatiefasen voltooien: Fabrieksacceptatietest (VET) en site-acceptatietest (ZA). Normaal gesproken voltooit de leverancier FAT in zijn eigen fabriek voordat hij de verzending van de apparatuur naar de klant regelt. SAT begint nadat de apparatuur is geïnstalleerd en aangesloten op de productielocatie van de klant.
Beide tests zijn veel voorkomende stappen in projecten voor farmaceutische apparatuur. Ze helpen bevestigen of de machine aan de technische eisen voldoet, productieverwachtingen, en overeengekomen acceptatienormen.
Veel klanten willen begrijpen hoe FAT en SAT verschillen tijdens een farmaceutisch apparatuurproject. Waarom zijn beide tests nodig?? Moet de cliënt beide procedures bijwonen?? Wie moet betalen voor testen?, reis, installatie, en inbedrijfstellingskosten?
Dit artikel vergelijkt FAT en SAT vanuit verschillende aspecten, inclusief testdoelstellingen, reikwijdte van de inspectie, betrokken verantwoordelijkheden, acceptatie eisen, en afwijkingenbeheer.
Belangrijkste opmerkingen
- Fabrieksacceptatietest (VET) verifieert de functies van farmaceutische verpakkingsapparatuur, specificaties, en veiligheidseisen vóór verzending.
- Site-acceptatietest (ZA) bevestigt de prestaties van de apparatuur na installatie onder werkelijke productieomstandigheden.
- Een capsulevulmachine kan na installatie aanpassingen vereisen vanwege de poedereigenschappen, omgeving verandert, en bedrijfsomstandigheden.
- Duidelijke acceptatiecriteria ondersteunen de validatie van farmaceutische verpakkingsapparatuur en verminderen de onzekerheid tijdens het opstarten van de productie.
- Door de juiste afhandeling van afwijkingen kunnen technische teams problemen met de apparatuur identificeren en de inbedrijfstellingsgegevens invullen.
Wat is een fabrieksacceptatietest (VET)?
Een fabrieksacceptatietest (VET) is een verificatieactiviteit die vóór de levering is voltooid, waar de leverancier en klant de prestaties van de machine in de productiefaciliteit beoordelen. Het geeft klanten de mogelijkheid om vóór verzending te controleren of de machine voldoet aan de goedgekeurde technische specificaties en projectvereisten.
Voor farmaceutische verpakkingsapparatuur, FAT is voltooid nadat de productie en montage zijn voltooid. Het basis FAT-proces omvat:
- Beoordeel de specificaties van de apparatuur en de technische documenten.
- Controleer het uiterlijk van de machine, componenten, en configuratie.
- Test de basisfuncties van de machine volgens de FAT-procedure.
- Registreer testresultaten en eventueel geconstateerde afwijkingen.
- Voltooi en keur het definitieve FAT-rapport goed.
Wat is een site-acceptatietest (ZA)?
Een site-acceptatietest (ZA) vindt plaats na installatie in de fabriek van de klant om de werking van de apparatuur onder de omstandigheden ter plaatse te evalueren. Zij controleert of de geïnstalleerde apparatuur voldoet aan de afgesproken acceptatie-eisen voordat deze in reguliere productie gaat.
Voor farmaceutische verpakkingsmachines, SAT vindt meestal plaats na transport, installatie, en eerste inbedrijfstelling. Het basis SAT-proces omvat meestal::
- Bevestig de installatie- en aansluitingsvoorwaarden van de apparatuur.
- Controleer de werking van de machine na installatie.
- Testapparatuur functioneert onder omstandigheden ter plaatse.
- Leg testresultaten en eventuele afwijkingen vast.
- Voltooi en keur het definitieve SAT-rapport goed.
VET versus SAT: Belangrijkste verschillen in acceptatie
Bij de aanschaf van farmaceutische verpakkingsapparatuur, klanten moeten die fabrieksacceptatietest begrijpen (VET) en site-acceptatietest (ZA) verschillende fasen van een uitrustingsproject verifiëren.
Doelverschillen tussen FAT en SAT
Vanuit het perspectief van de klant, FAT en SAT dienen verschillende verificatiedoeleinden tijdens de levenscyclus van de apparatuur. FAT richt zich op het bevestigen of de leverancier de apparatuur volgens de goedgekeurde eisen heeft vervaardigd. SAT richt zich op het bevestigen of de geïnstalleerde apparatuur kan voldoen aan de daadwerkelijke productiebehoeften bij de klant.
Bijvoorbeeld, het PLC-systeem is een van de belangrijke items tijdens de Factory Acceptance Test (VET). Een PLC-probleem dat tijdens FAT wordt aangetroffen, kan vóór transport worden gecorrigeerd. Bijvoorbeeld, de machine stopt mogelijk op een verkeerde positie vanwege een fout in het bewegingsvolgprogramma.
Als deze problemen worden ontdekt nadat de apparatuur bij de fabriek van de klant is aangekomen, de impact kan veel groter worden. Het kan zijn dat de klant aanvullende technische ondersteuning nodig heeft, probleemoplossing op afstand, of een servicebezoek op locatie. Het productie-installatieschema kan ook worden uitgesteld omdat de machine de inbedrijfstelling pas kan voltooien als het probleem is opgelost.
Site-acceptatietest (ZA) verifieert of de apparatuur kan functioneren onder de daadwerkelijke productieomstandigheden van de klant.
Een capsulevuller kan FAT passeren met behulp van standaard testpoeder. Na installatie, de klant kan productiepoeder met verschillende gebruiken stromingseigenschappen. Het materiaal kan de variatie in het vulgewicht beïnvloeden, stabiliteit van poedertoevoer, en machineaanpassing. SAT helpt bevestigen of de apparatuur deze reële productieomstandigheden aankan.
In eenvoudige bewoordingen, FAT antwoordt of de leverancier de apparatuur volgens de afgesproken eisen heeft gebouwd. SAT antwoordt of de geïnstalleerde apparatuur de producten van de klant onder werkelijke fabrieksomstandigheden kan produceren. Beide tests helpen klanten risico's te beheersen voordat ze met commerciële productie beginnen.
Testbereikverschillen tussen FAT en SAT
De reikwijdte van de tests van FAT en SAT kan worden begrepen door eerst te kijken naar wat elke procedure controleert. FAT richt zich op de apparatuur vóór verzending, terwijl SAT zich richt op de geïnstalleerde apparatuur op de productielocatie van de klant.
Wat wordt gecontroleerd tijdens FAT?
Een typische fabrieksacceptatietest (VET) omvat de volgende hoofdgebieden:
1. Voorbereiding van FAT-documenten
De leverancier stelt de FAT-documenten op, terwijl de klant de testvereisten beoordeelt. Typische documenten zijn onder meer:
- Elektrische tekeningen
- Pneumatische diagrammen
- Lijsten met hoofdcomponenten
- Specificaties van apparatuur
- FAT-protocol
2. Verificatie van aangeschafte apparatuur
De opdrachtgever bevestigt dat de te testen apparatuur overeenkomt met de aangeschafte apparatuur, inclusief het model, configuratie, serienummer, capsulegrootte, en geselecteerde opties.
3. Uiterlijk en mechanische structuurinspectie
Het team controleert de machinestructuur en de belangrijkste mechanische componenten, zoals het kader, bewakers, voedingssysteem, doseersysteem, vulstaven, en sluitstation.
4. Controle van elektrisch en regelsysteem
Het team controleert de elektriciteitskast, bedrading, motoren, sensoren, controlesysteem, en andere elektrische componenten tegen de goedgekeurde configuratie.
5. Testen van machinefuncties
De machine wordt bediend om de belangrijkste functies ervan te verifiëren. Voor een capsule vulmachine, dit omvat capsulevoeding, capsule scheiding, poeder dosering, sluiting van de capsule, en capsule-ontlading.
6. Veiligheids- en alarmtesten
Het team verifieert noodstops, veiligheidsdeuren, sensoren, alarmen, en andere gespecificeerde veiligheidsfuncties.
7. Testen van productieprestaties
De apparatuur wordt getoetst aan overeengekomen prestatie-eisen, zoals productiesnelheid, nauwkeurigheid van het vullen, productkwaliteit, afwijzingspercentage, en continu bedrijf.
8. Reiniging en omschakelingscontrole
Indien opgenomen in de FAT-scope, het team controleert de toegang tot het schoonmaken en omschakelingsoperaties, zoals matrijsvervanging en aanpassing van het doseersysteem.
9. Afwijking en hertest
Elk mislukt testonderdeel wordt geregistreerd, gecorrigeerd, en opnieuw getest voordat het uiteindelijke FAT-resultaat wordt bevestigd.
Wat wordt gecontroleerd tijdens SAT?
Een typische site-acceptatietest (ZA) omvat de volgende belangrijke gebieden nadat de apparatuur bij de klant is aangekomen:
1. SAT-document en locatievoorbereiding
De leverancier en opdrachtgever bevestigen dat de benodigde documenten aanwezig zijn, nutsvoorzieningen, productie materialen, testinstrumenten, en personeel staan klaar.
2. Installatieverificatie
Het team controleert de machine-installatie, positie, nivellering, verbindingen, and integration with upstream and downstream equipment.
3. Site Utility Verification
The actual factory conditions are checked, inbegrepen:
- Power supply and frequency
- Perslucht
- Vacuüm
- Aarding
- Utility connections
4. Mechanical and Electrical Check After Installation
The team checks whether transportation or installation caused any loose, beschadigd, displaced, or incorrectly connected components.
5. Machine Function Verification
The team repeats key functional tests at the client’s site to confirm that the machine operates correctly after installation.
6. Actual Production Material Testing
The equipment is tested with the production materials specified in the SAT protocol. For a capsule filler, this can include the client’s capsule shells and actual production powder.
7. Production Performance Verification
The team checks actual production results, including output, nauwkeurigheid van het vullen, productkwaliteit, afwijzingspercentage, and operating stability.
8. Continu lopende test
De machine werkt gedurende de periode die is opgegeven in het SAT-protocol. Het team registreert de output, alarmen, stopt, aanpassingen, en productiegegevens.
9. Reiniging en omschakelingsverificatie
Het team verifieert de reinigings- en omschakelingsprocedures onder de werkelijke omstandigheden ter plaatse.
10. Operatortraining en onderhoudscheck
De leverancier leidt het personeel van de klant op en verifieert de basiswerking, schoonmaak, omschakeling, En onderhoudsprocedures.
11. Afwijking, Opnieuw testen, en definitieve aanvaarding
Problemen op de locatie worden geregistreerd en onderzocht. Na corrigerende actie, de relevante tests worden herhaald voordat het SAT-rapport wordt goedgekeurd.
Nadat we hebben gekeken naar wat elke procedure inhoudt, de belangrijkste verschillen in reikwijdte worden duidelijker:
- Uitrusting versus. Productieomgeving: FAT richt zich vooral op de apparatuur zelf. SAT houdt ook rekening met de productieomgeving en verbonden systemen.
- Leveranciersvoorwaarden vs. Locatievoorwaarden: FAT wordt uitgevoerd onder de door de leverancier voorbereide testomstandigheden. SAT verifieert de prestaties onder het werkelijke vermogen van de klant, gecomprimeerde lucht, leeg, en installatievoorwaarden.
- Apparatuurfuncties vs. Productieprestaties: FAT bevestigt dat de ontworpen machinefuncties correct werken. SAT legt meer nadruk op de daadwerkelijke productie-output, nauwkeurigheid van het vullen, productkwaliteit, en stabiliteit.
- Testmaterialen vs. Productie materialen: FAT gebruikt de materialen en omstandigheden die voor de fabriekstest zijn gedefinieerd. SAT richt zich meer op de materialen en omstandigheden die nodig zijn voor de productie van de klant.
- Verificatie vóór verzending vs. Locatiegereedheid: FAT bevestigt vóór verzending dat de apparatuur aan de overeengekomen eisen voldoet. SAT bevestigt dat de geïnstalleerde apparatuur klaar is voor productie bij de klant.
| Toepassingsgebied testen | Fabrieksacceptatietest (VET) | Site-acceptatietest (ZA) |
|---|---|---|
| Hoofdfocus | Ontwerp van apparatuur en goedgekeurde vereisten | Werkelijke productietoepassing |
| Object testen | Apparatuur zelf | Apparatuur + fabrieksomstandigheden + productie materialen |
| Configuratie | Controleer het machinemodel en de geselecteerde functies | Controleer of de geïnstalleerde apparatuur voldoet aan de productiebehoeften |
| Machinefuncties | Controleer ontworpen functies | Controleer functies tijdens echte productie |
| Controlesysteem | Controleer HMI, parameters, sensoren, en alarmen | Bevestig de werking met productievereisten |
| Nutsvoorzieningen | Beperkte controle | Controleer de macht, lucht, leeg, en omstandigheden ter plaatse |
| Materialen | Testomstandigheden of overeengekomen materialen | Feitelijke productiematerialen van de klant |
| Prestatie | Functionele bevestiging | Bevestiging van productieprestaties |
Verantwoordelijkheidsverschillen tussen FAT en SAT
De verantwoordelijkheden van leveranciers en klanten zijn verschillend tijdens de Factory Acceptance Test (VET) en site-acceptatietest (ZA).
Verantwoordelijkheden van leveranciers tijdens FAT
Tijdens fabrieksacceptatietest (VET), de leverancier is hoofdzakelijk verantwoordelijk voor het voorbereiden van de apparatuur en het voltooien van de vereiste verificatie vóór verzending.
De verantwoordelijkheden van de leverancier omvatten onder meer:
- Het voorbereiden van de FAT-procedure, controlelijst testen, en acceptatiedocumenten;
- Het verstrekken van de apparatuurspecificaties en overeengekomen testnormen;
- Het voorbereiden van de testomgeving en de noodzakelijke testomstandigheden;
- Het bedienen van de apparatuur volgens de goedgekeurde FAT-procedure;
- Het registreren van testresultaten en het afhandelen van eventuele afwijkingen tijdens het testen;
- Het doorvoeren van aanpassingen of correcties als de apparatuur niet voldoet aan de acceptatiecriteria.
Verantwoordelijkheden van de klant tijdens FAT
Tijdens fabrieksacceptatietest (VET), de opdrachtgever richt zich vooral op review, bevestiging, en goedkeuring.
De verantwoordelijkheden van de klant omvatten:
- Het beoordelen van de FAT-procedure en acceptatiecriteria vóór het testen;
- Controleren of de apparatuurconfiguratie aansluit bij de aanschafvereisten;
- Beoordelen van testresultaten en afwijkingsregistraties;
- Het bevestigen of de apparatuur voldoet aan de overeengekomen acceptatie-eisen;
- Goedkeuren van het FAT-rapport vóór verzending.
Verantwoordelijkheden van leveranciers tijdens SAT
Tijdens de site-acceptatietest (ZA), de leverancier moet de installatie ondersteunen, inbedrijfstelling, en productieverificatie bij de klant.
De verantwoordelijkheden van de leverancier omvatten onder meer:
- Ondersteunende apparatuur Installatie en inbedrijfstelling;
- Controle van de werking van de machine na verbinding met nutsvoorzieningen op de locatie;
- Aanpassen van machineparameters volgens productievereisten;
- Ondersteuning van productieproeven met echte materialen;
- Het oplossen van technische problemen gevonden tijdens SAT;
- Het voorzien van corrigerende acties en het voltooien van de afhandeling van afwijkingen.
Voor complexe problemen die niet ter plaatse opgelost kunnen worden, de leverancier moet overleggen met zijn technisch team of productiefaciliteit voor verdere analyse.
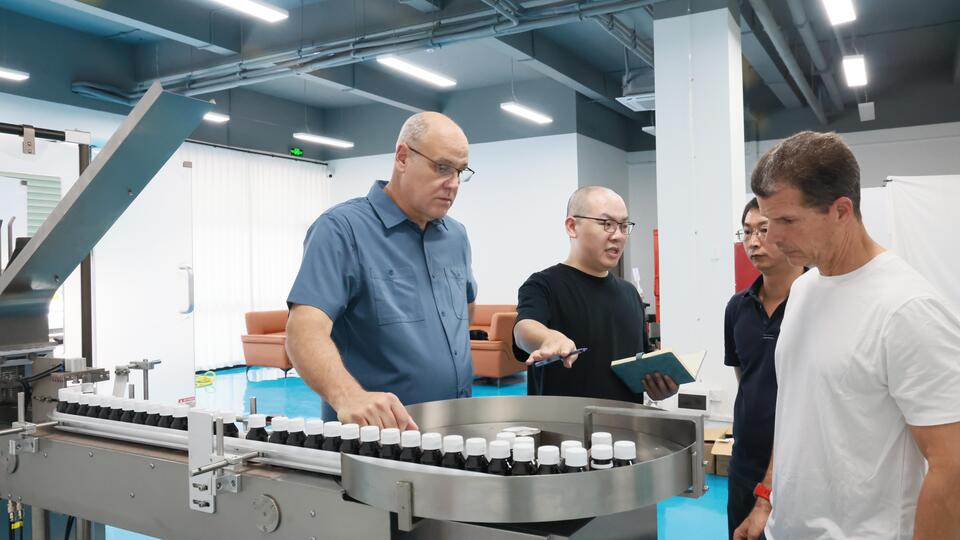
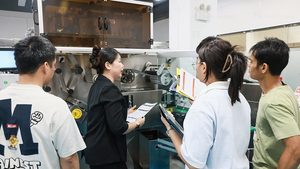
Fabrieksacceptatietest (VET) is een belangrijke apparatuurvalidatiestap voor farmaceutische verpakkingsmachines
Verantwoordelijkheden van de klant tijdens SAT
Tijdens de site-acceptatietest (ZA), de klant is verantwoordelijk voor het voorbereiden van de daadwerkelijke productieomstandigheden en het deelnemen aan het verificatieproces.
De verantwoordelijkheden van de klant omvatten:
- Het voorbereiden van de benodigde hulpprogramma's, zoals stroomvoorziening, gecomprimeerde lucht, en vacuüm;
- Ter beschikking stellen van productiematerialen en verpakkingsmaterialen;
- Het regelen van opgeleide operators en productiepersoneel;
- Deelnemen aan machinecontroles;
- Bevestigen van productkwaliteit en productievereisten;
- SAT-resultaten beoordelen en het definitieve SAT-rapport goedkeuren.
| Verantwoordelijkheidsgebied | Fabrieksacceptatietest (VET) | Site-acceptatietest (ZA) |
|---|---|---|
| Voorbereiding van de proef | Leverancier stelt FAT-procedure en documenten op | Leverancier en klant bereiden zich samen voor |
| Testomstandigheden | Leverancier zorgt voor testomstandigheden | Klant zorgt voor fabrieksomstandigheden en productiematerialen |
| Machinebediening | Ingenieurs van leveranciers bedienen en testen apparatuur | De leverancier ondersteunt de productieactiviteiten van de klant |
| Technische ondersteuning | Leverancier handelt testproblemen af | Leverancier ondersteunt installatie en inbedrijfstelling |
| Resultaatbeoordeling | Klant beoordeelt FAT-resultaten | Klant bevestigt productieacceptatie |
| Documentgoedkeuring | Klant tekent FAT-rapport | Klant tekent SAT-rapport |
| Hoofdverantwoordelijkheid | Bevestig de productiekwaliteit van de apparatuur | Bevestig de productiegereedheid van de apparatuur |
Acceptatiecriteria Verschillen tussen FAT en SAT
De acceptatiecriteria definiëren de vereisten die worden gebruikt om te bepalen of apparatuur slaagt of faalt tijdens de acceptatietests van apparatuur. De criteria worden doorgaans overeengekomen voordat de test begint en zijn opgenomen in documenten zoals technische specificaties, FAT-protocollen, SAT-protocollen, en projectovereenkomsten.
Voor beide fabrieksacceptatietests (VET) en site-acceptatietest (ZA), twee belangrijke onderdelen moeten duidelijk worden gedefinieerd: het bemonsteringsplan en de acceptatiecriteria. In het bemonsteringsplan wordt uitgelegd hoe de testgegevens worden verzameld. In de acceptatiecriteria wordt uitgelegd welke resultaten als acceptabel worden beschouwd.
Bemonsteringsplanverschillen tussen FAT en SAT
In het bemonsteringsplan wordt vastgelegd wanneer monsters worden verzameld, hoeveel monsters worden getest, en welke parameters worden geëvalueerd tijdens de Factory Acceptance Test (VET) en site-acceptatietest (ZA).
Tijdens fabrieksacceptatietest (VET), het bemonsteringsplan is voornamelijk bedoeld om de prestaties van de apparatuur vóór verzending te verifiëren.
Normaal gesproken voltooit de leverancier eerst de aanpassing van de machine. Bijvoorbeeld, nadat de capsulevulmachine een stabiele werking heeft bereikt, ingenieurs beginnen met het verzamelen van monsters volgens de goedgekeurde FAT-procedure.
Een typisch FAT-bemonsteringsplan kan het volgende omvatten::
- Continue looptijd: 30–120 minuten;
- Bemonsteringsinterval: elke 10-15 minuten;
- Monsterhoeveelheid: 20–50 capsules op elk monsterpunt.
Tijdens de site-acceptatietest (ZA), het bemonsteringsplan komt dichter bij de werkelijke productieomstandigheden. Klant en leverancier beoordelen de apparatuur met behulp van de eigen productieomgeving en materialen van de klant.
Een typisch SAT-bemonsteringsplan kan omvatten::
- Continue productieproef: 4–8 uur;
- Bemonsteringsinterval: elke 30-60 minuten;
- Monsterhoeveelheid: 50–100 capsules op elk monsternamepunt.
Acceptatiecriteria Verschillen tussen FAT en SAT
FAT- en SAT-acceptatievereisten worden doorgaans vastgesteld op basis van dezelfde goedgekeurde technische specificaties en projectovereenkomsten.
Voor een capsulevulmachine, zowel capsulevuller FAT als capsulevuller SAT kunnen controleren:
- capsule scheiding;
- werking van het doseersysteem;
- capsulevergrendeling;
- nauwkeurigheid van het vullen;
- productie-output;
- afwijzingspercentage.
Tijdens de site-acceptatietest (ZA), dezelfde acceptatie-items worden meestal opnieuw gecontroleerd, maar de eisen zijn strenger omdat SAT zich richt op productiestabiliteit.
Bijvoorbeeld, de capsulevulmachine SAT heeft mogelijk een langer bemonsteringsplan en een langere productieverificatieperiode nodig. SAT richt zich niet alleen op het behalen van de beoogde productiesnelheid; ook wordt gecontroleerd of de apparatuur tijdens de vereiste productieproef consistent kan werken.
De strengere SAT-acceptatiecriteria kunnen omvatten:
- stabiele productie-output over een langere testperiode;
- consistente vulnauwkeurigheid;
- aanvaardbaar afwijzingspercentage;
- beperkte productieonderbrekingen;
- stabiele werking van de machine zonder frequente aanpassingen.
| Acceptatiecriteria | VET | ZA |
|---|---|---|
| Belangrijkste vraag | Is de apparatuur gebouwd volgens de eisen? | Kan de apparatuur correct produceren bij de klant?? |
| Standaard basis | URS, specificatie, technische overeenkomst | Productie-eisen, procesvereisten |
| Materiaal | Testmateriaal | Werkelijk productiemateriaal |
| Testduur | 30–120 minuten | 4–8 uur |
| Prestatiegerichtheid | Machinecapaciteit | Productiestabiliteit |
| Voorbeeld voor capsulevuller | Vulfunctie en machinenauwkeurigheid | Vulconsistentie en commerciële productie |
Afwijkingafhandeling tijdens FAT en SAT
Tijdens acceptatie van farmaceutische verpakkingsapparatuur, Het kan zijn dat het testresultaat bij de eerste poging niet altijd voldoet aan de afgesproken eisen. Wanneer het daadwerkelijke resultaat niet overeenkomt met de goedgekeurde acceptatiecriteria, het probleem moet als afwijking worden geregistreerd.
Afhandeling van afwijkingen is het proces waarbij het probleem wordt geïdentificeerd, het analyseren van de grondoorzaak, corrigerende maatregelen toepassen, en het opnieuw verifiëren van het resultaat totdat de afwijking is gesloten.
Hoe FAT-afwijkingen worden gecorrigeerd
Tijdens fabrieksacceptatietest (VET), als de apparatuur niet aan de overeengekomen eisen voldoet, de afwijking moet vóór verzending worden geregistreerd en gecorrigeerd.
Bijvoorbeeld, een capsulevulmachine FAT kan tijdens het testen een afwijking in het vulgewicht identificeren. Indien het gemeten vulgewicht niet voldoet aan de afgesproken eis, ingenieurs moeten de mogelijke oorzaken controleren, zoals:
- aanpassing van het doseersysteem;
- toestand van poedervoeding;
- instellingen voor vulparameters;
- mechanische uitlijning.
Na het identificeren van de oorzaak, de leverancier mag het vulsysteem aanpassen, machineparameters optimaliseren, of correcte mechanische posities. Nadat de aanpassingen zijn voltooid, de capsulevulmachine ondergaat opnieuw een test volgens het goedgekeurde FAT-protocol.
De afwijking kan pas worden gesloten nadat het hertestresultaat voldoet aan de overeengekomen FAT-acceptatiecriteria.
Het uiteindelijke FAT-afwijkingsrecord van de capsulevulmachine moet bevatten:
- afwijking beschrijving;
- analyse van de hoofdoorzaak;
- corrigerende actie;
- resultaat opnieuw testen;
- definitieve goedkeuring.
Hoe SAT-problemen worden opgelost
Voor ZA, de eerste stap is om niet aan te nemen dat de apparatuur een fabricageprobleem heeft. De monteurs van de klant en de leverancier moeten vaststellen of de afwijking door de machine wordt veroorzaakt, installatievoorwaarden, productie materialen, of terreinvoorzieningen.
Bijvoorbeeld, tijdens de inbedrijfstelling van de capsulevuller, de cliënt kan merken dat de capsules tijdens SAT niet correct kunnen worden gescheiden.
Hetzelfde probleem kan in verschillende stadia verschillende oorzaken hebben.
Tijdens VET, Problemen met het scheiden van capsules kunnen hiermee verband houden:
- machine-aanpassing;
- mechanisme voor het scheiden van capsules;
- uitlijning van componenten.
Echter, tijdens ZA, hetzelfde probleem met het scheiden van capsules kan worden veroorzaakt door de productieomgeving van de klant, zoals:
- onvoldoende vacuümdruk;
- onstabiele persluchttoevoer;
- onjuiste aansluiting op het elektriciteitsnet.
De ingenieur van de leverancier moet de omstandigheden ter plaatse controleren, bevestig de vacuüm- en luchttoevoerparameters, en identificeer de werkelijke oorzaak voordat u corrigerende maatregelen toepast.
Als het probleem ter plaatse kan worden opgelost, de ingenieur van de leverancier en het klantenteam kunnen de aanpassing direct voltooien.
Als de afwijking niet kan worden opgelost door het team ter plaatse, het probleem moet worden geëscaleerd naar de technische afdeling van de fabrikant. De klant en de technici ter plaatse moeten hierin voorzien:
- afwijking registreert;
- bedrijfsgegevens van de machine;
- alarminformatie;
- testresultaten.
Het technische team van de fabrikant kan het probleem vervolgens analyseren en verdere oplossingen bieden, zoals parameteraanpassing, technische begeleiding, software-aanpassing, of vervangende onderdelen.
Zodra corrigerende maatregelen zijn geïmplementeerd, de apparatuur moet opnieuw worden beoordeeld op basis van de goedgekeurde SAT-vereisten. De afwijking kan pas worden gesloten nadat de apparatuur aan de overeengekomen eisen voldoet.
Daarom, SAT is een test van de technische capaciteiten van de fabrikant. Klanten moeten een ervaren fabrikant van farmaceutische verpakkingsapparatuur kiezen, zoals Ruida-verpakking, ER IS, Syntegon, en Uhlmann, met sterk VET, ZA, en ervaring met inbedrijfstelling.
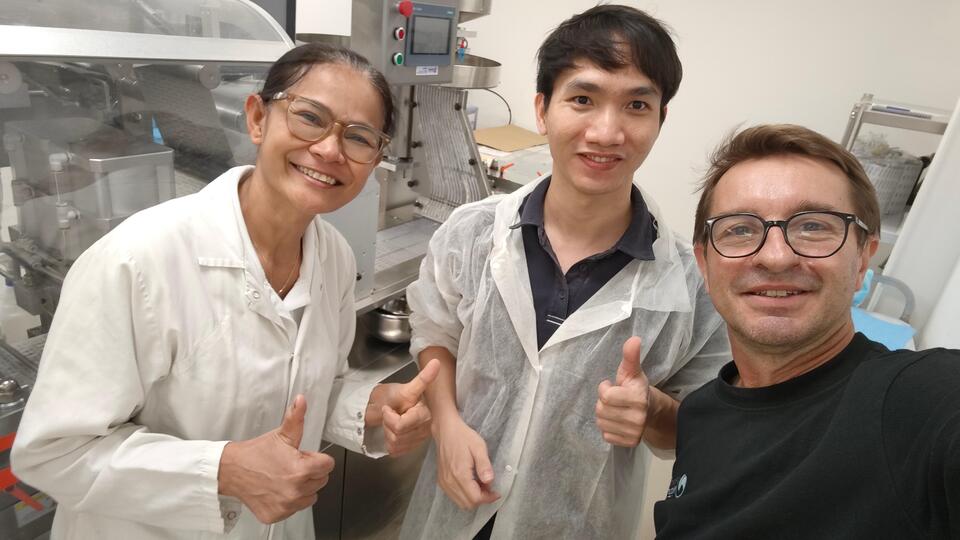
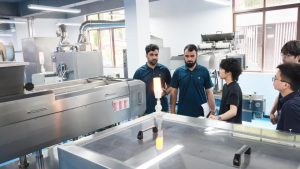
Ruida heeft ruime ervaring met Site Acceptance Testen (ZA) en inbedrijfstelling van apparatuur
Kwalificatiedocumenten en wettelijke vereisten voor farmaceutische apparatuur
Zodra FAT en SAT zijn voltooid, Farmaceutische fabrikanten moeten nog steeds presteren kwalificatieactiviteiten voor apparatuur om te documenteren dat de machine hun productie- en kwaliteitsnormen ondersteunt.
Voor farmaceutische verpakkingsapparatuur, gemeenschappelijke kwalificatiedocumenten omvatten:
- DQ (Ontwerpkwalificatie);
- IQ (Installatiekwalificatie);
- OK (Operationele kwalificatie);
- PQ (Prestatiekwalificatie).
Tijdens het project, de fabrikant van de apparatuur levert doorgaans blanco kwalificatiesjablonen, specificaties van de apparatuur, tekeningen, handleidingen, en technische gegevens. Het kwaliteitsteam van de klant voltooit en keurt de kwalificatiedocumenten goed volgens zijn eigen validatieprocedures en productievereisten.
DQ, IQ, OK, en PQ: Gemeenschappelijke kwalificatiedocumenten voor farmaceutische apparatuur
DQ (Ontwerpkwalificatie) wordt voltooid tijdens de ontwerpfase van de apparatuur voordat de productie begint. Het bevestigt dat het ontwerp van de apparatuur voldoet aan de eisen van de klant, inbegrepen:
- configuratie van apparatuur;
- productiecapaciteit;
- productvereisten;
- materiële eisen;
- GMP-gerelateerde eisen.
IQ (Installatiekwalificatie) wordt voltooid nadat de apparatuur bij de fabriek van de klant is aangekomen en de installatie is voltooid. Het verifieert dat de machine-installatie voldoet aan de opgegeven projectvoorwaarden.
IQ-documenten dekken meestal:
- bevestiging van het uitrustingsmodel;
- installatie locatie;
- elektrische aansluiting;
- persluchtaansluiting;
- vacuüm aansluiting;
- apparatuur documenten.
OK (Operationele kwalificatie) wordt voltooid na installatiekwalificatie. Er wordt gecontroleerd of de apparatuur goed functioneert binnen de gedefinieerde bedrijfsparameters.
OQ-documenten dekken meestal:
- machinefuncties;
- operationele parameters;
- alarmfuncties;
- veiligheidssystemen;
- controle functies.
PQ (Prestatiekwalificatie) wordt voltooid na IQ en OQ wanneer de apparatuur klaar is voor productieverificatie. Het bevestigt dat de apparatuur onder feitelijke bedrijfsomstandigheden consistent de vereiste productieprestaties kan behalen.
PQ-documenten evalueren meestal:
- productie-output;
- productkwaliteit;
- nauwkeurigheid van het vullen;
- productiestabiliteit;
- herhaalbaarheid.
21 CFR-onderdeel 211 Vereisten voor farmaceutische apparatuur die op de Amerikaanse markt wordt gebruikt
Bij de aanschaf van farmaceutische apparatuur voor de Amerikaanse markt, Kopers moeten ervoor zorgen dat de apparatuur aan hun wettelijke en kwaliteitseisen kan voldoen.
Voor apparatuur zoals capsulevulmachines en tabletpersmachines, Farmaceutische bedrijven moeten hun eigen nalevingsprocedures voltooien in overeenstemming met de toepasselijke regelgeving, inclusief FDA cGMP-vereisten onder 21 CFR Part 211. De koper is ervoor verantwoordelijk dat zijn productieproces wordt gewaarborgd, kwaliteitssysteem, en het gebruik van apparatuur voldoen aan deze eisen.
Conclusie
FAT en SAT zijn essentiële verificatiestappen tijdens een project voor farmaceutische verpakkingsapparatuur. FAT helpt klanten vóór verzending te verifiëren dat de apparatuur aan de afgesproken technische eisen voldoet, terwijl SAT bevestigt dat de geïnstalleerde apparatuur correct kan werken onder feitelijke productieomstandigheden.
Hoewel FAT en SAT verschillende doeleinden hebben, beide vereisen duidelijke acceptatiecriteria, goede testprocedures, en effectieve afhandeling van afwijkingen. Een volledig acceptatieproces helpt potentiële problemen eerder te identificeren en ondersteunt een soepelere opstart van de productie.
Voor farmaceutische apparatuur zoals capsulevulmachines en tabletpersmachines, acceptatie van apparatuur is slechts een onderdeel van het volledige projectproces. Kwalificatie documenten, technische gegevens, en regelgevende ondersteunende documenten helpen klanten ook bij het voltooien van hun interne validatieprocedures.
Daarom, bij het selecteren van een fabrikant van farmaceutische apparatuur, kopers moeten niet alleen rekening houden met de machineprestaties en productiecapaciteit, maar ook met de ervaring van de leverancier op het gebied van FAT, ZA, inbedrijfstelling, en ondersteuning voor validatie van farmaceutische apparatuur. Een fabrikant met volledige projectervaring kan een betere technische samenwerking bieden gedurende de gehele levenscyclus van de apparatuur, van fabriekstests tot de uiteindelijke productie.
FAQ
Wat is het verschil tussen FAT en SAT?
Voordat de apparatuur de fabriek van de leverancier verlaat, FAT wordt uitgevoerd om de voltooide machine en de vereiste functies ervan te beoordelen. De test bevestigt dat de machineconfiguratie, operationele functies, en technische vereisten komen overeen met de goedgekeurde projectdocumenten.
Site-acceptatietest (ZA) vindt plaats zodra de apparatuur op de productielocatie van de klant is geïnstalleerd. Het doel van SAT is om te bevestigen dat de geïnstalleerde machine de vereiste prestaties kan leveren in de productieomgeving van de klant.
Waarom is VET belangrijk voor farmaceutische apparatuur?
Een acceptatietest voor farmaceutische apparatuur helpt klanten de prestaties van de apparatuur vóór verzending te bevestigen.
Tijdens de FAT-procedure, de leveranciers- en klantcontrolemachinefuncties, specificaties, en acceptatievereisten. Eventuele problemen die tijdens de FAT worden vastgesteld, kunnen doorgaans bij de leverancier worden opgelost voordat de machine naar de klant wordt getransporteerd.
Wat moet worden getest tijdens een capsulevulmachine FAT?
Een capsulevulmachine FAT is een formele acceptatietest voor farmaceutische apparatuur die vóór verzending wordt uitgevoerd. Hierbij wordt gecontroleerd of de capsulevulapparatuur voldoet aan de afgesproken specificaties, functies, en prestatie-eisen.
De FAT-procedure omvat meestal:
- Beoordelen van apparatuurspecificaties en FAT-documenten;
- Bevestiging van de machineconfiguratie en hoofdcomponenten;
- Controle van mechanische structuur en elektrische systemen;
- Testen van de functies voor capsulevoeding en capsulescheiding;
- Controle van de poedervul- en doseerprestaties;
- Controle van capsulevergrendeling en voltooide capsule-ontlading;
- Testen van vulnauwkeurigheid en productiesnelheid;
- Het verifiëren van veiligheidsfuncties en alarmsystemen;
- Vastleggen van testresultaten en afhandelen van eventuele afwijkingen vóór verzending.
Waarom kan apparatuur FAT doorstaan, maar problemen tegenkomen tijdens SAT??
Apparatuur kan de FAT doorstaan, maar kan tijdens SAT problemen ondervinden omdat de omstandigheden ter plaatse anders zijn.
Tijdens SAT-probleemoplossing, ingenieurs controleren mogelijke oorzaken zoals:
- nutsvoorzieningen;
- productie materialen;
- machine-instellingen;
- installatie factoren.
Een juiste inbedrijfstelling van de apparatuur helpt deze problemen op te lossen voordat de productie begint.
Hoe ondersteunen FAT en SAT de kwalificatie van GMP-apparatuur??
FAT en SAT bieden testrecords voor GMP-apparatuurkwalificatie.
Tijdens validatie van farmaceutische apparatuur, Uit FAT-gegevens blijkt dat de apparatuur vóór verzending is getest, terwijl SAT-gegevens bevestigen dat de geïnstalleerde apparatuur correct werkt op de locatie van de klant.
Samen met DQ, IQ, OK, en PQ-documenten, FAT en SAT ondersteunen het volledige kwalificatieproces van apparatuur.
Referenties
- ONS. Food and Drug Administration (FDA).
- Internationale Vereniging voor Farmaceutische Technologie (ISPE).
Gids voor goede praktijken: Inbedrijfstelling en kwalificatie.
ISPE Baseline® Gidsvolume 5. - Europees Geneesmiddelenbureau (EMA).
EudraLex-volume 4 — Goede productiepraktijken (GMP) Richtlijnen. - Farmacopee van de Verenigde Staten (USP).
USP Algemeen Kapittel <1058> Kwalificatie van analytische instrumenten. - Internationale Raad voor Harmonisatie (I).
ICH Q9 Kwaliteitsrisicobeheer.