カプセルを見逃さないでください. カプセルに欠陥があると、マシンのどこで問題が発生したかが正確にわかる場合があります.
製薬および栄養補助食品メーカー向け, 完成したカプセルが FDA cGMP に準拠しているかどうかは充填粉末に依存します, カプセルシェル, 金型, 機械設計, そしてワークショップ環境. このガイドでは、4 つの一般的なカプセルの欠陥について説明します。: 砲弾の損傷, ロックが不十分, 粉漏れ, そして粉の付着. その原因と実際のカプセルの欠陥と対処法を説明します。. 重要なのは、マシンのパラメータを変更する前に、どこで障害が発生しているかを特定することです.
重要なポイント
- カプセルマシンがどのように分離するかを理解する, 埋める, そしてシェルをロックします.
- アライメントをチェックして損傷を診断, ツーリング, 清潔さ, そしてシェルの状態.
- 通常の粉末残留物を過剰な漏れや粉塵から分離します。.
- 粉体試験と装置の選択により固着や詰まりを軽減.
1.カプセル欠陥はなぜ起こるのか: カプセル充填作業原理
カプセルは現代社会のいたるところにあります, 飲んだことのない人はほとんどいないでしょう. ハードカプセルには本体とキャップがあることがわかります, によって作られています 自動カプセル充填機 または封入機, 貝殻を分けるもの, 体に線量を与える, そしてキャップを閉めます. カプセル充填工程, 餌やり, インデックス作成, 投薬, そしてロック, 相互に関連した要因が非常に複雑に絡み合っているため、どの段階でも問題が完成したカプセルの品質に影響を与える可能性があることを意味します。.
一般的なカプセルの欠陥には亀裂が含まれます, 変形, ジャンプする, 不完全な閉鎖, 漏れ, 一貫性のない充填重量. ハードゼラチンカプセルの欠陥、または単にハードカプセルの欠陥は、シェルの取り扱いに起因する可能性があります, 粉, または設備. カプセルの欠陥の可能性を検討する場合, カプセルの供給からロックまでの製造プロセスを追跡します。. 一貫したラベルは、カプセル充填の欠陥とカプセル充填プロセスの広範囲の欠陥を区別し、適切なカプセルの欠陥と救済策を特定するのに役立ちます。. 是正処置後にカプセル充填プロセスの欠陥を再確認し、カプセル製造プロセスへの影響を記録します。.
研究者のフアン・オソリオ氏とフェルナンド・ムッツィオ氏は次のことを発見した。 粉体流動特性 カプセル充填重量とばらつきに「影響を与える最も主要な要因」であった. カプセル充填剤は、供給が一貫していないブレンドを補うことはできません, パウダーの属性を確認してください, シェルの状態, 機械構造や設備選定も一緒に.
2.カプセルの亀裂, 変形, 充填中のジャンプと
なぜカプセルが割れるのか, 変形する, またはジャンプ?
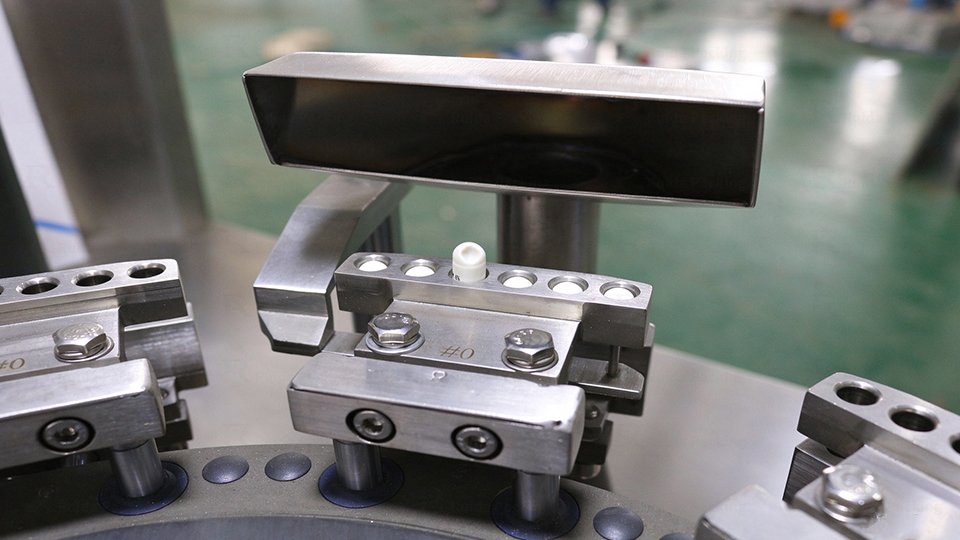
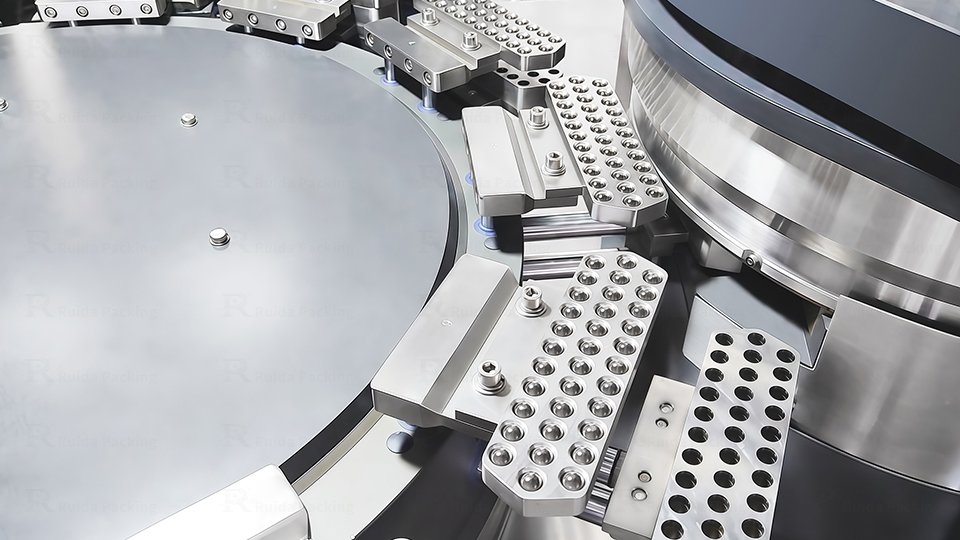
位置ずれはカプセルの亀裂や変形を引き起こすことがよくあります. カプセル分注ユニットの場合, 上型, 下金型が中心からずれている, 操作中にシェルが挟まれる可能性があります. チェック カプセル金型の位置合わせ セットアップとサイズ変更後, カプセル充填機のサイズ互換性を確認します #00 に #5. 金型の同心度が低いとシェルの挿入が妨げられることもあります.
インデックスボックスが不正確であると、 カプセル分離失敗 または充填中にカプセルがジャンプする. フィル設定を変更する前にステーションのタイミングを確認してください. 粉末の残留物が着座を妨げる可能性があります, 一方、静電気により貝殻が表面にくっついたり、貝殻同士がくっついたりすることがあります。.
シェルの保管も重要. Kontny と Mulski は、以下の空のゼラチンカプセルのもろさを観察しました。 40% 研究条件下での相対湿度. これは普遍的な制限ではありません; 機械のせいにする前にサプライヤーの指示を確認してください.
これらの症状はハードシェルカプセルの欠陥として分類される場合があります。, カプセルシェルの欠陥, カプセルシェルの異常, カプセル割れとか. 正しいセットアップにより、カプセル製造上の欠陥の繰り返しを防ぐことができます. 工具の前に最初に損傷が現れたかどうかを記録する, 別居中, または乗り換え時.
カプセルの破損とジャンプを防ぐ方法
カプセル吐出ユニットの位置を調整する, 隙間ゲージと校正ロッドを備えた上下の金型. それから, 型のサイズがカプセルのサイズと一致するかどうかを確認します.
内部に溝のあるピンを備えた一部のカプセル充填機は、カプセルのシェルを保護し、カプセルの損傷の可能性を大幅に減らすことができます。.
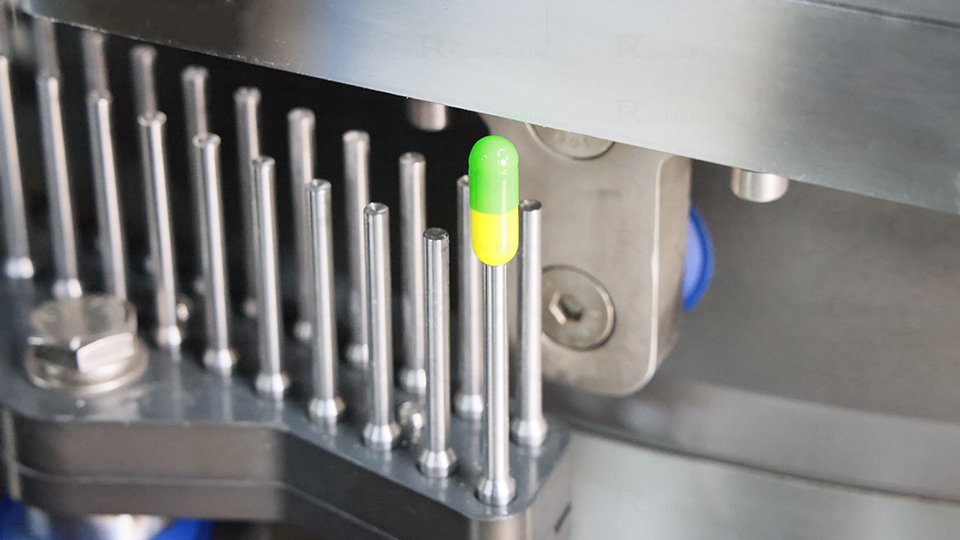
インデックスボックスの精度も重要です. 通常は 100DS 以上の精度が最適です.
毎日のバッチ生産後, スタッフは金型の穴を掃除しなければなりません, 内部に粉末が残らないようにする.
静電気に関しては, 三相は、静電気の影響を軽減できる接地のためのより良いオプションです。. ともかく, それは国の基準によって異なります. 電源が三相でない場合は、除電器を装備することもできます.
入荷したシェルの脆さを検査します. これらの手順は、充填中のカプセルの変形や充填中のカプセルのジャンプを防ぐのに役立ちます。. 追跡カプセルの亀裂と変形, ハードシェルカプセルの欠陥, およびカプセルシェルの異常を個別に検出. 投与設定を変更する前にピンチを記録する.
3.カプセルのロック不良と不完全な閉まり
カプセルのロック不良の原因?
カプセルのロック不良 キャップとボディが完全に結合していない場合に発生します. 原因はアライメントのズレなど, ストロークやタイミングが不適切, 接合面に粉が付着している, 過剰な充填高さ, または、歪んだシェルが斜めに到達する.
これらのカプセルのロックと充填の問題は、硬質ゼラチン カプセルの充填に関する一般的な欠陥です。. それらはハードゼラチンカプセルの欠陥、またはハードゼラチンカプセルの欠陥として説明される場合がありますが、, 根本的な原因はタイミングにある可能性があります, 粉の高さ, またはシェルの位置. カプセルのロックと充填の問題をカプセルのサイズごとに文書化する, 単に症状を記録するのではなく、ハードゼラチンカプセルの充填不良を根本原因まで追跡します。. カプセルのロック失敗をカプセルの亀裂とは別に記録する.
カプセルのロックの信頼性を向上させる方法
キャップと本体の位置合わせを検査する, 充填高さ, そして残留物. 圧力調整は機器の指示の範囲内でのみ行ってください, 次に、完成したカプセルを検査し、必要なサンプリングを完了します。. 製品とサイズごとに結果を比較して、カプセルの欠陥と原因に特化した解決策を決定します.
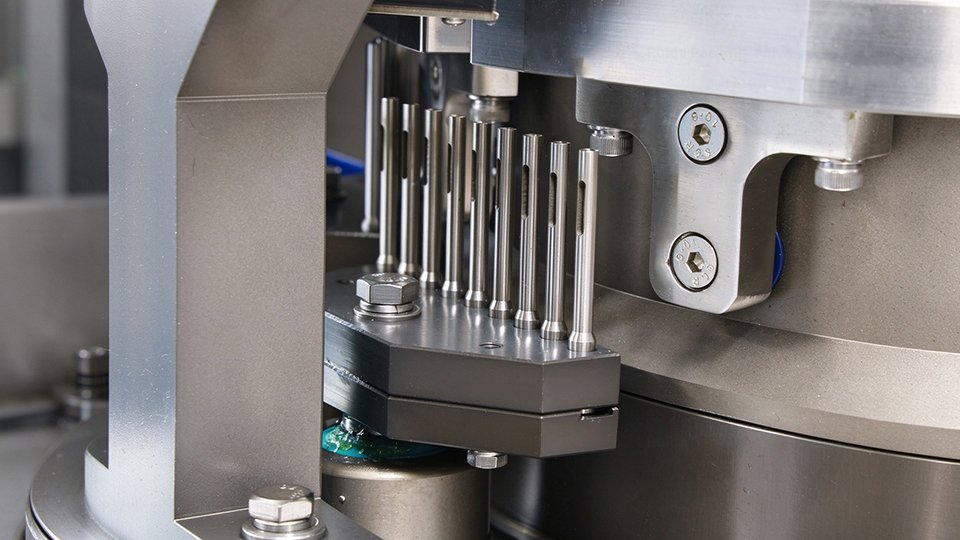
金型の穴の中に粉が残っている場合, ロッキングステーションの中空ピン設計により、汚れを取り除くのに役立ちます.
4.過度の粉漏れと粉塵の蓄積
充填ステーションから粉末が漏れるのはなぜですか?
投与ディスクと銅板の間のある程度の隙間は設計の一部である可能性があります, したがって、痕跡残留物は自動的に障害にはなりません. 過剰なクリアランス, 着る, 組み立てが悪いと、カプセル充填機ステーションからの粉末の漏れが増加する可能性があります. カプセル充填機の計量ディスクのクリアランスを機器の仕様と照らし合わせて確認してください.

微粒子が小さな隙間を通過する可能性がある, しかし、結束力, 水分, 圧縮率, 流動性も重要です. Faulhammerらは6種類の粉末をテストし、充填重量と粒子サイズの間に「明らかな相関関係」があることを発見した。, 通気性, と圧縮率. 配合を考慮してカプセル充填機ステーションからの粉末漏れを調査. 温度と湿度は凝集や静電気に影響を与える可能性があります, しかし、すべてのブレンドに適合する単一の湿度閾値はありません.
粉漏れを減らし、粉塵を抑えるには
粉漏れや粉塵の蓄積を軽減するため, 次の手順に従ってください:
1. 投与エリアを検査する. 投与ディスクと銅プレートの磨耗を確認します。, クリアランスを測定して、機械の仕様を満たしていることを確認します.
2. 粉体回収システムを確認してください. 回収ポートに汚れがなく、粉末残留物を回収できるように回収ビンが正しく配置されていることを確認してください。.
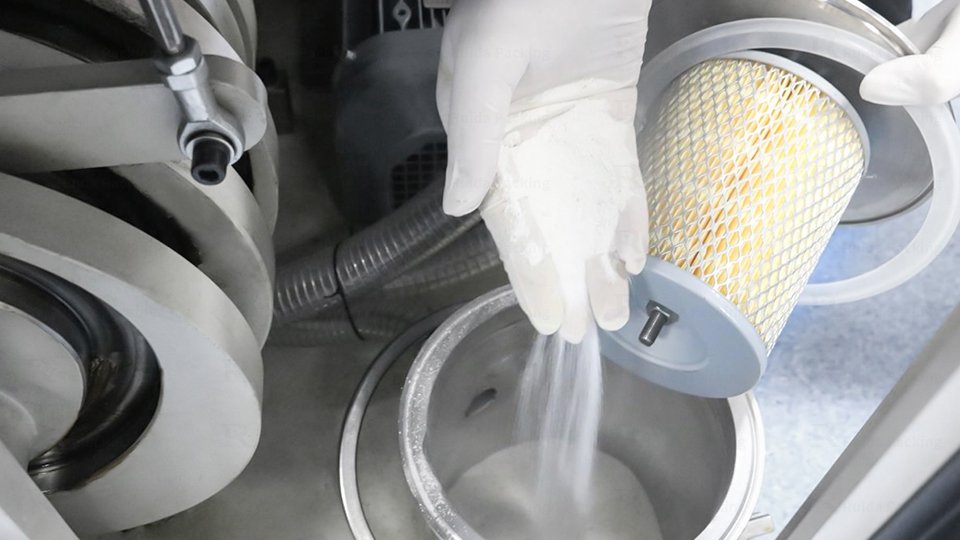
3. 真空圧を確認する. 局所集じん装置が設置されている場合, 真空圧が塵を集めるのに十分であることを確認してください. 効果的なカプセル充填機の粉塵除去により、浮遊粉体を制御し、清潔な作業エリアを維持できます。.
4. 洗浄空気システムを確認してください. 中空ロックピンを装備した機械用, 空気供給が正しく機能し、粉末残留物の除去に役立つことを確認します。.
FDA cGMP ガイダンスでは、機器は使用目的に応じた「適切な設計」が必要であると述べています, クリーニング, そしてメンテナンス. 残留物が発生しやすい部品にアクセスし、文書をクリーニングできるようにする. 品質システムは、回収された粉末が再利用できるかどうかを判断する必要があります. 粉末漏れによるカプセルの製造欠陥を、カプセルの他の製造欠陥とは別に記録します。.
5.タンピングピンやカプセル充填機への粉の付着・詰まり
過度のパウダーベタつきとは?
堆積物が投与量に影響を与える場合、固着が過剰になる, きれいな排出を妨げる, またはトリガーが停止します. 連続サイクルにわたる蓄積を探す, カプセル充填重量の変動の増加, 充填不足のユニット, カプセル充填機の詰まり. すべての配合に適合する単一の粘着性値はありません.
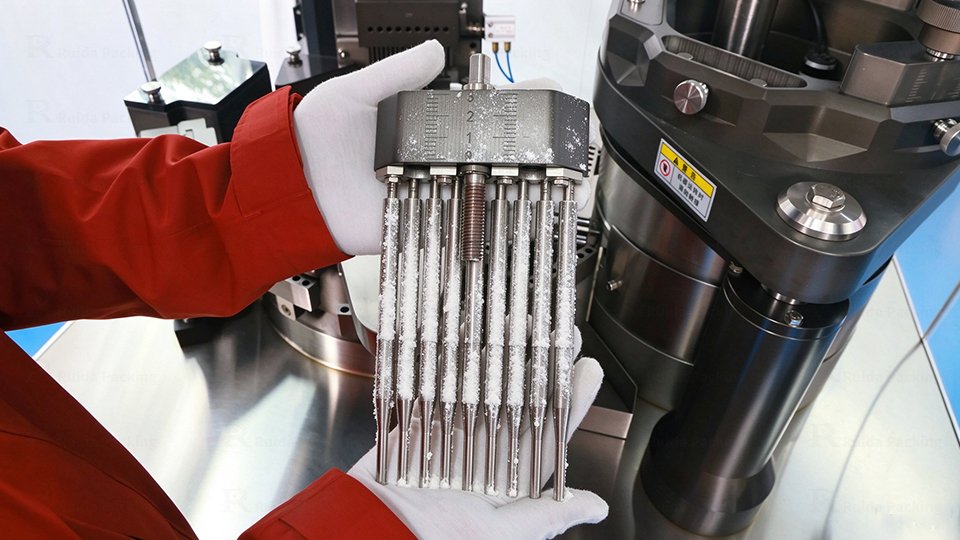
適合性が不明な場合, 対照試験用の代表的な粉末サンプルを送信し、粉末の種類を提供します, 可能な場合は密度, カプセルサイズ, および目標充填重量. 2 回目のカプセル充填機の試験は、材料の効果と投与原理を区別するのに役立ちます.
タンピングピンにパウダーが付着するのはなぜですか?
吸湿成分, 微粒子, 不適切な湿気, 磨耗した表面, 堆積物は不均一な充填や停止を引き起こす可能性があります. 充填重量と粉末特性およびプロセス設定を結び付ける研究, したがって両方を評価してください.
粉の付着を軽減し、詰まりを防ぐ方法
- 表面仕上げの見直し. 電解研磨により粗さが軽減される可能性があります. PTFEの評価, クロム, またはセラミックコーティングは互換性を確認した後にのみ使用してください, 着る, クリーニング, および製品接触適合性.
- 制御室の状況. QbD の文献では 15 ~ 25°C について説明されており、 35-65% 空のハードカプセル用RH, ただし、これらは普遍的な設定ではありません. サプライヤーおよび配合データと照らし合わせて試験範囲を確認する.
- パウダーを見直す. 粒子サイズを確認する, 水分, 密度, 流動性; 試験造粒または承認された流動補助剤は、許可されている場合にのみ使用できます。.
- 充填原理と一致する. 粘着性のあるブレンドが自動カプセル充填機で一貫して実行されない場合, 別の原理または半自動オプションを試す. 手動のカプセル充填機は自動的に優れているわけではありません; 精度を比較する, 再現性, クリーニング, 仕事量, 同じ配合を使用した場合のスループットと.
適切なカプセル充填機またはカプセル化機械が実際のブレンドを処理する必要があります。, 宣伝されている速度を達成するだけではありません. 機械の構造と設備の選択は、ハードカプセルの製造品質とハードゼラチンカプセルの製造欠陥の防止の中心となります。. 機械の受け入れ中、および主要な工具やプロセスの変更後に、ハード カプセルの製造品質を検証します。. バッチレポートでは、ハードゼラチンカプセルの製造上の欠陥を区別する必要があります, ハードゼラチンカプセルの製造上の欠陥, 証拠がカテゴリーをサポートする場合にのみ、カプセルの製造上の欠陥. 繰り返しバッチでのハードゼラチンカプセルの製造欠陥を文書化するときにも同じアプローチを適用します。.
6.実用的なカプセル充填機のトラブルシューティング ワークフロー
- 欠陥とそれが現れる最初のステーションを特定する.
- シェルの状態と粉末の特性を確認します.
- 工具の位置を検査する, 寸法, 清潔さ, そして着る.
- 関連する設定を確認します.
- 一度に 1 つの変数を変更して対照試験を実行する.
- 結果を検証し、是正措置を文書化する.
これ カプセル充填機のトラブルシューティング ワークフローはカプセルの充填重量の変動を調査するのに役立ちます, カプセル分離失敗, 原因と症状を混同することなく、カプセル内のその他の欠陥を発見.
7.製剤に適したカプセル充填機の選択
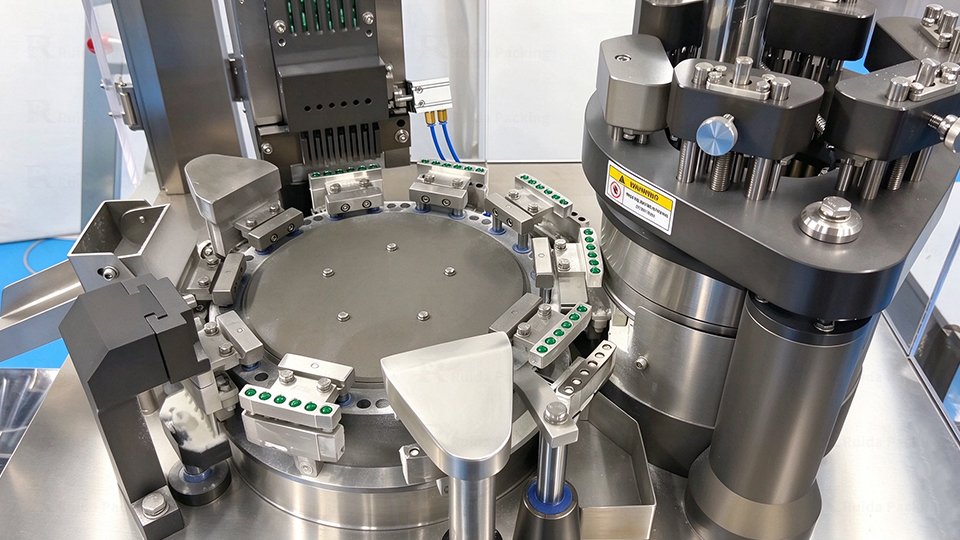
カプセルサイズ, 粉体流動性, 目標充填重量, 出力, 洗浄のニーズが機器の選択に影響を与える. を選択するときは、 カプセルマシンまたはカプセル充填機, 投与原則を見直す, 部品を交換する, 防塵, ツールの互換性, およびメンテナンスアクセス. 難しいブレンド用, 代表的な粉末試験は、自動カプセル充填機と半自動代替品を比較する最も明確な方法です。. カプセルマシンとカプセル充填マシンを同じ粉末試験と比較する; これは、宣伝されている速度を比較するよりも有意義です. 部分的に手動のカプセル充填機は、より小さなバッチに適している場合があります, また、半自動装置と全自動モデルの比較では、同じ配合と試行基準を使用する必要があります。. 2 回目のカプセル化装置の比較により、セットアップ時間を評価できます。, クリーニング, と再現性.
Ruida Packing は両方を提供します 半自動カプセル充填機 全自動カプセル充填装置とサポート:
オンサイト設置および試運転サービス
オペレータートレーニング
遠隔ビデオまたはメッセージ相談
製品接触部はSUS316Lステンレス仕様も可能. 選択した構成のエンクロージャと安全機能を確認します。. 電子オプションには 3 層のパスワード管理システムが含まれる場合があります, 監査証跡, 電子署名, または MES 統合; 21 CFRパート 11 適用可能性は実際のレコードとシステム構成によって異なります.
8.結論
カプセルの充填不良はシェルの状態によって発生する可能性があります, 粉体の挙動, アライメント, インデックス作成, または投与量とロック設定. 問題が発生した最初のステーションから開始して、一度に 1 つの原因をテストします. これにより、一時的な修正ではなく、証拠に基づいたカプセルの欠陥と救済策が作成されます。, チームがカプセルの欠陥と改善策を長期にわたって比較するのに役立ちます. 製剤に適した半自動カプセル充填機または全自動カプセル充填機を選択し、代表的な試験を通じて性能を検証します。. 安定したカプセル充填プロセスは、再現可能な設定と文書化された検証に依存します。. 扱いにくい粉体用, 機器の選択を確認する前に、代表的なサンプルトライアルを通じて 2 台目のカプセル製造機を比較します。. このアプローチによりダウンタイムが削減され、一貫した医薬品および栄養補助食品の生産がサポートされます。.
よくある質問
Q1: 最も一般的なカプセル充填の欠陥は何ですか?
一般的なカプセル充填欠陥には亀裂が含まれます, 変形, ジャンプする, 不完全なロック, 粉漏れ, こだわり, 充填重量の変動. これらのカプセルの欠陥はシェルの品質に関係している可能性があります, アライメント, 粉体の挙動, または設定. ハードカプセルの欠陥を特定のステーションまたは材料の状態まで追跡します. カプセルの欠陥の可能性について, シェルを検査する, ガソリンスタンド, そしてロック操作.
第2四半期: なぜカプセルが割れるのか, 変形する, or Jump During Filling?
Common causes include poor capsule mold alignment, incompatible tooling, indexing errors, 粉末残留物, 静的, and brittle shells. These may present as crack capsules when handling or alignment is poor. Check alignment and storage conditions before changing unrelated settings.
Q3: Why Do Capsules Fail to Lock Properly?
Capsule locking failure may come from cap-body misalignment, incorrect locking stroke or timing, 過剰な充填高さ, or powder on the joining surface. Inspect the locking station and verify finished closure.
Q4: What Causes Excessive Powder Leakage from a Capsule Filling Machine?
過剰なクリアランス, 摩耗した部品, assembly errors, and powder properties may contribute. Confirm capsule filling machine dosing disc clearance and assess whether local dust extraction is appropriate. Where fitted, verify capsule filling machine dust extraction during commissioning and after maintenance.
Q5: タンピングピンに付着する粉を減らすにはどうすればよいですか?
粉体の水分と流動性を確認する, ピンの堆積物や摩耗を検査する, 適切な表面仕上げを評価します. タンピングピンへの粉の付着が続く場合, 充填原理を変更する前に、代表的なサンプルをテストしてください.
参考文献
[1] オソリオ JG, ムッツィオ FJ. 「粉末流動特性がカプセル充填重量の均一性に及ぼす影響」医薬品開発と産業薬局, 2013.
[2] MJアカウント, カリフォルニア州マルスキー. 「室温での相対湿度の関数としてのゼラチンカプセルの脆さ。」国際薬学ジャーナル, 1989.
[3] フォールハンマーE, 他. 「注入器ノズル機械におけるカプセル充填重量および重量変動に対する材料特性の影響。」国際薬学ジャーナル, 2014.