Hiçbir kapsülü gözden kaçırmayın. Arızalı bir kapsül size makinenin tam olarak nerede hata yaptığını söyleyebilir.
İlaç ve nutrasötik üreticileri için, Bitmiş kapsüllerin FDA cGMP'ye uygun olup olmadığı dolum tozuna bağlıdır, kapsül kabuğu, kalıplar, makine tasarımı, ve atölye ortamı. Bu kılavuz dört yaygın kapsül kusurunu kapsar: mermi hasarı, zayıf kilitleme, toz sızıntısı, ve toz yapışması. Nedenlerini, pratik kapsül kusurlarını ve çözümlerini açıklıyor. Önemli olan makine parametrelerini değiştirmeden önce arızanın nerede başladığını belirlemektir..
Önemli Çıkarımlar
- Bir kapsül makinesinin nasıl ayrıldığını anlayın, doldurur, ve kabukları kilitler.
- Hizalamayı kontrol ederek hasarı teşhis edin, takımlama, temizlik, ve kabuk durumu.
- Normal toz kalıntısını aşırı sızıntı ve tozdan ayırın.
- Toz testi ve ekipman seçimi yoluyla yapışmayı ve sıkışmayı azaltın.
1.Kapsül Kusurları Neden Oluşur?: Kapsül Dolum Çalışma Prensibi
Kapsüller modern toplumun her yerinde, ve şimdiye kadar almayan neredeyse hiç kimse yok. Sert kapsülün bir gövdesi ve kapağı olduğunu biliyoruz., ve bir kişi tarafından yapılır otomatik kapsül dolum makinası veya kapsülleme makinesi, kabukları ayıran, cesetleri dozluyor, ve kapakları kapatıyorum. Kapsül doldurma işlemi, besleme, indeksleme, dozaj, ve kilitleme, Birbirine bağlı faktörlerden oluşan karmaşık bir ağ içerir; bu, herhangi bir aşamadaki bir sorunun, bitmiş kapsüllerin kalitesini etkileyebileceği anlamına gelir..
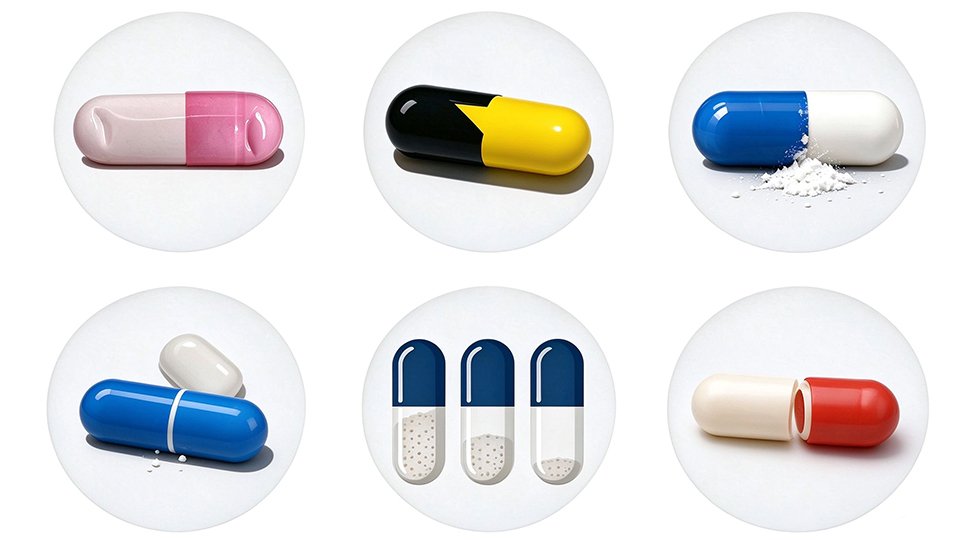
Yaygın kapsül kusurları çatlamayı içerir, deformasyon, atlama, eksik kapatma, sızıntı, ve tutarsız dolum ağırlığı. Sert jelatin kapsül kusurları veya basitçe sert kapsül kusurları kabuğun taşınmasından kaynaklanabilir, toz, veya ekipman. Kapsüllerdeki olası kusurları incelerken, Beslemeden kilitlemeye kadar kapsül üretim sürecini takip edin. Tutarlı etiketler, kapsül doldurma işlemindeki kusurları kapsül doldurma işlemindeki daha geniş kusurlardan ayırmaya ve uygun kapsül kusurlarını ve çözümlerini tanımlamaya yardımcı olur. Düzeltici eylemden sonra kapsül doldurma işlemindeki kusurları yeniden kontrol edin ve kapsül üretim süreci üzerindeki her türlü etkiyi kaydedin.
Araştırmacılar Juan Osorio ve Fernando Muzzio şunu buldu: toz akış özellikleri kapsül dolum ağırlığını ve değişkenliğini "etkileyen en baskın faktörler" idi. Bir kapsül dolgusu, tutarsız şekilde beslenen bir karışımı telafi edemez, toz özelliklerini kontrol edin, kabuk durumu, ve makine yapısı ve ekipman seçimi birlikte.
2.Kapsül Kırma, Deformasyon, ve Doldurma Sırasında Zıplama
Kapsüller Neden Çatlıyor?, Deforme, veya Atla?
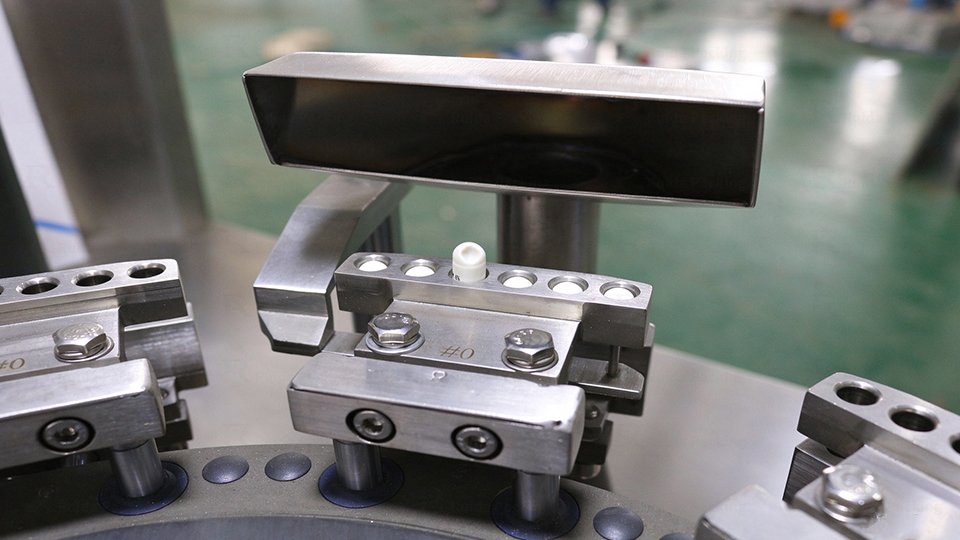
Yanlış hizalama genellikle kapsülün çatlamasına ve deformasyonuna neden olur. Kapsül dağıtım ünitesi, üst kalıp, ve alt kalıp merkezden uzakta, çalışma sırasında bir kabuk sıkışabilir. Kontrol etmek kapsül kalıp hizalaması kurulum ve boyut değişikliklerinden sonra, ve boyutlar için kapsül dolum makinesi takımlarının uyumluluğunu onaylayın #00 ile #5. Zayıf kalıp eşmerkezliliği kabuk girişini de engelleyebilir.
Yanlış bir indeksleme kutusu, kapsül ayırma hatası veya dolum sırasında kapsülün atlaması. Doldurma ayarlarını değiştirmeden önce istasyon zamanlamasını kontrol edin. Toz kalıntısı oturmayı engelleyebilir, statik elektrik kabukların yüzeylere veya birbirine yapışmasına neden olabilir.
Kabuk depolama da önemlidir. Kontny ve Mulski aşağıdaki boş jelatin kapsüllerde kırılganlık gözlemlediler 40% çalışma koşulları altında bağıl nem. Bu evrensel bir sınır değil; check supplier instructions before blaming the machine.
These symptoms may be classified as hard shell capsule defects, capsule shell defects, capsule shell abnormalities, or capsule cracking. Correct setup can prevent repeat capsule manufacturing defects. Record whether damage first appears before tooling, during separation, or at transfer.
How to Prevent Capsule Damage and Jumping
Align the capsule dispensing unit, upper and lower molds with feeler gauge and calibration rods. Daha sonra, confirm if mold sizes match the capsule size.
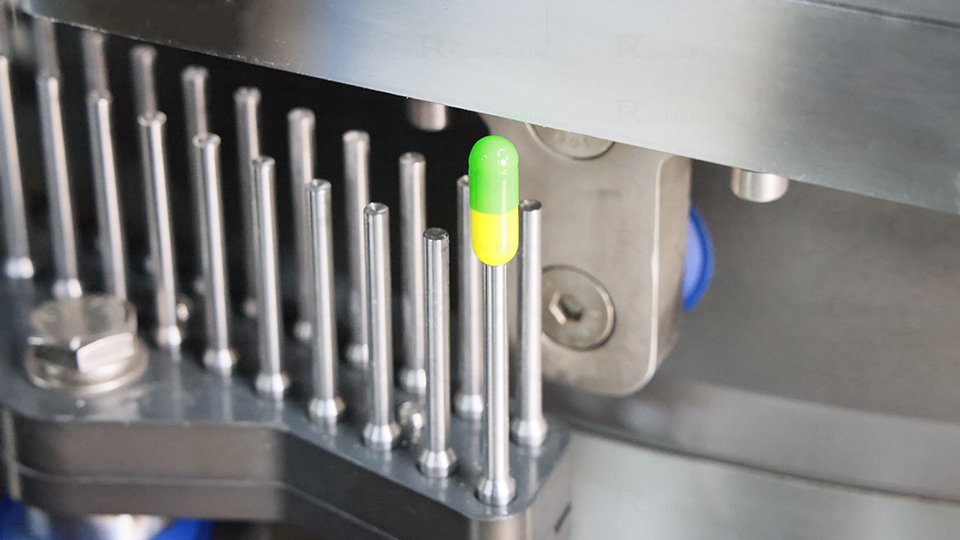
Some capsule filling machine with internal grooved pins can protect the capsule shell and greatly reduce the chance of capsule damage.
The indexing box accuracy is also important. Usually 100DS accuracy or above is best-suited.
After daily batch production, staffs must clean mold holes, içlerinde toz kalıntısı kalmamasını sağlamak.
Statik elektriğe gelince, üç fazlı topraklama daha iyi bir seçenektir, statik elektrik etkisini azaltabilir. Her neyse, ulusal standarda bağlıdır. Güç kaynağınız üç fazlı değilse statik giderici de kullanabilirsiniz..
Gelen kabukları kırılganlık açısından inceleyin. Bu adımlar dolum sırasında kapsül deformasyonunun ve dolum sırasında kapsülün sıçramasının önlenmesine yardımcı olabilir. Kapsül çatlamasını ve deformasyonunu takip edin, sert kabuklu kapsül kusurları, ve kapsül kabuğu anormallikleri ayrı ayrı. Dozaj ayarlarını değiştirmeden önce kıstırma işlemini kaydedin.
3.Kapsül Kilitleme Arızası ve Eksik Kapanma
Zayıf Kapsül Kilitlenmesine Neden Olan Nedir??
Kapsül kilitleme hatası kapak ve gövde tam olarak birleşmediğinde ortaya çıkar. Nedenleri arasında yanlış hizalama yer alır, uygun olmayan vuruş veya zamanlama, birleştirme yüzeyindeki toz, aşırı doldurma yüksekliği, veya belli bir açıyla gelen çarpık bir kabuk.
Bu kapsül kilitleme ve doldurma sorunları, yaygın sert jelatin kapsül doldurma kusurlarıdır. Her ne kadar sert jelatin kapsüllerin kusurları veya sert jelatin kapsüllerin kusurları olarak tanımlanabilseler de, altta yatan neden zamanlama olabilir, toz yüksekliği, veya kabuk konumu. Kapsül kilitleme ve doldurma sorunlarını kapsül boyutuna göre belgeleyin, ve sadece semptomu kaydetmek yerine sert jelatin kapsül doldurma kusurlarını temel nedenine kadar takip edin. Kapsül kilitleme arızasını kapsül çatlamasından ayrı olarak kaydedin.
Kapsül Kilitleme Güvenilirliği Nasıl Artırılır
Kapak-gövde hizalamasını inceleyin, dolgu yüksekliği, ve kalıntı. Basıncı yalnızca ekipman talimatları dahilinde ayarlayın, daha sonra bitmiş kapsülleri inceleyin ve gerekli numune alımını tamamlayın. Kapsül kusurlarını belirlemek ve nedene özel çözümler bulmak için sonuçları ürüne ve boyuta göre karşılaştırın.
Kalıp deliklerinde toz kalıntısı varsa, daha sonra kilitleme istasyonundaki içi boş pim tasarımı temizlemeye yardımcı olur.
4.Aşırı Toz Sızıntısı ve Toz Birikimi
Dolum İstasyonundan Neden Toz Sızıyor??
Dozaj diski ile bakır plaka arasındaki bir miktar boşluk tasarımın bir parçası olabilir, yani iz kalıntısı otomatik olarak bir arıza değildir. Aşırı boşluk, giymek, veya zayıf montaj, kapsül dolum makinesi istasyonlarından toz sızıntısını artırabilir. Kapsül dolum makinesinin dozaj diski açıklığını ekipman spesifikasyonuna göre kontrol edin.

İnce parçacıklar küçük boşluklardan geçebilir, ama uyum, nem, sıkıştırılabilirlik, ve akıcılık da önemlidir. Faulhammer ve meslektaşları altı tozu test etti ve dolum ağırlığı ile parçacık boyutu arasında "açık bir korelasyon" buldu, hava geçirgenliği, ve sıkıştırılabilirlik. Formülasyonu göz önünde bulundurarak kapsül dolum makinesi istasyonlarından toz sızıntısını araştırın. Sıcaklık ve nem topaklanmayı ve statiği etkileyebilir, ancak her karışıma uygun tek bir nem eşiği yoktur.
Toz Sızıntısını Azaltma ve Tozu Kontrol Etme
Toz sızıntısını ve toz oluşumunu azaltmak için, şu adımları izleyin:
1. Dozaj alanını inceleyin. Dozaj diskinde ve bakır plakada aşınma olup olmadığını kontrol edin, ve makine özelliklerini karşıladığından emin olmak için açıklığı ölçün.
2. Toz toplama sistemini kontrol edin. Kurtarma bağlantı noktalarının temiz olduğundan ve toplama kutularının toz kalıntılarını toplayacak şekilde doğru konumlandırıldığından emin olun.
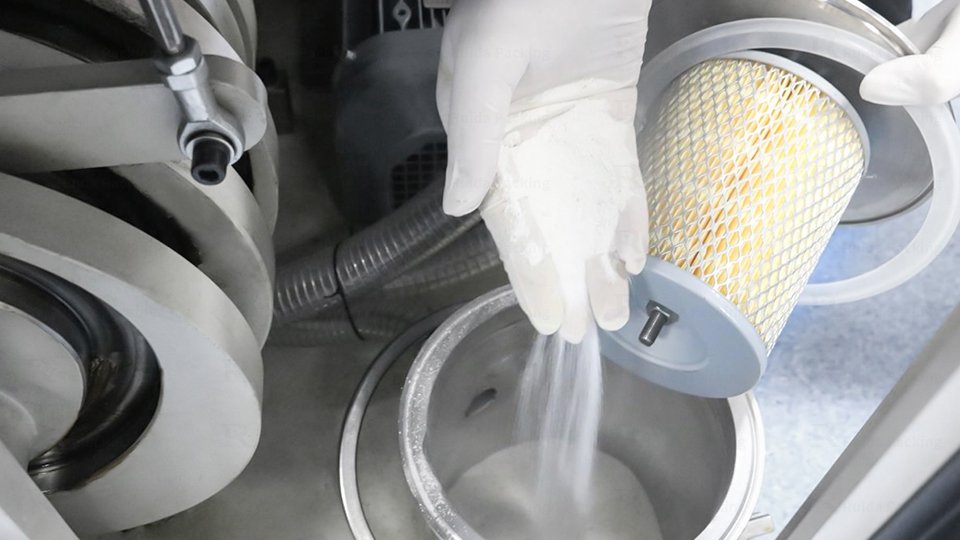
3. Vakum basıncını doğrulayın. Yerel toz emme sistemi kuruluysa, vakum basıncının tozu toplamak için yeterli olup olmadığını kontrol edin. Etkili kapsül dolum makinesi toz giderme, havadaki tozun kontrol edilmesine ve temiz bir çalışma alanının korunmasına yardımcı olur.
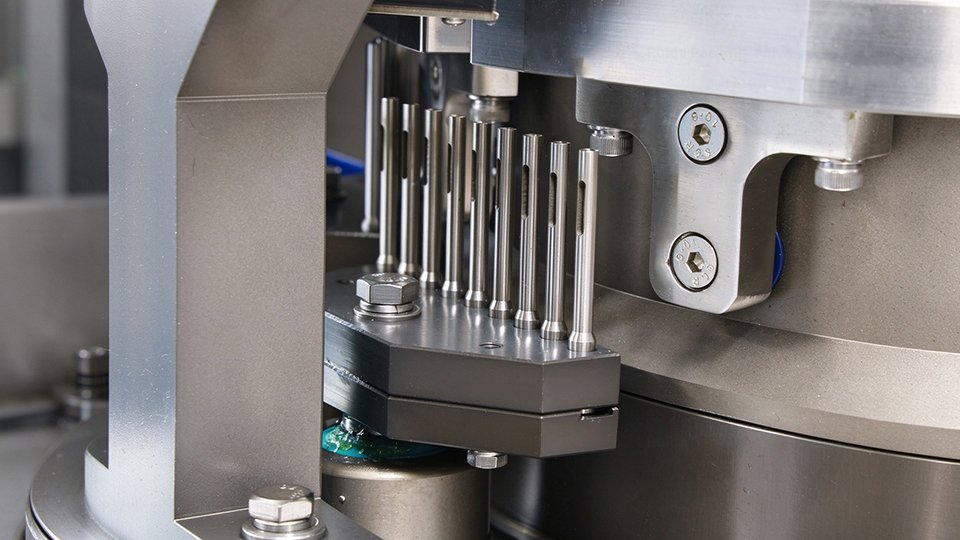
4. Temizleme havası sistemini kontrol edin. İçi boş kilitleme pimleriyle donatılmış makineler için, hava beslemesinin doğru şekilde çalıştığını ve toz kalıntısının giderilmesine yardımcı olduğunu doğrulayın.
FDA cGMP kılavuzu, ekipmanın amaçlanan kullanım için "uygun bir tasarıma" sahip olması gerektiğini söylüyor, temizlik, ve bakım. Kalıntıya yatkın parçaları erişilebilir tutun ve temizliği belgeleyin. Kalite sistemi, geri kazanılan tozun yeniden kullanılıp kullanılamayacağını belirlemelidir.. Toz sızıntısından kaynaklanan kapsül üretim kusurlarını diğer kapsül üretim kusurlarından ayrı olarak kaydedin.
5.Sıkıştırma Pimlerine Toz Yapışması ve Kapsül Dolum Makinesi Sıkışmaları
Aşırı Toz Yapışkanlığı Nedir??
Tortular dozajı etkilediğinde yapışma aşırıdır, temiz tahliyeyi önlemek, veya tetikleme durur. Ardışık döngüler boyunca birikmeyi arayın, artan kapsül dolum ağırlığı değişimi, yetersiz doldurulmuş üniteler, ve kapsül dolum makinası sıkışması. Her formülasyona uygun tek bir yapışkanlık değeri yoktur.
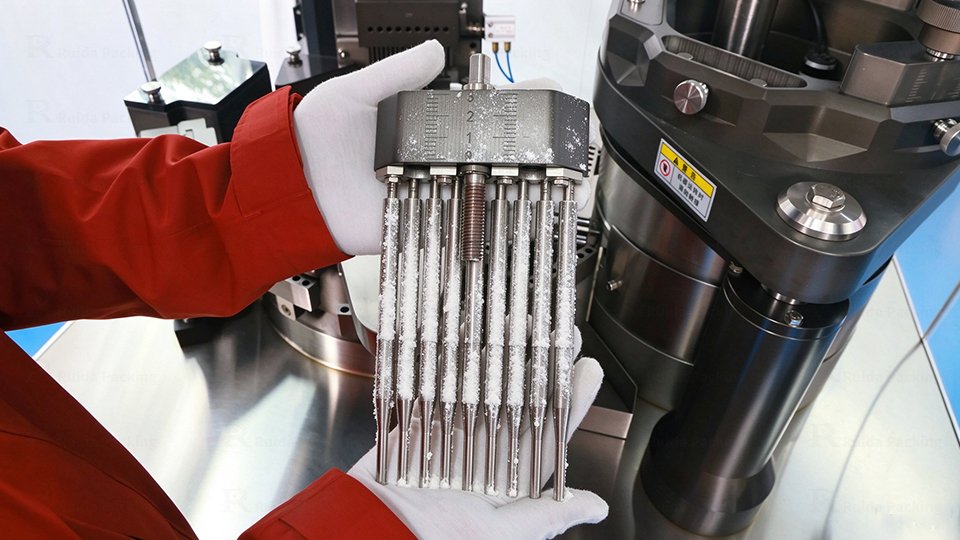
Uygunluk belirsiz ise, Kontrollü bir deneme için temsili bir toz numunesi gönderin ve toz tipini sağlayın, mevcutsa yoğunluk, kapsül boyutu, ve hedef dolum ağırlığı. İkinci bir kapsül doldurma makinesi denemesi, malzeme etkilerinin dozaj prensibinden ayırt edilmesine yardımcı olabilir.
Toz Sıkıştırma Pimlerine Neden Yapışıyor??
Higroskopik bileşenler, ince parçacıklar, uygun olmayan nem, aşınmış yüzeyler, ve birikintiler düzensiz doluma veya durmalara neden olabilir. Araştırma bağlantıları ağırlığı toz özelliklerine ve proses ayarlarına göre doldurur, yani ikisini de değerlendir.
How to Reduce Powder Sticking and Prevent Jamming
- Review surface finish. Electropolishing may reduce roughness. Evaluate PTFE, chrome, or ceramic coatings only after checking compatibility, giymek, temizlik, and product-contact suitability.
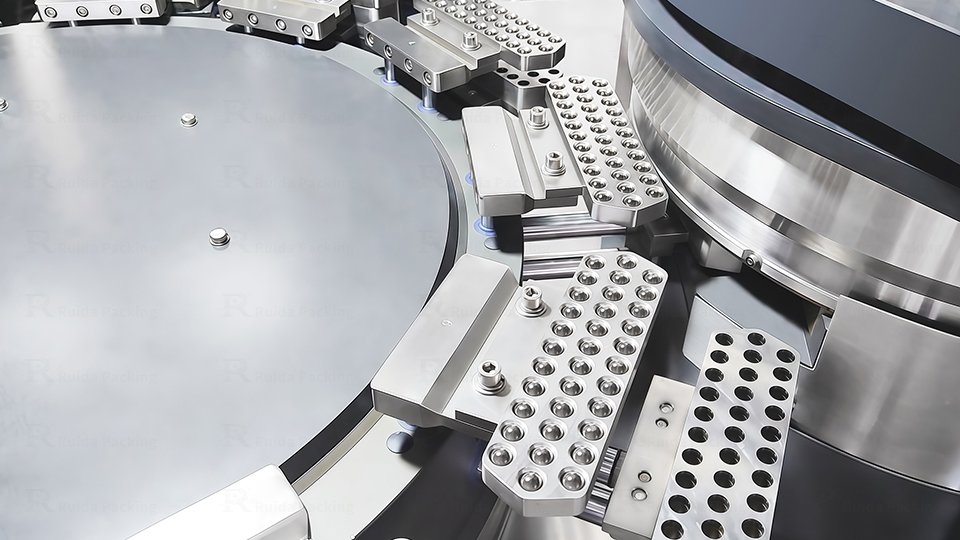
- Control room conditions. QbD literature discusses 15-25°C and 35-65% RH for empty hard capsules, but these are not universal settings. Confirm any trial range against supplier and formulation data.
- Review the powder. Check particle size, nem, yoğunluk, ve akıcılık; trial granulation or approved flow aids only where allowed.
- Match the filling principle. If a sticky blend runs inconsistently on an automatic capsule filling machine, trial another principle or semi-automatic option. A manual capsule filling machine is not automatically better; compare accuracy, tekrarlanabilirlik, temizlik, workload, and throughput using the same formulation.
Uygun bir kapsül doldurucu veya kapsülleme makinesi gerçek karışımı kullanmalıdır., yalnızca reklamı yapılan hıza ulaşmakla kalmayıp. Makine yapısı ve ekipman seçimi, sert kapsül üretim kalitesinin ve sert jelatin kapsüllerdeki üretim hatalarının önlenmesinin merkezinde yer alır.. Makinenin kabulü sırasında ve herhangi bir büyük takım veya proses değişikliğinden sonra sert kapsül üretim kalitesini doğrulayın. Seri raporları, sert jelatin kapsüllerdeki üretim kusurlarını ayırt etmelidir, sert jelatin kapsüllerin üretim kusurları, ve kapsüllerin üretim kusurları yalnızca kanıt kategoriyi desteklediğinde. Tekrarlanan partiler halinde sert jelatin kapsüllerin üretim hatalarını belgelendirirken aynı yaklaşımı uygulayın.
6.Pratik Bir Kapsül Dolum Makinesi Sorun Giderme İş Akışı
- Arızayı ve ortaya çıktığı ilk istasyonu tanımlayın.
- Kabuk durumunu ve toz özelliklerini kontrol edin.
- Takım hizalamasını inceleyin, boyutlar, temizlik, ve giy.
- İlgili ayarları inceleyin.
- Bir seferde bir değişkeni değiştirin ve kontrollü bir deneme yapın.
- Sonuçları doğrulayın ve düzeltici eylemleri belgeleyin.
Bu kapsül dolum makinesi sorun giderme iş akışı, kapsül dolum ağırlığı değişiminin araştırılmasına yardımcı olur, kapsül ayırma hatası, ve neden ve semptomu karıştırmadan kapsüllerdeki diğer kusurlar.
7.Formülasyonunuz için Doğru Kapsül Dolum Makinesini Seçmek
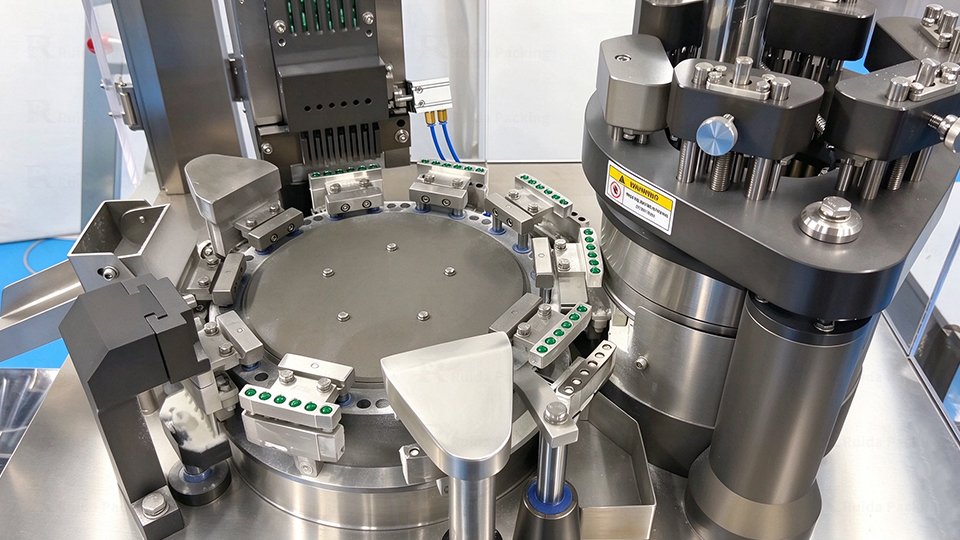
Kapsül boyutu, toz akışkanlığı, hedef dolum ağırlığı, çıktı, ve temizlik ihtiyaçları ekipman seçimini şekillendirmelidir. Bir seçim yaparken kapsül makinesi veya kapsül doldurma makinesi, dozaj prensibini gözden geçirin, parçaları değiştir, toz kontrolü, takım uyumluluğu, ve bakım erişimi. Zor karışımlar için, temsili toz denemeleri, otomatik bir kapsül doldurma makinesini yarı otomatik bir alternatifle karşılaştırmanın en net yoludur. Bir kapsül makinesini ve bir kapsül doldurma makinesini aynı toz denemesiyle karşılaştırın; bu, reklamı yapılan hızları karşılaştırmaktan daha anlamlıdır. Kısmen manuel bir kapsül dolum makinesi daha küçük partilere uygun olabilir, ve tam otomatik modelle yarı otomatik ekipman karşılaştırması aynı formülasyonu ve deneme kriterlerini kullanmalıdır. İkinci bir kapsülleme ekipmanı karşılaştırması daha sonra kurulum süresini değerlendirebilir, temizlik, ve tekrarlanabilirlik.
Ruida Packaging her ikisini de sunuyor yarı otomatik kapsül doldurucu ve tam otomatik kapsül dolum ekipmanı ve destekleri:
Yerinde kurulum ve devreye alma hizmeti
Operatör eğitimi
Uzaktan video veya mesaj danışmanlığı
Ürünle temas eden bileşenler SUS 316L paslanmaz çelikten belirtilebilir. Seçilen yapılandırma için muhafaza ve güvenlik özelliklerini inceleyin. Elektronik seçenekler 3 katmanlı şifre yönetim sistemini içerebilir, denetim izleri, elektronik imzalar, veya MES entegrasyonu; 21 CFR Parçası 11 uygulanabilirlik gerçek kayıtlara ve sistem konfigürasyonuna bağlıdır.
8.Çözüm
Kapsül doldurma kusurları kabuk durumundan kaynaklanabilir, toz davranışı, hizalama, indeksleme, veya dozaj ve kilitleme ayarları. Sorunun ortaya çıktığı ilk istasyondan başlayın ve her seferinde bir nedeni test edin.. Bu, geçici düzeltmeler yerine kanıta dayalı kapsül kusurları ve çözümleri yaratır, ekiplerin zaman içindeki kapsül kusurlarını ve çözümlerini karşılaştırmasına yardımcı olur. Formülasyona uyan yarı otomatik kapsül makinesini veya tam otomatik kapsül doldurma makinesini seçin ve temsili denemelerle performansı doğrulayın. Stabil bir kapsül doldurma işlemi tekrarlanabilir ayarlara ve belgelenmiş doğrulamaya bağlıdır. Zor tozlar için, ekipman seçimini onaylamadan önce ikinci bir kapsül yapma makinesini temsili bir numune denemesiyle karşılaştırın. Bu yaklaşım kesinti süresini azaltabilir ve tutarlı farmasötik ve nutrasötik üretimini destekleyebilir.
SSS
1. Çeyrek: En Yaygın Kapsül Doldurma Kusurları Nelerdir??
Yaygın kapsül doldurma kusurları arasında çatlama yer alır, deformasyon, atlama, eksik kilitleme, toz sızıntısı, yapıştırma, ve dolum ağırlığı değişimi. Bu kapsül kusurları kabuk kalitesiyle ilgili olabilir, hizalama, toz davranışı, veya ayarlar. Sert kapsül kusurlarını belirli bir istasyona veya malzeme durumuna göre takip edin. Kapsüllerdeki olası kusurlar için, kabuğu inceleyin, dolum istasyonu, ve kilitleme işlemi.
2. Çeyrek: Kapsüller Neden Çatlıyor?, Deforme, veya Doldurma Sırasında Atla?
Yaygın nedenler arasında zayıf kapsül kalıbı hizalaması yer alır, uyumsuz takımlama, indeksleme hataları, toz kalıntısı, statik, ve kırılgan kabuklar. Bunlar, kullanım veya hizalama zayıf olduğunda çatlak kapsülleri olarak ortaya çıkabilir. İlgisiz ayarları değiştirmeden önce hizalama ve saklama koşullarını kontrol edin.
3. Çeyrek: Kapsüller Neden Düzgün Kilitlenmiyor??
Kapsül kilitleme arızası kapak gövdesinin yanlış hizalanmasından kaynaklanabilir, yanlış kilitleme stroku veya zamanlaması, aşırı doldurma yüksekliği, veya birleştirme yüzeyindeki toz. Kilitleme istasyonunu inceleyin ve kapatma işleminin tamamlandığını doğrulayın.
4. Çeyrek: Kapsül Dolum Makinesinden Aşırı Toz Sızıntısına Neden Olan Nedir??
Aşırı boşluk, aşınmış parçalar, montaj hataları, ve toz özellikleri katkıda bulunabilir. Kapsül dolum makinesinin dozaj diski açıklığını doğrulayın ve yerel toz emme işleminin uygun olup olmadığını değerlendirin. Takılı olduğu yerde, Devreye alma sırasında ve bakım sonrasında kapsül dolum makinesinin toz emme işlemini doğrulayın.
S5: Sıkıştırma Pimlerine Toz Yapışması Nasıl Azaltılabilir??
Tozun nemini ve akışkanlığını inceleyin, pimleri birikinti veya aşınma açısından inceleyin, ve uygun yüzey bitirme işlemini değerlendirin. Sıkıştırma pimlerine toz yapışması devam ederse, Doldurma prensibini değiştirmeden önce temsili bir numuneyi test edin.