そのようなケースに遭遇したことはありますか: 打錠機の設定は安定していて良好です, タブレットの重量は依然として大きく異なりますが、.
製薬および栄養補助食品メーカー向け, タブレットの重量の変化 特にプレス設定が一見正常に見える場合、大幅な無駄を引き起こす可能性があります. ミッシングリンクは粉末の供給である可能性があります: 凝集ブレンドがホッパー内でアーチを形成する場合, フィーダーとダイスへの流れが断続的になる. このガイドでは、ピル プレッサーのパウダー ブリッジング ソリューションについて説明します。, 一般的なホッパーブリッジの原因, 充填の一貫性を改善するための実践的な方法.
重要なポイント
- 打錠機のホッパー内で粉末の架橋がどのように発生するかを特定する
- 成分の特性を調べる, 粒径, 水分, 静電気の蓄積, ホッパー構造, と保管時間は粉体の流れに影響します.
- 錠剤の圧縮または充填パラメータを変更する前に、供給の不安定の原因を調査してください。.
- マテリアルコントロールを組み合わせる, 適切な強制給餌装置, 自動充填深さ調整, 次に実稼働データで結果を検証します.
1.打錠機における粉末架橋とは何ですか?
粉体架橋は、粒子が出口を横切ってアーチを形成するときに発生します。. で タブレットマシン ホッパー, これにより、プレスが稼働し続けている間でも、金型への粉末の充填が制限されます。. これは打錠機の粉末のブリッジングと一般的な打錠機のホッパーの問題です。.
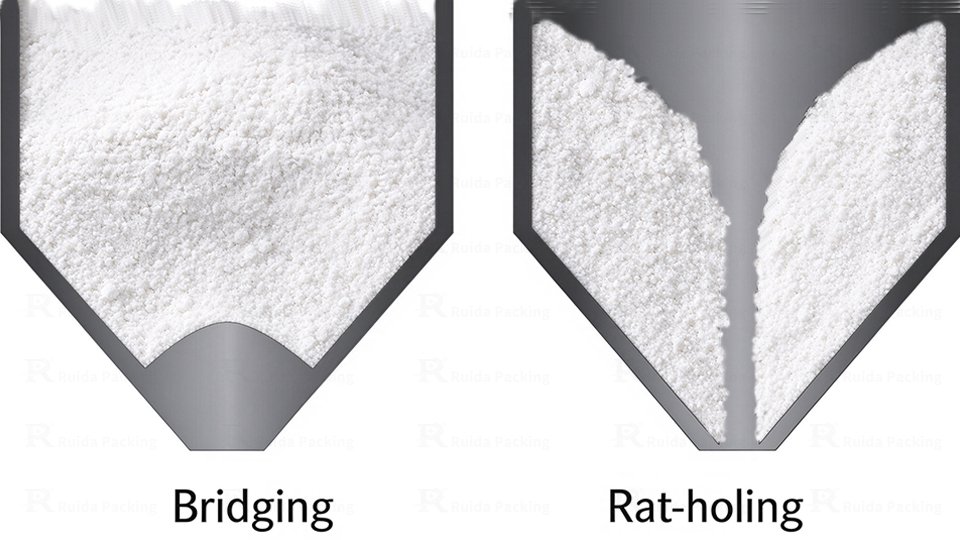
ブリッジングはラットリングとは異なります: アーチが出口を塞いでいる, 一方、中央のチャネルが流れ、壁材は静止したままになります。. どちらもホッパーシステム内の材料の架橋であり、金型の充填を妨げる可能性があります。. プレス機は各金型に到達したものしか圧縮できないため、, これらはタブレットの重量変動の関連する原因です.
医薬品製造における粉末の流れの問題は、完成品と分離する必要があります。 タブレットの欠陥. 錠剤の欠陥には重量のばらつきが含まれる場合があります, ピッキング, またはキャッピングの欠陥, しかし原因は異なります. 打錠時の欠陥レビュー中, 欠陥のある錠剤を症状ごとに分類し、問題を給餌まで追跡します, 圧縮, または排出; キャッピングの欠陥には別の調査が必要な場合があります. 錠剤の欠陥の記録により、問題が圧縮の前に始まったか、圧縮後に始まったかを特定する必要があります。.
2.ホッパーのブリッジングと不安定な粉体供給の一般的な兆候
直接的な視覚的証拠があるにもかかわらず, この問題を認識するにはいくつかの方法があります. 突然の体重変化などの兆候, 出口の上に粉が溜まる, 材料がホッパーの壁に付着した, または断続的なフィーダーの動作. これらは、ホッパーブリッジングソリューションが必要な可能性があることを示唆しています, ただし、粉レベルもチェックする必要があります, ターンテーブルの速度, 充填深さ. シンクロスピードシステムを搭載していない一部の機械では、速度を上げると重量が変化します。.
3.打錠機ホッパー内での粉末ブリッジの原因?
配合と粉末の流動性
粉体の特性は配合によって決まります. 結合剤などの有効成分, 潤滑剤, 賦形剤のサイズが異なります, 形, 表面の質感, と密度, 粉末の凝集力に影響を及ぼし、 流動性. コンポーネントの特性が大きく異なる場合、コンポーネントのブリッジングが増加する可能性があります. それで, 圧力設定はユニバーサルキーではなく、さまざまな粉末に適応させる必要があります.
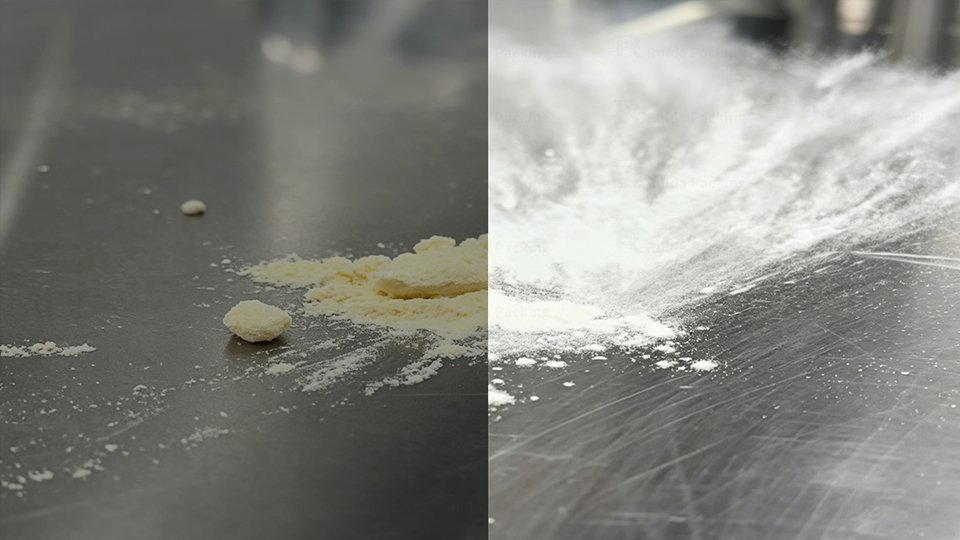
米国薬局方は、粉末の挙動を「多面的」と呼んでいます. 単一の測定値だけですべてがわかるわけではありません, 保管中にブレンドを評価する, 移行, そして金型充填. 最近の打錠機の粉末架橋研究では、粒子特性とプロセス条件を合わせて考慮しています.
微粒子と過剰な凝集
超微粒子粉末は表面積が大きいため、より強く相互作用する可能性があります。. 過剰な微粉は出口に向かって流れるのではなく、凝集したりホッパーの壁に付着したりする可能性があります。. 粒子サイズだけでは流量は決まりません; 形, 水分, 表面特性, ブレンド組成も重要です. あ 2026 粗い針状のアセトアミノフェンブレンドと微粉化されたアセトアミノフェンブレンドを比較した研究では、小規模な流量測定が類似しているように見えても、プレススケールの挙動が異なる可能性があることも判明しました.
環境湿度と吸湿性
湿気に敏感なパウダーは水を吸収する可能性があります. 液体ブリッジは凝集力を高めることができます, ただし効果は素材によって異なります. Crouter と Briens は 6 つの医薬品粉末をテストし、「HPMC の流動性は大きく変化しなかった」と報告しました。, 一方、他のいくつかの製品は、重要な水分含有量の後に流れを失いました. 一部の粉末については, 周りでも 40% RH は流動性を大幅に低下させる可能性があります.
天候の変化や保管後にホッパーのブリッジングが発生した場合, 相対湿度を記録する, 粉末水分, 曝露時間, および保管条件. 仮定しないでください 20%, 40%, または 60% RHはあらゆる成分に同じ効果をもたらします; それぞれの粉体の性能変化に基づいて限界を設定.
静電気と粉体の付着
大丈夫, ドライパウダーは、他の粒子や機械の表面とこすれると静電気を蓄積する可能性があります。. これにより、粉末がホッパーの壁に付着したり、出口付近に溜まったりする可能性があります。, 供給が不安定になり、粉体処理の効率が悪くなります. 機械のアースと粉体移送プロセスを確認してください, 必要に応じて静電気防止装置の使用を検討してください。. 溶液が掃除しやすく、製品が接触する部分にとって安全であることを確認してください。.
ホッパーの設計と粉末滞留時間
小さなアウトレット, 壁の角度が不適切, 粗い表面, または滞留時間が長いとアーチや流路が促進される可能性があります. セイリッシュ, マウラー, そして毛沢東は、2 つの装置システムで 10 種類の粉末ブレンドをテストし、「既存の流量関数係数に基づく方法を使用して詰まりを確実に診断することはできない」と警告しました。. 実際の材料とホッパー出口の設計も考慮する必要があります.
同じ原理が、粉体バルク処理システムにおける飼料ミルのブリッジングやその他の流れの問題にも当てはまります。, 詰まりは材料特性と装置設計の両方に依存します。. 打錠機ホッパー用, これは、実際の粉末ブレンドを確認することを意味します, 出口サイズ, 壁の角度, 単一のフローテスト結果に依存するのではなく、粉末滞留時間を合わせて測定します。.
4.機械の設定を変更する前に粉末ブリッジを診断する方法
まずは粉がスムーズに流れなくなる場所を確認してください. ホッパー出口とフィードフレームの周囲に粉体が蓄積していないか確認してください。, 給餌が不均一になる場合は注意してください. 部屋の湿度も記録できます (RH) 必要に応じて粉末水分も含まれます. 打錠機のホッパーの問題を調査する場合, 圧縮設定を変更する前にホッパーとフィーダーを確認してください.
粉体の流れについて詳しく知りたい方はこちら, 安息角などのテストを使用できます, カー指数, ハウスナー比, またはフロースルーオリフィス試験. シアーセル試験により、必要に応じてより詳細な情報が得られます. USPの説明によると, 単一の試験では粉体の流れを完全に説明することはできません, したがって、結果を合わせて検討するのが最善です. ホッパーのブリッジングが続く場合, 粉体の種類と機械の設定を記録して、同じ条件下での結果を比較できるようにする.
次, タブレットの重量がパドル速度によって変化するかどうかを確認する, 砲塔速度, パウダーレベル, または充填深さ. 一度に 1 つの設定を調整して、何が変化するかを確認してください. 医薬品製造における粉末の流れの問題は、粉末が圧縮段階に達する前に始まる可能性があります. 同様に, 粉体バルクハンドリングシステムにおける流れの問題には関連した原因がある可能性があります. パウダーの流れが最初に適切に停止する場所を見つけると、原因を特定し、適切な解決策を選択するのに役立ちます。.
5.ピルプレッサーパウダーブリッジングソリューション: 安定した給餌を回復する方法
パウダーをスムーズに供給するには、複数の修正が必要です. 粉末は自由に流れる必要があります, ホッパーはそれを適切に排出する必要があります, フィーダーは各ダイに安定した供給を提供する必要があります. そのため、効果的なピルプレッサーパウダーブリッジングソリューションでは、最初にパウダーに対処する必要があります。, それから装備. 打錠機アプリケーション用の強制フィーダーは、粉末の移動を維持するのに役立ちます, しかし、固まったりくっついたりする傾向のあるブレンドを魔法のように修正することはできません。. パウダーブリッジを防ぐ方法を検討する場合, 粉末と機械を一緒にテストして、実際に生産で何が機能するかを確認します.
製剤と粉末の流動性を改善する
粉末に微粒子が多すぎないか、混合後に成分が分離していないかを確認してください。. ブレンドがスムーズに流れない場合, 考慮する 造粒 または配合チームとの粒度調整. 流動促進剤は配合や製品の要件に適している場合にのみ使用してください。.
初期フローチェック用, 一般に、11 ~ 15% のカー指数または 1.12 ~ 1.18 のハウスナー比が良好なフローとして評価されます。. 上記のカー指数 20% または上記のハウスナー比 1.25 流れが悪くなっている可能性があります. これらの値はスクリーニングのガイドにすぎません, ブリッジングを保証するものではありません. USP総章 1174 また、単一の試験では粉体の流れを完全に説明できないことも説明しています. 実際のブレンドをテストし、同じ測定を 3 回繰り返して一貫性を確認します。. これは、配合を変更する前に成分の架橋の原因を特定するのに役立ちます.
湿度と粉体の水分をコントロール
湿気に敏感なパウダーは、製品に定められた湿度および湿気の制限内に保管してください。. これらの制限が定義されていない場合, まず室温と相対湿度を記録します (RH) 通常の生産時, 次に、生産エリアで予想される高湿度条件下で粉末をテストします。.
例えば, ある研究では医薬品添加物を試験しました。 23%, 43%, そして 75% RH と保管湿度が粉体の流れに影響を与えることが判明. これらは実験条件でした, 普遍的な動作限界ではない.
湿気に弱い成分は密閉容器に保管してください, 機械を再起動する前に、塊や結露がないか確認してください。. これは、次のことを前提とせずにホッパーのブリッジングを防ぐのに役立ちます。 40% RH はすべての粉末の固定制限値です.
静電気の蓄積を軽減
接地を検査する, ボンディング, 粉末が表面に接触する転写ポイント. 静電気制御装置は適切な設置に役立つ可能性があります, ただしエンジニアリングチームと品質チームが関与する. これにより、フィーダーのブリッジングやそれに関連する粉体処理の非効率性を軽減できます。. 対照試験後にフィーダーのブリッジングを再度確認する.
ホッパーの設計と排出条件の見直し
ホッパー出口が小さすぎないか確認してください, 壁の角度が不適切です, または隅に粉が溜まっている. あらゆる配合に適した単一の出口サイズや壁角度はありません。.
コンセントの変更や発振器の追加の前に, 機器の供給元に相談する. 振動により粉末の排出が促進される場合があります。, しかし、すべての流れの問題を解決できるわけではなく、粉末の圧縮や成分の分離に影響を与える可能性があります。.
さまざまなホッパーブリッジソリューションを評価するには, 同じ粉末とマシン設定で 3 回の反復試験を実行します。. 給餌の中断を記録する, ホッパー内に残っている粉体の量, タブレット重量の結果. 製品の既存の工程内制限を使用して、パフォーマンスが向上したかどうかを判断します. この実践的なチェックは、振動だけに頼るのではなく、ホッパー内の材料のブリッジングを特定するのに役立ちます。.
二層インペラ強制供給機を使用する
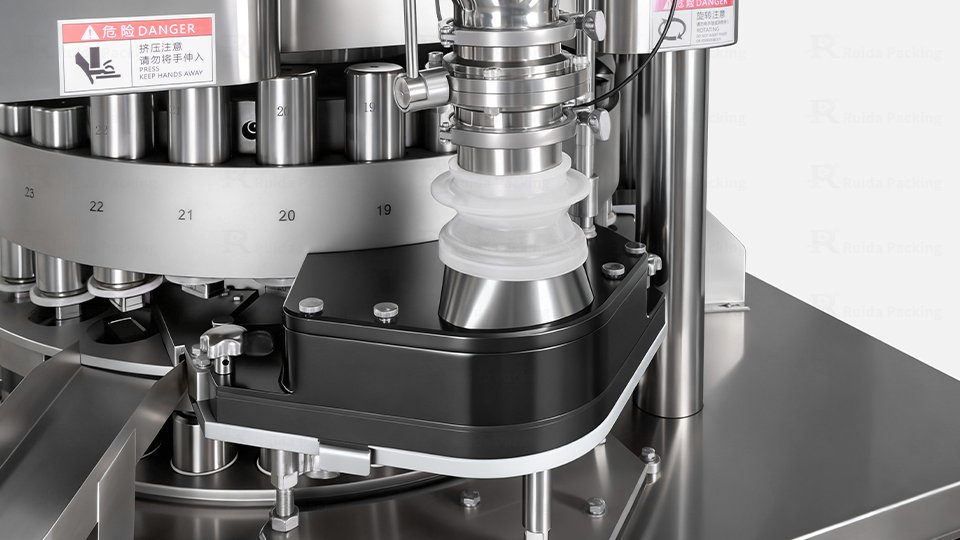
二重層インペラ強制フィーダーは、回転パドルを使用して粉末をほぐし、ダイキャビティに向かって誘導します。, 重力への依存を減らす. 打錠機システムの強制フィーダー内, パドルの設計と速度は砲塔の速度と相互作用します. Hildebrandt らは 3 輪フィーダーをモデル化し、形状が滞留時間に影響を与え、分離に寄与する可能性があることを発見しました。. 速いほど常に良いと考えるのではなく、ブレンドに合わせてシステムを調整する.
フィーダーモーターがメインモーターと同期して動作する場合, 供給はプレス動作と連動します. 目標速度での同期を検証し、粉末が一貫してダイに到達することを確認します。. 目に見えるパドルの動きだけでは十分ではありません; 再現可能な金型充填は打錠機の粉末架橋制御のテストです.
自動充填深さ調整を適用する
サーボベースの自動充填深さ調整により目標値を維持 タブレットの重量 安定した給餌を補完します. コンセントの詰まりを無期限に補償することはできません. フィードバック制限と停止条件を確認する, その後、対照試験中の平均体重と変動を追跡します.
6.難しい粉末用の打錠機の選択
打錠機を評価する場合, ブレンドがどのように処理されるかを尋ねる. 購入者は自動打錠機を検索できます; フィーダーの設計を比較する, コントロール, クリーニング, そして裁判証拠. 販売中の打錠機の検索は出発点にすぎません。. 各オプションで同じパウダーを比較します.
適切な錠剤製造機メーカーは構成について説明する必要があります, テスト証拠, 販売後のサポート. 購入者が比較する 販売のための錠剤プレス機 ヘッドラインの速度に依存するのではなく、フィーダーと重量の一貫性のデータを要求する必要があります. 錠剤のプレス加工が成功するかどうかは、繰り返し可能な粉末試験にかかっています。. これにより、バッチが危険にさらされる前に、チームが打錠機のホッパーの問題や打錠の欠陥を調査するのに役立ちます.
7.ルイダパッキング: タブレット プレスのソリューションとテクニカル サポート
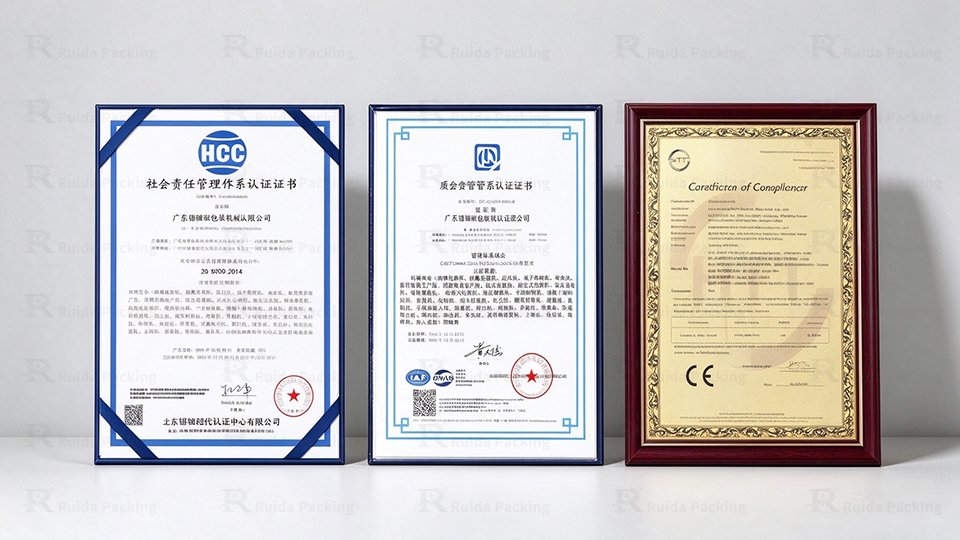
ルイダパッキング ハンドホイール調整機能または高速モデルの画面ベースの圧力調整機能を備えた打錠機を提供します. 標準構成には強制フィーダーが含まれます, オプションのホッパーオシレーター付き. 圧力ベースの錠剤重量制御により、粉末の変化を補正し、事前に設定された範囲外の読み取り値を超えた後に機械を停止できます。. 電気的なカスタマイズを提供します, 海外設置, 試運転, およびオペレータートレーニング. 適用CE, RoHS, ISO, 関連する証明書と構成については、SA8000 ドキュメントが提供されています。; 機械は FDA cGMP に準拠した生産をサポートするように設計されています. 信頼できる錠剤製造機メーカーは、利用可能なオプションと許容基準を明確にすることができます.
結論は
粉末架橋は材料とプロセスの問題です, 単なる設定ミスではなく. 原因が凝集かどうかを特定する, 水分, 静的, ホッパーの形状, またはフィーダーの動作, その後、一度に 1 つの修正アクションを検証します. 実際の運転条件でホッパーのブリッジングを再評価する. 材料制御を組み合わせた信頼性の高い錠剤プレッサーパウダーブリッジングソリューション, 適切な給餌設計, タブレットの重量チェック.
よくある質問
Q1: 打錠機における粉末ブリッジの原因 機械的 ホッパー?
パウダーブリッジングは粘着性のあるブレンドによって引き起こされる可能性があります, 細かい粒子が多すぎる, 水分, 静電気の蓄積, または不適切な設計のホッパー. マシンの設定を調整する前に, 粉末を詳しく観察し、実際に何が起こっているのかを知るためにいくつかの実用的なテストを実行します。.
第2四半期: ホッパーのブリッジングを防ぐにはどうすればよいですか?
湿気をコントロールする, 配合が許す限り、過剰な微粒子を制限する, ホッパー出口が粉体に適しているかどうかを確認してください. パウダーブリッジを防止する方法を決定する場合, マシン上で実際のブレンドをテストして、どの変更が実際の違いを生むかを確認します.
Q3: 湿気が粉体ブリッジを引き起こす可能性があります?
はい. 湿気により液橋や固結が生じる可能性があります, しかし、応答は材料固有です. 1 つの固定閾値を仮定するのではなく、RH と粉体水分を記録します。.
Q4: 粉末の架橋が錠剤の重量変動を引き起こす仕組み?
粉がスムーズに流れなくなったら, 一部のダイには十分な材料が入らない場合があります, タブレットの重量が不均一になる. 粉体の流れを見直して錠剤重量変動の原因をチェック, フィーダー速度, 砲塔速度, 充填深さ.
Q5: 強制フィーダーで粉体ブリッジを解消できるか?
強制フィーダーにより、粉末がダイス内に移動し続けることができます。, しかし、すべてのブリッジの問題を解決できるわけではありません. 粉末に合わせてパドル速度を調整し、試行を行って供給量と錠剤の重量がより安定するかどうかを確認します。.
Q6: ブリッジングとラゾリングの違いは何ですか?
ブリッジは、粉末がアーチを形成して出口を塞ぐときに発生します。. ラットホールリングは、周囲の材料が所定の位置に留まりながら、粉末が中央のチャネルを通って流れるときに発生します。. どちらも給餌を中断し、生産の一貫性に影響を与える可能性があります.
Q7: 錠剤を圧縮する前に粉末の流動性をどのようにテストしますか?
一般的なオプションには安息角が含まれます, カー指数, ハウスナー比, フロースルーオリフィス試験, せん断セル試験. 単一のテストですべてがわかるわけではありません. 供給は安定しているがキャッピング不良が発生する場合, 圧縮プロセスを個別に調査する. その他の錠剤の欠陥と欠陥のある錠剤を、症状と発生段階別に記録します。.
参考文献
[1] 米国薬局方. 総章 <1174>: 粉体の流れ (2023).
[2] クルーターA, ブライエン L. 医薬品賦形剤の流動性に及ぼす水分の影響. AAPS ファーマサイエンステック. 2014;15(1):65–74.