¿Has encontrado tal caso?: la configuración de prensa de la tableta es estable y buena, mientras que el peso de la tableta todavía varía mucho.
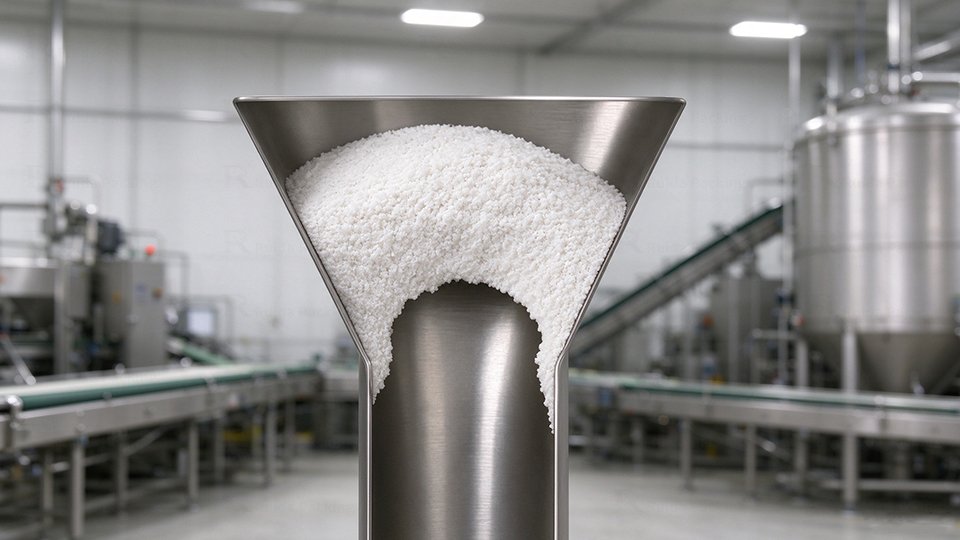
Para fabricantes farmacéuticos y nutracéuticos, variación del peso de la tableta puede provocar un desperdicio sustancial, especialmente cuando la configuración de la prensa parece normal. El eslabón perdido puede ser la alimentación en polvo: si una mezcla cohesiva forma un arco en la tolva, El flujo hacia el alimentador y las matrices se vuelve intermitente.. Esta guía cubre las soluciones de puenteo de polvo prensador de pastillas., causas comunes de puentes en la tolva, y formas prácticas de mejorar la consistencia del relleno.
Principales conclusiones
- Identifique cómo se desarrollan los puentes de polvo dentro de una tolva de prensa de tabletas
- Explora cómo las propiedades de los ingredientes, tamaño de partícula, humedad, acumulación electrostática, estructura de tolva, y el tiempo de almacenamiento influyen en el flujo de polvo.
- Investigar la fuente de la inestabilidad alimentaria antes de modificar los parámetros de compresión o llenado de las tabletas..
- Combinar controles de materiales, un alimentador forzado adecuado, y ajuste automático de la profundidad de llenado, luego verificar los resultados con los datos de producción.
1.¿Qué son los puentes de polvo en una prensa de tabletas??
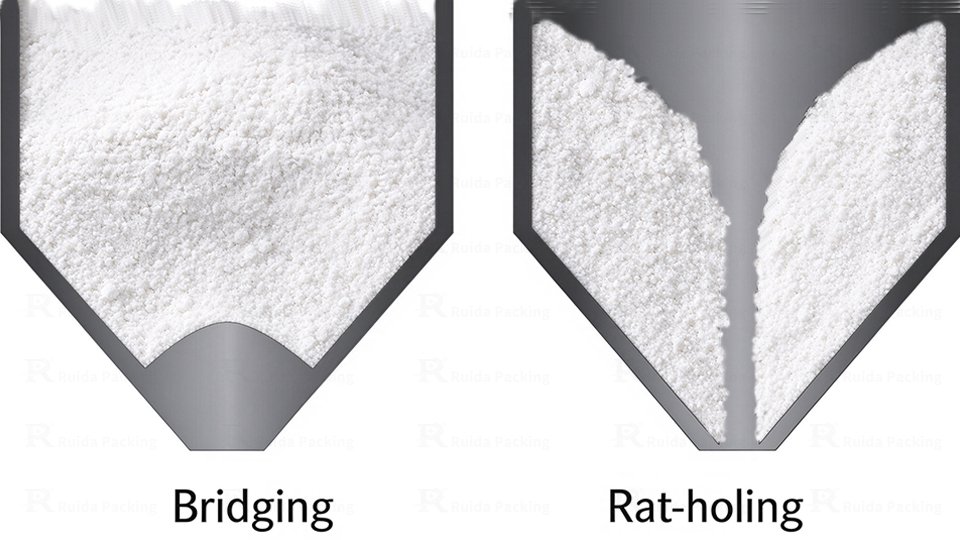
Los puentes de polvo se producen cuando las partículas forman un arco a través de una salida.. en un prensa de tabletas tolva, Esto impide que el polvo se llene incluso mientras la prensa sigue funcionando.. Este es el puente de polvo de la prensa de tabletas y un problema común en la tolva de la prensa de tabletas..
El puente es diferente del ratholing: un arco bloquea la salida, mientras que un canal central fluye y deja el material de la pared estacionario. Ambos forman puentes de material en los sistemas de tolva y pueden alterar el llenado del troquel.. Porque la prensa sólo puede comprimir lo que llega a cada troquel, Estas son causas relevantes de variación del peso de las tabletas..
Los problemas de flujo de polvo en la fabricación farmacéutica deben separarse de los acabados. defectos de la tableta. Los defectos en las tabletas pueden incluir variación de peso, cosecha, o un defecto de tapa, pero las causas difieren. Durante las revisiones de defectos de tableta, clasificar las tabletas defectuosas por síntoma y rastrear el problema hasta la alimentación, compresión, o expulsión; un defecto de tapa puede necesitar una investigación por separado. Los registros de defectos en tabletas deben identificar si el problema comienza antes o después de la compactación..
2.Signos comunes de puentes en la tolva y alimentación de polvo inestable
A pesar de la evidencia visual directa, Hay varios métodos para reconocer este problema.. Los signos incluyen variación repentina de peso., acumulación de polvo encima de la salida, material pegado a las paredes de la tolva, o alimentador intermitente funcionando. Estos sugieren que es posible que se necesiten soluciones de puente de tolva, pero también necesitas verificar el nivel de polvo, velocidad del tocadiscos, y profundidad de llenado. Algunas máquinas sin sistema de velocidad sincronizada provocarán una variación de peso cuando se aumenta la velocidad..
3.¿Qué causa los puentes de polvo en una tolva prensadora de tabletas??
Formulación y fluidez del polvo
La formulación determina las propiedades del polvo.. Ingredientes activos como aglutinantes., lubricantes, y los excipientes difieren en tamaño, forma, textura de la superficie, y densidad, afectando la cohesión del polvo y fluidez. Los puentes entre ingredientes pueden aumentar cuando los componentes tienen propiedades muy diferentes. Entonces, los ajustes de presión deben adaptarse a diferentes polvos en lugar de una llave universal.
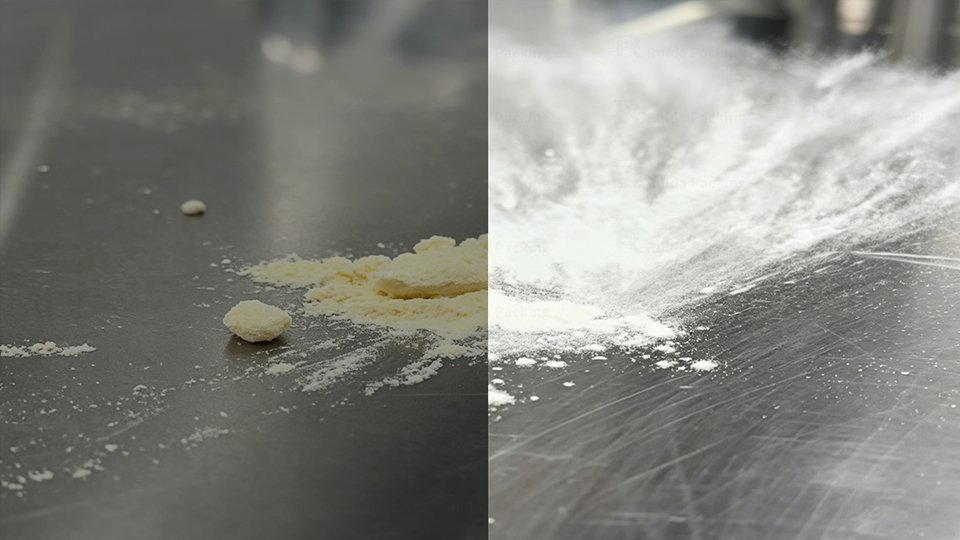
La Farmacopea de Estados Unidos califica el comportamiento del polvo como “multifacético”. Ninguna medida única cuenta la historia completa, así que evalúe la mezcla durante el almacenamiento., transferir, y llenar el troquel. La investigación reciente sobre puentes de polvo en prensas de tabletas también considera las propiedades de las partículas y las condiciones del proceso en conjunto..
Partículas finas y cohesión excesiva
Los polvos ultrafinos tienen una superficie más grande y pueden interactuar más fuertemente. El exceso de finos puede acumularse o adherirse a las paredes de la tolva en lugar de fluir hacia la salida.. El tamaño de las partículas por sí solo no determina el flujo; forma, humedad, propiedades de la superficie, y la composición de la mezcla también importa. A 2026 Un estudio que comparó mezclas de paracetamol micronizado y con forma de aguja gruesa también encontró que el comportamiento a escala de prensa puede diferir incluso cuando las medidas de flujo a pequeña escala parecen similares..
Humedad ambiental y absorción de humedad
Los polvos sensibles a la humedad pueden absorber agua.. Los puentes líquidos pueden aumentar la cohesión, pero el efecto depende del material. Crouter y Briens probaron seis polvos farmacéuticos e informaron que "la fluidez no cambió significativamente para HPMC", mientras que varios otros perdieron el flujo después de un contenido de humedad crítico. Para algunos polvos, incluso alrededor 40% La humedad relativa puede disminuir drásticamente la fluidez..
Si aparecen puentes en la tolva después de un cambio climático o almacenamiento, registrar HR, humedad del polvo, tiempo de exposición, y condiciones de almacenamiento. No asumas 20%, 40%, o 60% La HR tiene el mismo efecto en todos los ingredientes.; establecer límites basados en cada cambio de rendimiento del polvo.
Electricidad estática y adhesión de polvos
Bien, El polvo seco puede acumular electricidad estática cuando se frota contra otras partículas o superficies de la máquina.. Esto puede hacer que el polvo se adhiera a las paredes de la tolva o se acumule cerca de la salida., Lo que lleva a una alimentación inestable y a ineficiencias en el manejo del polvo.. Verifique el proceso de puesta a tierra y transferencia de polvo de la máquina., y considere usar un dispositivo antiestático si es necesario. Asegúrese de que la solución sea fácil de limpiar y segura para las áreas de contacto con el producto..
Diseño de tolva y tiempo de permanencia del polvo
Una pequeña salida, ángulo de pared inadecuado, superficie rugosa, o un tiempo de permanencia prolongado puede fomentar un arco o canal de flujo. Salish, maurer, y Mao probó diez mezclas de polvo en dos sistemas de equipos y advirtió que el bloqueo “no se puede diagnosticar de manera confiable utilizando el método existente basado en coeficientes de función de flujo”. También se debe tener en cuenta el material real y el diseño de salida de la tolva..
El mismo principio se aplica a los puentes en las fábricas de piensos y otros problemas de flujo en los sistemas de manipulación de polvo a granel., donde el bloqueo depende tanto de las propiedades del material como del diseño del equipo. Para tolvas de prensa de tabletas, esto significa verificar la mezcla de polvo real, tamaño de salida, ángulo de la pared, y el tiempo de permanencia del polvo juntos en lugar de depender de un único resultado de prueba de flujo.
4.Cómo diagnosticar los puentes de polvo antes de cambiar la configuración de la máquina
Comience comprobando dónde deja de fluir suavemente el polvo.. Busque acumulación de polvo alrededor de la salida de la tolva y del marco de alimentación., y observe cuando la alimentación se vuelve desigual. También puedes registrar la humedad de la habitación. (RH) y humedad en polvo si es necesario. Al investigar problemas en la tolva de la prensa de tabletas, revise la tolva y el alimentador antes de cambiar la configuración de compresión.
Para obtener más información sobre cómo fluye el polvo., Puedes utilizar pruebas como el ángulo de reposo., índice de carr, proporción de Hausner, o prueba de flujo a través del orificio. Las pruebas de células de corte pueden proporcionar información más detallada cuando sea necesario. Como explica la USP, ninguna prueba puede describir completamente el flujo de polvo, por lo que es mejor considerar los resultados juntos. Si el puente de la tolva continúa, Registre el tipo de polvo y la configuración de la máquina para poder comparar los resultados en las mismas condiciones..
Próximo, comprobar si el peso de la tableta cambia con la velocidad de la paleta, velocidad de la torreta, nivel de polvo, o profundidad de llenado. Ajuste una configuración a la vez para ver qué marca la diferencia. Los problemas de flujo de polvo en la fabricación farmacéutica pueden comenzar antes de que el polvo alcance la etapa de compresión.. Similarmente, Los problemas de flujo en los sistemas de manipulación de polvo a granel pueden tener causas relacionadas.. Encontrar dónde deja de fluir correctamente el polvo le ayudará a identificar la causa y elegir una solución adecuada..
5.Soluciones de puenteo de polvo para prensadores de pastillas: Cómo restaurar la alimentación estable
Lograr que el polvo se alimente sin problemas requiere más de una dosis. El polvo debe fluir libremente., la tolva debe descargarlo correctamente, y el alimentador tiene que entregar un suministro constante a cada dado. Es por eso que las soluciones efectivas de puenteo en polvo prensador de pastillas deben abordar el polvo primero., entonces el equipo. Un alimentador forzado para aplicaciones de prensa de tabletas puede ayudar a mantener el polvo en movimiento, pero no arreglará mágicamente una mezcla que tiende a agruparse o a pegarse.. Al analizar cómo prevenir la formación de puentes en polvo, Pruebe el polvo y la máquina juntos para encontrar lo que realmente funciona en producción..
Mejore la formulación y la fluidez del polvo
Compruebe si el polvo contiene demasiadas partículas finas o si los ingredientes se separan después de mezclar. Si la mezcla no fluye suavemente, considerar granulación o ajuste del tamaño de las partículas con el equipo de formulación. Utilice deslizantes únicamente cuando sean adecuados para la fórmula y los requisitos del producto..
Para una verificación de flujo inicial, Un índice de Carr de 11 a 15 % o un índice de Hausner de 1,12 a 1,18 se consideran comúnmente como buen flujo.. Un índice de Carr arriba 20% o un ratio de Hausner superior 1.25 puede indicar un flujo más pobre. Estos valores son sólo guías de detección., no hay garantías contra el puente. Capítulo General de la USP 1174 También explica que ninguna prueba puede describir completamente el flujo de polvo.. Pruebe la mezcla real y repita la misma medida tres veces para verificar la consistencia.. Esto ayuda a identificar la causa de la formación de puentes entre ingredientes antes de cambiar la formulación..
Controle la humedad y la humedad del polvo
Mantener los polvos sensibles a la humedad dentro de los límites de humedad y humedad establecidos para el producto.. Si estos límites no han sido definidos, Primero registre la temperatura ambiente y la humedad relativa. (RH) durante la producción normal, luego pruebe el polvo en las condiciones de mayor humedad esperadas en el área de producción..
Por ejemplo, un estudio probó excipientes farmacéuticos en 23%, 43%, y 75% RH y descubrió que la humedad de almacenamiento afectó el flujo de polvo. Estas fueron las condiciones experimentales., límites de funcionamiento no universales.
Guarde los ingredientes sensibles a la humedad en recipientes sellados., y verifique que no haya grumos o condensación antes de reiniciar la máquina.. Esto puede ayudar a evitar que se produzcan puentes en la tolva sin asumir que 40% La HR es un límite fijo para cada polvo..
Reducir la acumulación electrostática
Inspeccionar la conexión a tierra, vinculación, y puntos de transferencia donde el polvo entra en contacto con las superficies. Los dispositivos de control de estática pueden ayudar en una instalación adecuada, pero involucrar equipos de ingeniería y calidad.. Esto puede reducir los puentes en el alimentador, así como las ineficiencias relacionadas con el manejo del polvo.. Verifique nuevamente si hay puentes en el alimentador después de una prueba controlada..
Revisar el diseño de la tolva y las condiciones de descarga
Compruebe si la salida de la tolva es demasiado pequeña, el ángulo de la pared no es adecuado, o se acumula polvo en las esquinas. No existe un único tamaño de salida o ángulo de pared que funcione para cada formulación.
Antes de cambiar la salida o agregar un oscilador, consultar al proveedor del equipo. La vibración puede ayudar a descargar el polvo en algunos casos., pero no resuelve todos los problemas de flujo y puede afectar la compactación del polvo o la separación de ingredientes..
Evaluar diferentes soluciones de puenteo de tolvas., Realice tres pruebas repetidas con los mismos ajustes de polvo y máquina.. Registre cualquier interrupción de la alimentación., la cantidad de polvo que queda en la tolva, y resultados de peso de la tableta. Utilice los límites existentes en el proceso del producto para juzgar si el rendimiento ha mejorado. Esta verificación práctica puede ayudar a identificar puentes de material en la tolva en lugar de depender únicamente de la vibración..
Utilice un alimentador forzado con impulsor de doble capa
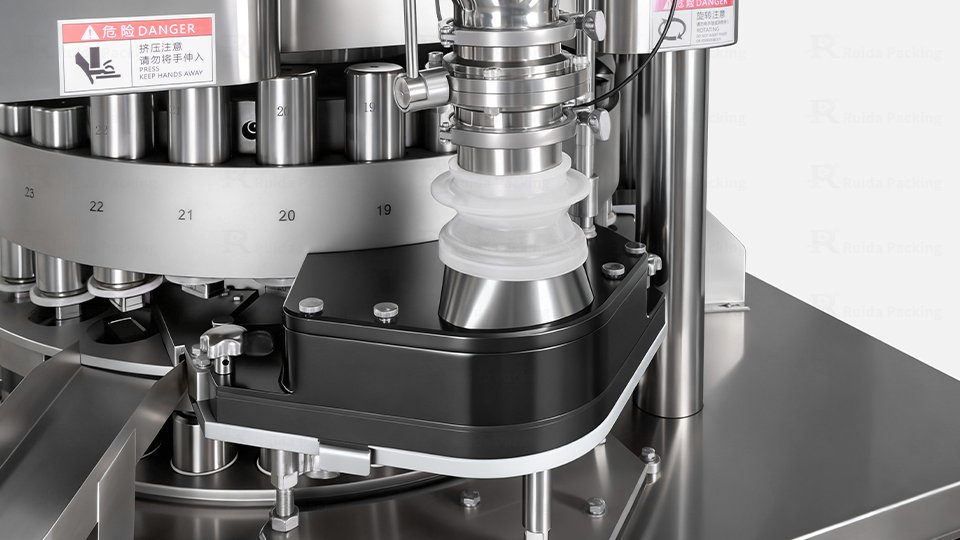
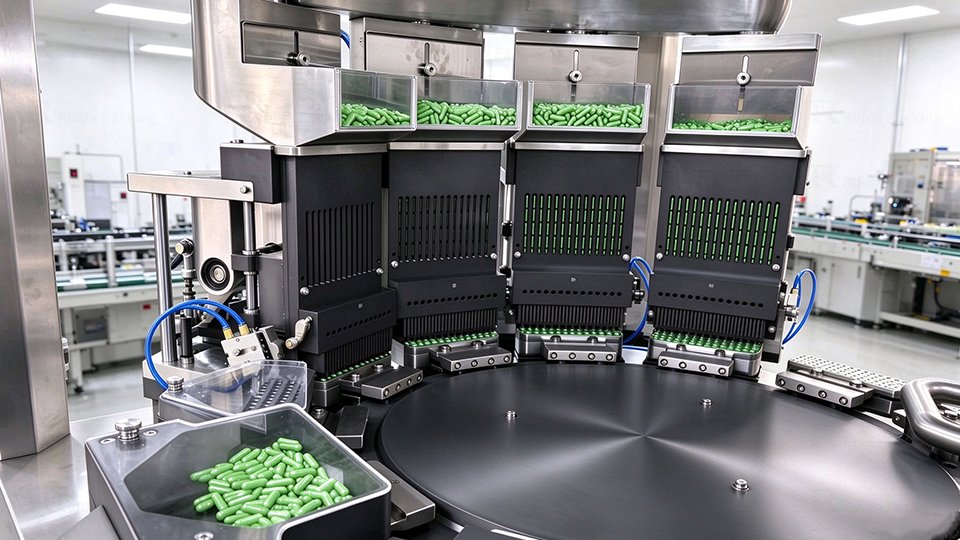
Un alimentador forzado con impulsor de doble capa utiliza paletas giratorias para aflojar el polvo y guiarlo hacia las cavidades del troquel., reducir la dependencia de la gravedad. En un alimentador forzado para sistemas de prensa de comprimidos., El diseño y la velocidad de las paletas interactúan con la velocidad de la torreta.. Hildebrandt y sus colegas modelaron un alimentador de tres ruedas y descubrieron que la geometría afectaba el tiempo de residencia y podría contribuir a la segregación.. Ajuste el sistema a la mezcla en lugar de asumir que lo más rápido siempre es mejor.
Cuando el motor del alimentador funciona en sincronía con el motor principal, La alimentación se coordina con la operación de la prensa.. Verifique la sincronización a la velocidad objetivo y confirme que el polvo llegue a las matrices de manera consistente. El movimiento visible de la pala no es suficiente; El llenado repetible del troquel es la prueba del control de puentes de polvo en la prensa de tabletas..
Aplicar ajuste automático de profundidad de llenado
El ajuste automático de la profundidad de llenado basado en servo ayuda a mantener el objetivo peso de la tableta y complementa la alimentación estable. No puede compensar indefinidamente una salida bloqueada.. Confirmar límites de retroalimentación y condiciones de parada, luego realice un seguimiento del peso medio y la variación durante una prueba controlada.
6.Elegir una prensa de tabletas para polvos difíciles
Al evaluar una máquina prensadora de tabletas, pregunta cómo maneja tu mezcla. Los compradores pueden buscar una máquina prensadora de tabletas automática.; comparar el diseño del alimentador, controles, limpieza, y pruebas del juicio. La búsqueda de una máquina prensadora de tabletas a la venta es sólo un punto de partida. Compara el mismo polvo en cada opción..
Un fabricante de máquinas de pastillas adecuado debe explicar la configuración., evidencia de prueba, y soporte postventa. Compradores que comparan un Vendo maquina prensadora de pastillas debería solicitar datos de consistencia del peso y del alimentador en lugar de depender de la velocidad principal. El éxito del prensado de pastillas depende de una prueba de polvo repetible. Esto ayuda a los equipos a investigar los problemas de la tolva de la prensa de tabletas y los defectos de las tabletas antes de que un lote esté en riesgo..
7.Embalaje Ruida: Soluciones de prensa de tabletas y soporte técnico
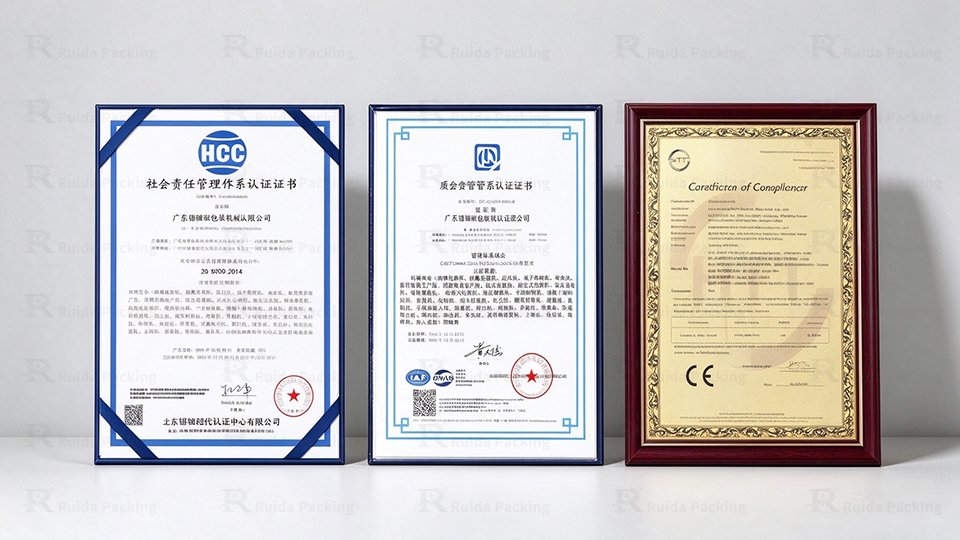
Embalaje Ruida ofrece prensas para tabletas con ajuste de volante o ajuste de presión basado en pantalla en modelos de alta velocidad. Las configuraciones estándar incluyen un alimentador forzado., con un oscilador de tolva opcional. El control del peso de las tabletas basado en la presión puede compensar los cambios de polvo y detener la máquina después de lecturas preestablecidas fuera de rango.. Realizamos personalización eléctrica., instalación en el extranjero, puesta en marcha, y formación de operadores. CE aplicable, RoHS, ISO, y se suministran documentos SA8000 para el certificado y la configuración correspondientes.; Las máquinas están diseñadas para respaldar la producción alineada con las cGMP de la FDA.. Un fabricante confiable de máquinas de pastillas puede aclarar las opciones disponibles y los criterios de aceptación..
Conclusión
Los puentes de polvo son un problema de material y proceso, no es simplemente un error de configuración. Identificar si la causa es la cohesión., humedad, estático, geometría de la tolva, o comportamiento de alimentación, luego verifique una acción correctiva a la vez. Reevaluar el puente de la tolva en condiciones de funcionamiento reales. Las confiables soluciones de puenteo de polvo para prensadores de pastillas combinan el control del material, diseño de alimentación adecuado, y controles de peso de tabletas.
Preguntas frecuentes
Q1: ¿Qué causa los puentes de polvo en una prensa de tabletas? Máquina Tolva?
La formación de puentes en el polvo puede deberse a mezclas pegajosas., demasiadas partículas finas, humedad, acumulación estática, o una tolva mal diseñada. Antes de modificar la configuración de la máquina, Eche un vistazo más de cerca al polvo y realice algunas pruebas prácticas para descubrir qué está pasando realmente..
Q2: ¿Cómo se evitan los puentes en la tolva??
Mantenga la humedad bajo control, Limitar el exceso de partículas finas cuando la formulación lo permita., y compruebe si la salida de la tolva es adecuada para el polvo. Al decidir cómo evitar la formación de puentes de polvo, Pruebe la mezcla real en la máquina para ver qué cambios marcan una diferencia real..
Q3: ¿Puede la humedad causar puentes en el polvo??
Sí. La humedad puede crear puentes líquidos o apelmazamiento., pero la respuesta es específica del material. Registre la humedad relativa y el polvo en lugar de asumir un umbral fijo.
Q4: ¿Cómo los puentes de polvo provocan la variación del peso de las tabletas??
Cuando el polvo deja de fluir suavemente, Es posible que algunos troqueles no reciban suficiente material., lo que lleva a pesos de tabletas desiguales. Verifique las causas de la variación del peso de la tableta revisando el flujo de polvo., velocidad del alimentador, velocidad de la torreta, y profundidad de llenado.
Q5: ¿Puede un alimentador forzado eliminar los puentes de polvo??
Un alimentador forzado ayuda a mantener el polvo en movimiento hacia los troqueles., pero no puede resolver todos los problemas de conexión. Ajuste la velocidad de la paleta para adaptarla al polvo y realice una prueba para comprobar si los pesos de la alimentación y de las tabletas se vuelven más consistentes..
Q6: ¿Cuál es la diferencia entre puentes y ratholing??
El puente ocurre cuando el polvo forma un arco que bloquea la salida.. El ratholing ocurre cuando el polvo fluye a través de un canal central mientras el material a su alrededor permanece en su lugar.. Ambos pueden alterar la alimentación y afectar la consistencia de la producción..
P7: ¿Cómo se prueba la fluidez del polvo antes de la compresión de la tableta??
Las opciones comunes incluyen el ángulo de reposo., índice de carr, proporción de Hausner, prueba de flujo a través del orificio, y pruebas de células de corte. Ninguna prueba cuenta toda la historia. Si la alimentación es estable pero aún ocurre un defecto de cobertura, investigar el proceso de compresión por separado. Registre otros defectos de tabletas y tabletas defectuosas según sus síntomas y la etapa en la que aparecen..
Referencias
[1] Farmacopea de los Estados Unidos. Capítulo General <1174>: Flujo de polvo (2023).