Chociaż istnieją różne rodzaje defekty pęcherzowe, pęcherz pakiet wypaczenie jest rzadko omawiany w porównaniu z innymi.
Jednakże, na suplement zdrowotny premium, wypaczone opakowania blistrowe są po prostu niedopuszczalne. Mimo wszystko, żaden klient nie tolerowałby tak prymitywnej wady opakowania, zwijający się blister, w drogim suplemencie zdrowotnym lub produkcie farmaceutycznym. Od razu budzi to obawy konsumenta dotyczące deformacji opakowania blistrowego, słaba jakość opakowania, i potencjalne wnikanie wilgoci.
Ponadto, z perspektywy linii produkcyjnej, Wypaczenie opakowania blistrowego stanowi istotną przeszkodę, która bezpośrednio wpływa na wydajność dalszego przetwarzania maszyny do pakowania w kartony; Bardzo prawdopodobne jest wystąpienie problemów, takich jak zacięcia w kartonach lub nieprawidłowe wyrównanie druku. Dlatego, aby zapewnić stabilność linii produkcyjnej i utrzymać wizerunek marki, te wady opakowania blistrowego nie można przeoczyć. W tym artykule szczegółowo opisano przyczyny zwijania się blistrów i omówiono potencjalne skuteczne rozwiązania, którego celem jest dostarczenie cennych informacji na temat operacji związanych z pakowaniem blistrowym.
Kluczowe wnioski
- Podstawowa definicja i oznaki wizualne zwijających się blistrów.
- 10 pierwotne przyczyny mechaniczne i materiałowe powodujące deformację opakowania blistrowego.
- Praktyczne rozwiązania inżynieryjne umożliwiające skuteczne rozwiązywanie problemów z opakowaniami blistrowymi.
- Przegląd tego, jak zaawansowana maszyna do zamykania opakowań blistrowych technologia temu zapobiega problemy z tworzeniem się pęcherzy.
1. Czym są blistry do curlingu?
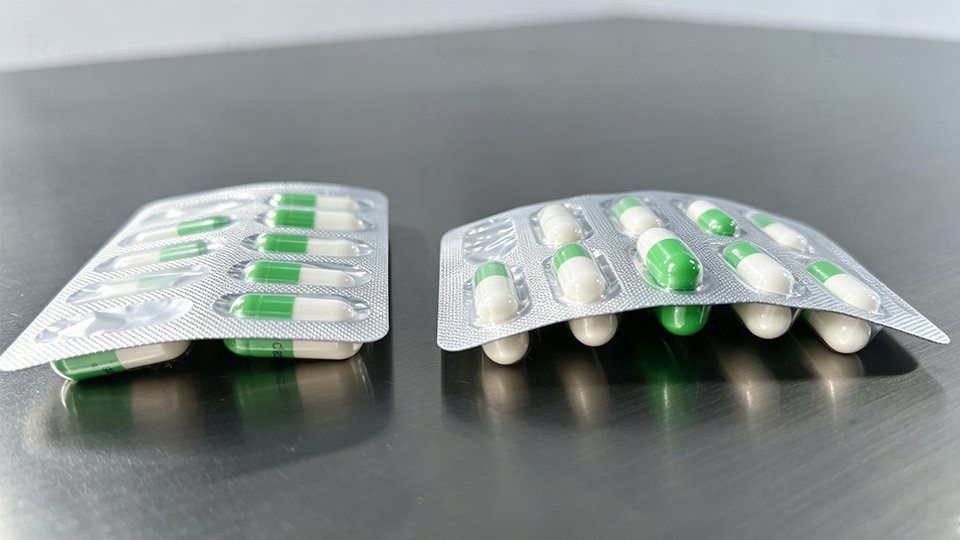
Zwijające się blistry odnoszą się do gotowych arkuszy blistrów, które po uformowaniu tracą swój pierwotny płaski kształt, opieczętowanie, lub chłodzenie. Podobnie jak płyta winylowa pozostawiona na palącym słońcu, blistry zakrzywiają się i wypaczają, zniekształcając konstrukcję całego opakowania blistrowego. Ta forma deformacji opakowania blistrowego jest jedną z najbardziej widocznych i frustrujących wad opakowań blistrowych produktów farmaceutycznych.
Główne przejawy obejmują:
Gięcie płytek blistrowych: Cały blister z lekiem wygina się w zauważalny kształt kokardki.
Zawijanie krawędzi: Zewnętrzne krawędzie blistrów z lekami zwijają się agresywnie ku górze.
Nierówna powierzchnia: Blister z pigułkami jest pofalowany, nieregularne tekstury.
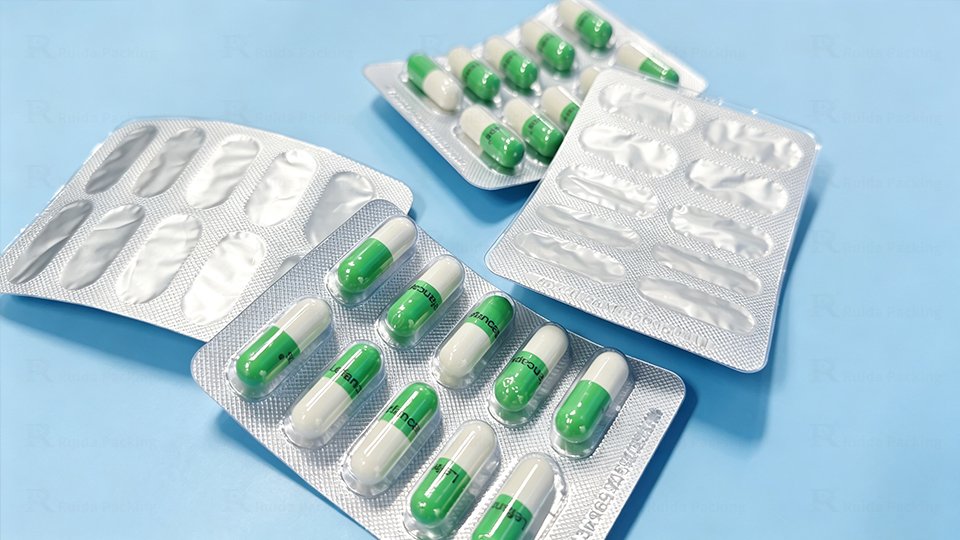
Normalny lek w blistrze powinien wyglądać tak:
Płaski blister po przedziurkowaniu, zapewniając optymalną integralność uszczelnienia blistra.
Jednakże, gdy następuje zginanie lub zwijanie, to będzie wyglądać:
Gięcie środkowe lub krawędziowe po schłodzeniu, prowadząc do poważnych niepowodzeń w zakresie leków stosowanych w opakowaniach blistrowych.
Aby uniknąć wad opakowań blistrowych tabletek, Identyfikacja głównych czynników powodujących wypaczone opakowania blistrowe jest niezbędna.
2. 10 Najczęstsze przyczyny zwijania się blistrów
Według badań Grand View, światowy rynek opakowań farmaceutycznych wycenia się na ponad $115 miliard, podkreślając wysoką wartość kosztową minimalizacji wskaźnika odrzutów i ograniczenia wad opakowań blistrowych. Kiedy pojawią się problemy, zwykle wywodzą się z tych dziesięciu obszarów.
Grubość i sztywność materiału opakowaniowego
Podstawową przyczyną problemów z lekami w opakowaniach blistrowych często jest sam materiał. W przypadku stosowania sztywnej folii PVC, który jest elastyczny i pozwala na łatwe formowanie, jego z natury niższa sztywność może prowadzić do zginania opakowań blistrowych.
W przeciwieństwie do tego, Materiał blistrowy PET zapewnia wyższą sztywność i lepszą stabilność wymiarową. Mówiąc najprościej, gdy wzrasta grubość materiału opakowaniowego, wzrasta odporność na zginanie, i zmniejsza się możliwość deformacji opakowania blistrowego. Więc, Wybór materiału stanowi podstawę możliwości zginania opakowań blistrowych.
Niewłaściwy wybór materiału opakowaniowego
Elastyczność materiału odgrywa ogromną rolę w powstawaniu wad opakowań blistrowych farmaceutycznych. Różne materiały są podgrzewane i chłodzone w różny sposób. Na przykład, przy łączeniu folii przykrywającej PCV i aluminium, powstają różnice w rozszerzalności cieplnej. Podczas procesu uszczelniania, PVC rozszerza się, podczas gdy folia aluminiowa kurczy się inaczej.
dr. Alana Daviesa, Główny inżynier materiałowy, notatki, “Niedopasowanie termiczne podczas pakowania blistrowego działa jak mikroskopijna wojna; jeśli plastik i folia rozszerzają się z różną szybkością, powstające naprężenia gwarantują zwinięcie opakowań blistrowych.” To wewnętrzne naprężenie powoduje, że opakowania blistrowe wyginają się i odkształcają, udowadniając, że właściwa kompatybilność materiału opakowaniowego nie podlega negocjacjom.
Nadmierny pęcherz Pakiet Długość i kierunek układu
Nawet przy identycznych powierzchniach, projekt opakowania blistrowego ma ogromne znaczenie. Krótkie deski są na ogół stabilne, podczas gdy długie opakowania blistrowe są znacznie bardziej podatne na zwijanie się w opakowania blistrowe. Długie arkusze kumulują większe naprężenia mechaniczne i termiczne podczas produkcji. Jeśli kierunek podawania jest zgodny z dłuższą krawędzią, często powoduje to zginanie wzdłużne i skręcenie opakowania bąbelkowego z lekiem.
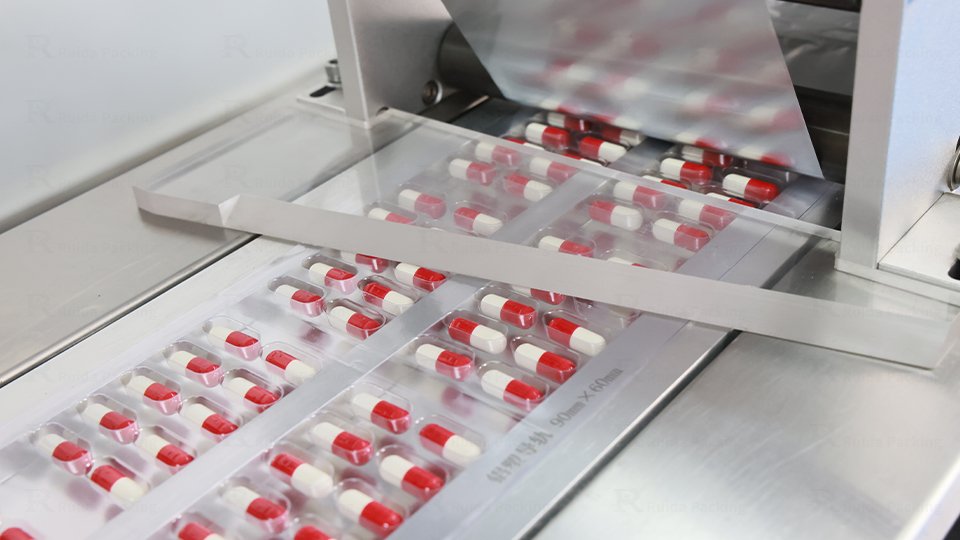
Mówiąc prosto, tym dłuższy jest czas, w którym opakowania blistrowe przechodzą przez uszczelnienie , tym bardziej prawdopodobne jest wygięcie opakowania blistrowego. Optymalizacja rozmiaru opakowania blistrowego i układu blistra jest kluczem do zapobiegania wadom opakowań blistrowych tabletek.
Nieprawidłowa temperatura formowania
Temperaturę formowania blistrów z PVC należy precyzyjnie ustawić. Jeśli jest za wysoka, powoduje natychmiastowy skurcz folii i nadmierne naprężenia, co prowadzi do poważnego odkształcenia folii PVC. Odwrotnie, jeśli temperatura tworzenia pęcherzy jest zbyt niska, powoduje to niepełne uformowanie i nierówną głębokość pęcherzy. Zgodnie z wytycznymi FDA dotyczącymi wskaźników jakości, utrzymanie rygorystycznych parametrów procesu pakowania blistrowego ma kluczowe znaczenie; nawet niewielkie odchylenie o 2°C może spowodować poważne problemy z tworzeniem się pęcherzy i deformację jamy pęcherzy.
Nierównomierne chłodzenie po termoformowaniu
Po stacji formującej, nierównomierne chłodzenie powoduje, że materiały kurczą się w drastycznie różnym tempie, wytwarzanie naprężeń termicznych i zginanie opakowań blistrowych. Niezawodny system chłodzenia powinien utrzymywać równomierne powietrze chłodzące i stabilny czas chłodzenia, aby dokładnie zamrozić kształt tworzywa sztucznego, zatrzymanie efektu krzywizny opakowań blistrowych przed jego rozpoczęciem.
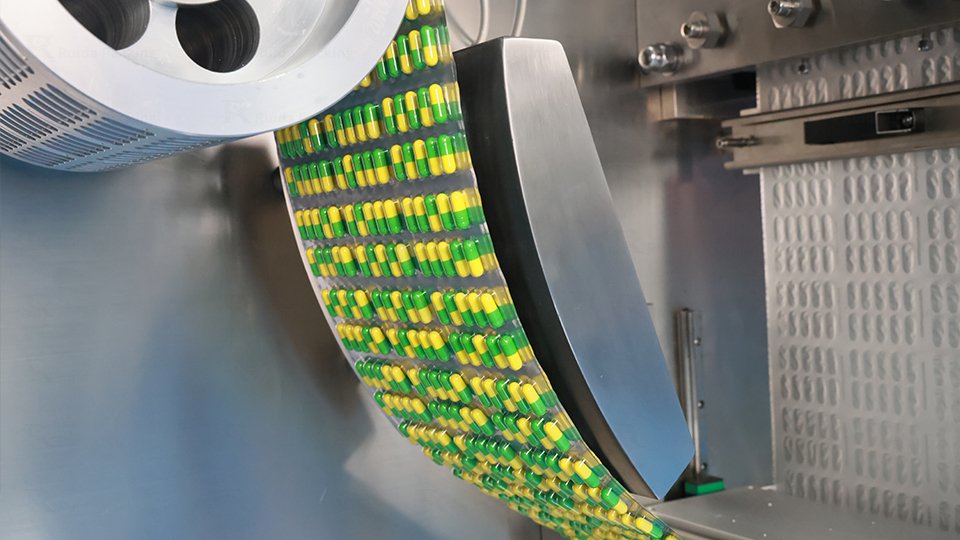
Oczywiście, nie zapomnij regularnie wymieniać wody w zbiorniku agregatu chłodniczego. Jeśli agregat chłodniczy działa codziennie, zmieniać wodę raz w tygodniu. Jeśli jest używany tylko raz w tygodniu, wymiana wody raz w miesiącu jest na ogół wystarczająca.
Nadmierne napięcie podawania filmu
Podczas transportu folii przykrywającej PCV i aluminium, nadmierne napięcie wstęgi powoduje natychmiastowe rozciągnięcie i odkształcenie. Ta awaria kontroli naprężenia folii blistrowej jest szczególnie szkodliwa w przypadku dużych arkuszy blistrów, bezpośrednio prowadzące do wypaczenia opakowania blistrowego. Nieprawidłowo ustawiony wałek może w ciągu kilku minut zamienić wysoce dochodową partię w górę drogich odpadów z tworzyw sztucznych, niszcząc stabilność produkcji.
Nieprawidłowa temperatura zgrzewania
Stacja zgrzewania potrafi więcej niż tylko zamykanie opakowania. Zbyt wysokie ustawienie temperatury zgrzewania maszyny blistrowej powoduje kurczenie się folii i masywne defekty opakowań blistrowych. Z drugiej strony, jeśli temperatura opakowania blistrowego zgrzewanego na gorąco jest zbyt niska, powoduje to słabe uszczelnienie pęcherza i krytyczne wady uszczelnienia pęcherza.
Różnica w uszczelnieniu płaskiej płyty i obrotowej maszyny blistrowej
Maszyna blistrowa z płaską płytą wykorzystuje przerywane zgrzewanie, gdzie górna płyta uszczelniająca porusza się pionowo. To stałe ciśnienie i dłuższy czas przebywania zapewniają stabilne uszczelnienie i lepszy rozkład ciśnienia. Odwrotnie, maszyna blistrowa z rolkami opiera się na obrotowym systemie uszczelniającym zapewniającym ciągłe zgrzewanie rolkowe, ciągłe stosowanie ciepła i ciśnienia w celu uzyskania większej prędkości. Jednakże, bez stacji kształtowania odwrotnego i wstępnego prasowania, pozostaje naprężenie szczątkowe, w wyniku czego opakowania blistrowe są zauważalnie wygięte, zwłaszcza na dużych blistrach.
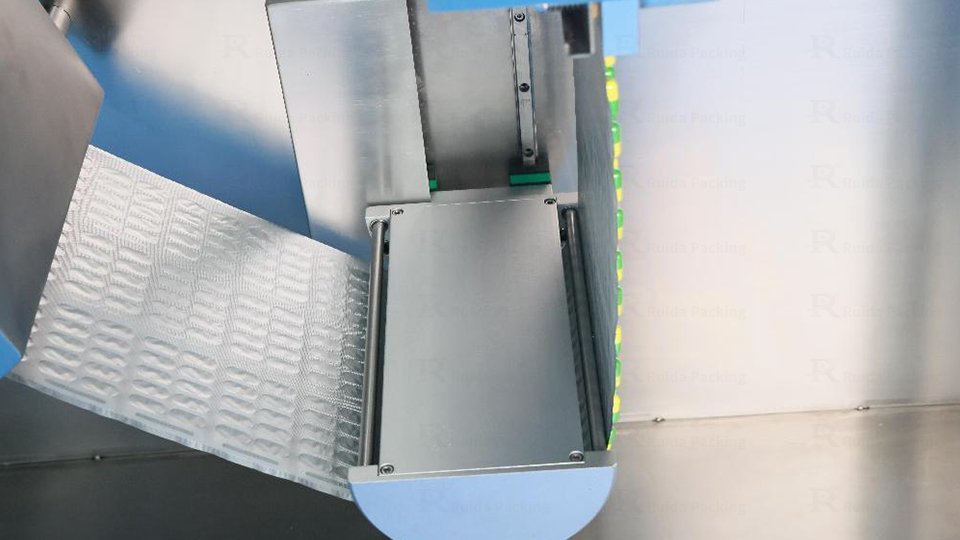
Nierówny nacisk uszczelniający
Nierówny docisk uszczelniający często wynika ze zużytego wałka uszczelniającego, nieprawidłowa regulacja, lub złe ustawienie maszyny. W rezultacie, jedna strona jest bardziej ściśnięta, powodując bezpośrednio poważne uszkodzenie pęcherzy i katastrofalne uszkodzenie uszczelnienia pęcherza. Sarah Jenkins, Dyrektor ds. kontroli jakości w dziale pakowania, wyjaśnia, “Nierówny nacisk uszczelniający nie tylko powoduje słabe uszczelnienie pęcherzy; tworzy asymetryczne napięcie, które dosłownie wyrywa blister z lekiem.”
Niewłaściwe przechowywanie i transport
Po opuszczeniu maszyny pęcherzącej, czynniki środowiskowe biorą górę. Wysokie temperatury i duże układanie w stosy podczas przechowywania opakowań blistrowych mogą powodować odkształcenia plastyczne, przekształcając idealny blister z pigułkami w zwijane blistry.
3. Jak naprawić blistry Curling?
Rozwiązanie 1: Wybierz odpowiednie materiały opakowaniowe
Aby zapobiec powstaniu pęcherzy, dokładnie oceń grubość i sztywność materiału opakowaniowego. Priorytetowo traktuj stabilność termiczną, aby zagwarantować kompatybilność materiałów opakowaniowych. Zapobiega to zniszczeniu partii w przypadku przerażającego scenariusza zmarszczek folii aluminiowej.
Rozwiązanie 2: Zoptymalizuj blister Pakiet Projekt
Przemyśl ponownie układ blistrów i wielkość opakowania blistrowego. Dostosuj długość, kierunek układu, oraz rozmieszczenie wnęk w celu zminimalizowania naprężeń mechanicznych powodujących wypaczanie opakowania blistrowego i deformację folii PVC.
Rozwiązanie 3: Dostosuj parametry formowania i zgrzewania
Przeprowadź rygorystyczne rozwiązywanie problemów z opakowaniami blistrowymi, sprawdzając temperaturę formowania blistrów z PVC i temperaturę zgrzewania blistra. Dostosuj stację zgrzewania i regulator temperatury, aby wyeliminować nierówną głębokość pęcherzy, deformacja jamy pęcherzykowej, i defekty termoformowania. Upewnij się, że układ chłodzenia prawidłowo stabilizuje opakowanie blistrowe z lekiem.
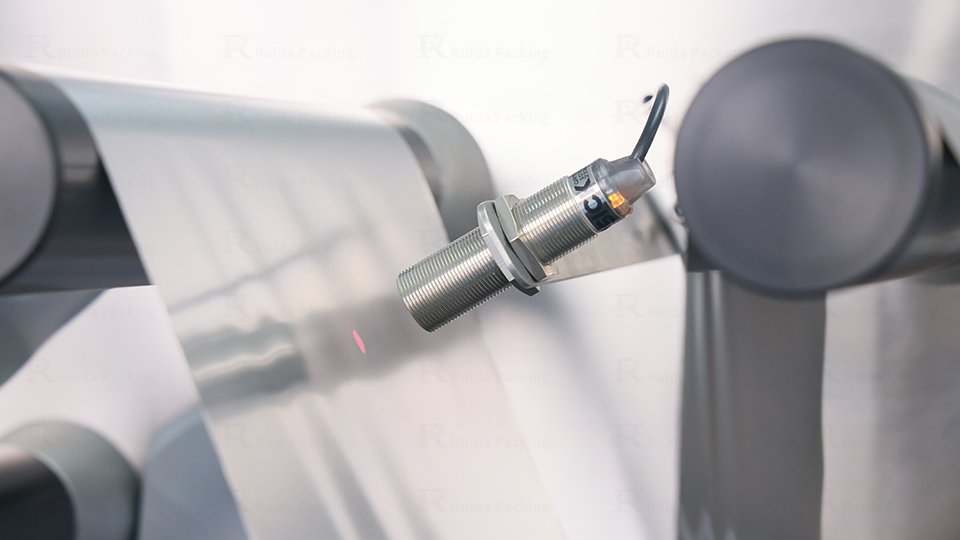
Rozwiązanie 4: Kontroluj napięcie folii
Dostosuj napięcie odwijania i zsynchronizuj rolki, aby poprawić kontrolę naprężenia folii blistrowej i napięcia wstęgi. Właściwe ustawienie maszyny zmniejsza w tym przypadku ryzyko wad farmaceutycznych opakowań blistrowych i zapewnia ogólną stabilność produkcji.
Rozwiązanie 5: Wybierz odpowiednią konstrukcję maszyny blistrowej
Do dużych opakowań blistrowych wymagających dużej płaskości, Wybór odpowiedniej maszyny do zamykania opakowań blistrowych jest niezwykle istotny. Rozważ zastosowanie maszyny blistrowej z płaską płytą lub maszyny blistrowej rolkowej wyposażonej w system wstępnego kształtowania. Modernizacja maszyny zgrzewającej do opakowań blistrowych może radykalnie obniżyć wskaźnik odrzutów.
4. W jaki sposób maszyna pakująca w blistry może zmniejszyć wady blistrów?
Nowoczesna maszyna blistrująca to najlepsze zabezpieczenie kontroli jakości opakowań farmaceutycznych. Wykorzystując zaawansowaną technologię, maszyna do zaklejania opakowań blistrowych zasadniczo zmniejsza każdy rodzaj defektów pęcherzowych, zapewniając, że opakowanie blistrowe kapsułek pozostanie nieskazitelne.
Regulacja temperatury PID: Bardzo precyzyjny system kontroli temperatury PID działa jak mózg maszyny zgrzewającej do opakowań blistrowych, ograniczenie wahań temperatury powodujących wady termoformowania. Zaawansowany regulator temperatury jest niezbędny dla stabilności termicznej.
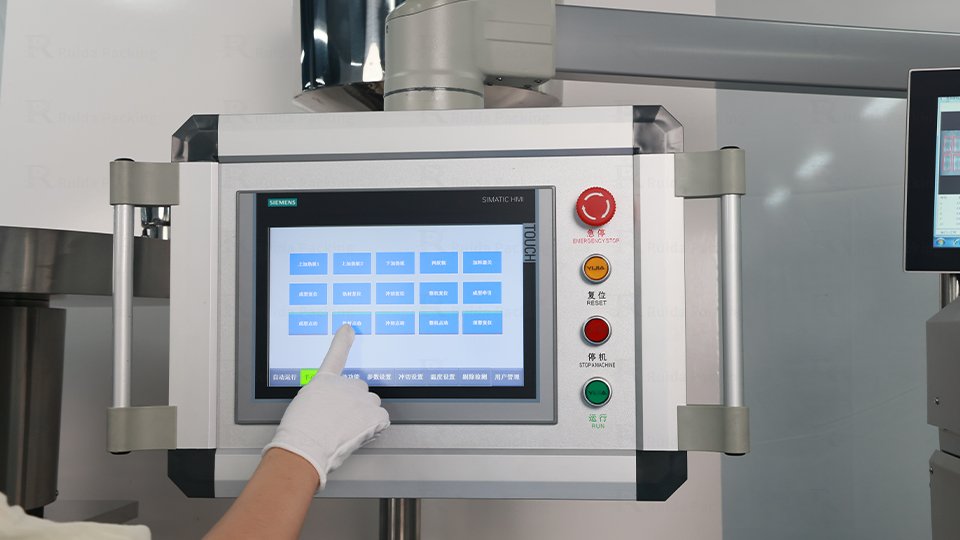
System podawania serwo: Gwarantuje dokładne karmienie, bezpośrednio zapobiegając deformacji opakowań blistrowych i zmarszczkom folii aluminiowej. Problemom z opakowaniami blistrowymi na opakowaniach blistrowych.
Precyzyjna kontrola napięcia: Redukuje naprężenia materiału, utrzymywanie blistrów z lekami na płasko i bezpiecznie. Więc, W blistrówkach często stosuje się koło przeciwwagi, zwłaszcza maszyny do blistrowania rolkowego.
Stabilna stacja formująca: Poprawia konsystencję formowania, zapewnienie idealnego dotrzymania parametrów procesu pakowania blistrowego. Ponadto, ważny jest również dopływ powietrza. Upewnij się, że dopływ powietrza jest wystarczający dla maszyny.
Ostatecznie, wysokiej jakości system pakowania blistrowego zgrzewanego na gorąco optymalizuje pakowanie blistrowe i operacje pakowania blistrowego.
5. Lista kontrolna zapobiegania defektom blistrów
Jak wspomniano powyżej, następnie możemy podsumować przyczyny i rozwiązania w tabeli. Poniżej przedstawiono najczęstsze problemy i odpowiadające im rozwiązania.
Tabela 1 - możliwe leki w blistrach zwijających i roztwory
| Ryzyko wady | Możliwa przyczyna | Rozwiązanie |
| Zwijające się blistry | Stres materialny | Optymalizuj materiał & pakowanie blistrów |
| Zaginanie krawędzi | Długi blister | Dostosuj układ opakowania bąbelkowego z lekiem |
| Słabe uszczelnienie | Problem z temperaturą/ciśnieniem | Wyreguluj ciśnienie uszczelnienia & uszczelka blistrowa |
| Nierówne ubytki | Problem z formowaniem | Zoptymalizuj temperaturę tworzenia pęcherzy & problemy z tworzeniem się pęcherzy |
| Marszczenie folii | Kwestia napięcia | Sprawdź opakowania bąbelkowe pod kątem wyrównania leków |
| Wadliwe uszczelki | Niewspółosiowość rolek | Sprawdź wady uszczelnienia blistra |
6. Maszyna do pakowania w blistry: Podstawa Stabilnej Produkcji Farmaceutycznej
Ruida Packing specjalizuje się w badaniach i produkcji maszyn do pakowania blistrów i suplementów diety, ściśle współpracując z Fortune 500 przedsiębiorstw farmaceutycznych, takich jak Robinson, UCB, I Grupa Coatian Atlantic. Nasz sprzęt jest zgodny z CE, cGMP, i międzynarodowe standardy ISO, co pozwala nam dostarczać kompletne rozwiązania liniowe w oparciu o Twoje różne potrzeby produkcyjne.
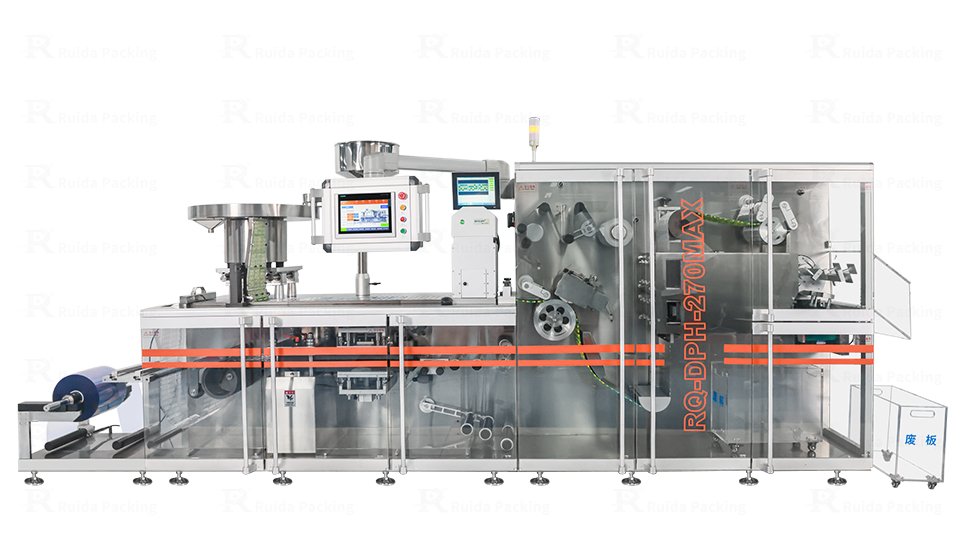
Nasza oferta maszyn do zamykania opakowań blistrowych obejmuje modele laboratoryjne, płaska płyta, i maszyny do płyt rolkowych. Kluczowe zalety technologiczne obejmują:
- Wysokie ciśnienie, jednolite konstrukcje dwucylindrowe zapewniające doskonałe uszczelnienie pęcherzy.
- Wyciągana konstrukcja szczeliny zapewnia bardzo wygodną wymianę formy.
- Bardzo dokładna trakcja serwa i kontrola temperatury PID gwarantują równomierność, dokładne ogrzewanie każdego blistra z tabletkami.
Wspieramy naszą technologię elitą, obsługa zorientowana na klienta:
- 3-roczna gwarancja z roczną bezpłatną wymianą części.
- Kompleksowe usługi debugowania zdalnego i na miejscu.
- Kompletny zestaw dokumentacji FAT
7. Wniosek
Opanowanie znaczenia opakowań blistrowych polega na aktywnym łagodzeniu wad blistrowych. Od wyboru materiału po optymalizację zgrzewania, każdy krok zapobiega zwijaniu się blistrów. Modernizując się do zaawansowanej maszyny pakującej w blistry, producenci mogą trwale wyeliminować te wady, pewność, że każda dawka dotrze do pacjenta w idealnym stanie.
8. Często zadawane pytania
-
Jakie są najczęstsze wady pęcherzy?
Typowe wady pęcherzowe obejmują wady formowania, awaria uszczelnienia blistra, fałdowanie, przeciek, nierówne zagłębienia, i zwijane blistry. Ich wczesna identyfikacja radykalnie poprawia kontrolę jakości opakowań farmaceutycznych.
-
Dlaczego moje blistry zwijają się po zamknięciu??
Curling blister packs are usually caused by material stress, uneven cooling, excessive film tension, incorrect blister sealing parameters, or unsuitable machine design. Proper blister pack troubleshooting resolves this quickly.
-
Does thicker blister material prevent curling?
Thicker and more rigid materials generally provide better resistance to bending, but blister packaging storage conditions and overall material compatibility must also be heavily considered.
-
Why are long blister packs easier to deform?
Long blister packs accumulate more thermal and mechanical stress during the forming and heat sealing station phases. This significantly increases the possibility of tablet blister pack defects after cooling.
-
Can blister packaging machines cause blister defects?
Tak, absolutnie. Incorrect forming temperature, unstable tension, uneven sealing pressure, i nieodpowiednie struktury obrotowego systemu uszczelniającego mogą bezpośrednio przyczyniać się do powstawania uszkodzeń pęcherzyków na lekach w blistrach.
9. Referencje
[1] Badania Wielkiego Widoku: Wielkość rynku opakowań farmaceutycznych, Udział & Raport z analizy trendów
https://www.grandviewresearch.com/industry-analysis/pharmaceutical-packaging-market
[2] FDA: Wytyczne dotyczące wskaźników jakości dla produkcji farmaceutycznej
https://www.fda.gov/regulatory-information/search-fda-guidance-documents/quality-metrics-guidance
[3] Przegląd opakowań: Typowe wady termoformowania i sposoby ich uniknięcia